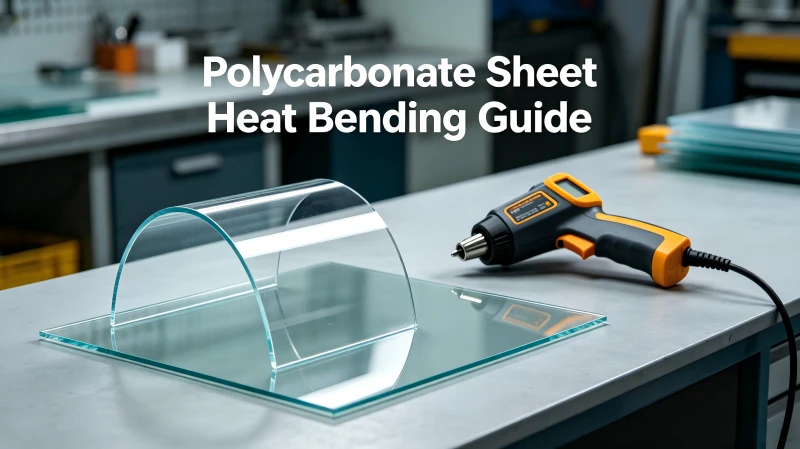
عند العمل مع ألواح البولي كربونات (ألواح PC) فيما يتعلق بواقيات المعدات، وأغطية نقل الضوء، وخزائن العرض، وأغلفة الآلات، ومكونات النقل بالسكك الحديدية، وهياكل المظلات الخارجية، غالبًا ما يحتاج المصنعون والمشترون إلى تحويل الألواح المسطحة المصنوعة من البولي كربونات إلى أشكال منحنية. ورقة الكمبيوتر الشخصي الثني بالقوس الساخن هو الحل الشائع لتشكيل هذه الأجزاء المنحنية. إذن، كيف يمكن ثني ألواح البولي كربونات بالحرارة لتشكيلها بشكل منحني؟
تتميز ألواح البولي كربونات بمقاومة فائقة للصدمات، وهي أقوى بكثير من ألواح الأكريليك. في درجة حرارة الغرفة، لا يمكن ثني ألواح البولي كربونات الصلبة عن طريق الثني البارد. فالثني البارد سيؤدي مباشرةً إلى ابيضاض السطح، أو حدوث تشققات ناتجة عن الإجهاد، أو الكسر التام. المبدأ الأساسي لـ ألواح البولي كربونات الثني بالحرارة هو التليين بالحرارة، وتشكيل القالب، والتبريد لتثبيت الشكل الهندسي النهائي. يعتقد الكثيرون أن قطع البولي كربونات المنحنية لا يمكن إنتاجها إلا باستخدام آلات صناعية ضخمة. في الواقع، إذا توفرت المهارات المناسبة، يمكنك إنجاز ثني ألواح البولي كربونات بالقوس الساخن باستخدام مسدس هوائي ساخن بالإضافة إلى قوالب منحنية بسيطة لتصنيع النماذج الأولية والأعمال ذات الكميات الصغيرة.
ومع ذلك، يواجه عدد لا يحصى من المبتدئين إخفاقات شائعة أثناء ألواح البولي كربونات الثني بالحرارة: احتراق السطح، وظهور الفقاعات، والارتداد الشديد، والضغط الداخلي غير المرئي الذي يؤدي إلى تشقق متأخر، وعدم انتظام السطح المنحني، وظهور لون أبيض في مناطق الثني. وفي معظم الحالات، لا يعود السبب إلى رداءة جودة الصفيحة، بل إلى درجة حرارة التسخين الخاطئة، أو عدم انتظام نطاق التسخين، أو طريقة التبريد غير الصحيحة، أو عدم ملاءمة نصف قطر الثني لسماكة الصفيحة.
في هذا المقال، سنشرح لك كل تفاصيل طريقة عملية ثني القوس لألواح البولي كربونات. سنتناول أنواع ألواح البولي كربونات المناسبة، وقائمة مراجعة الأدوات الكاملة، و أفضل نطاق درجات الحرارة لألواح البولي كربونات الثني بالحرارة, ، سير العمل الكامل خطوة بخطوة، مرجع نصف قطر الثني لمختلف سماكات الصفائح، الأسباب الجذرية للعيوب الشائعة وحلولها، مقارنة بين الثني اليدوي والثني الساخن باستخدام الآلات الصناعية. كما سنشرح متى ينبغي إجراء الثني اليدوي في الموقع ومتى ينبغي الاستعانة بمصنّعين محترفين لتنفيذ عمليات التصنيع المخصصة.
⚠️ملاحظة مهمة: يركز هذا الدليل على دليل الثني بالقوس الساخن, ، وذلك بشكل أساسي لأغراض إنشاء النماذج الأولية، وأخذ العينات، وإجراء تعديلات محدودة الحجم في الموقع. أما بالنسبة للإنتاج الضخم، أو قطع العمل كبيرة الحجم، أو الأجزاء عالية الدقة، فلا يُنصح باستخدام طريقة الثني الساخن اليدوي؛ بل يُفضل اللجوء إلى التشكيل الساخن الصناعي بمساعدة الآلات.
1. أي لوح من البولي كربونات مناسب لـ الثني بالقوس الساخن
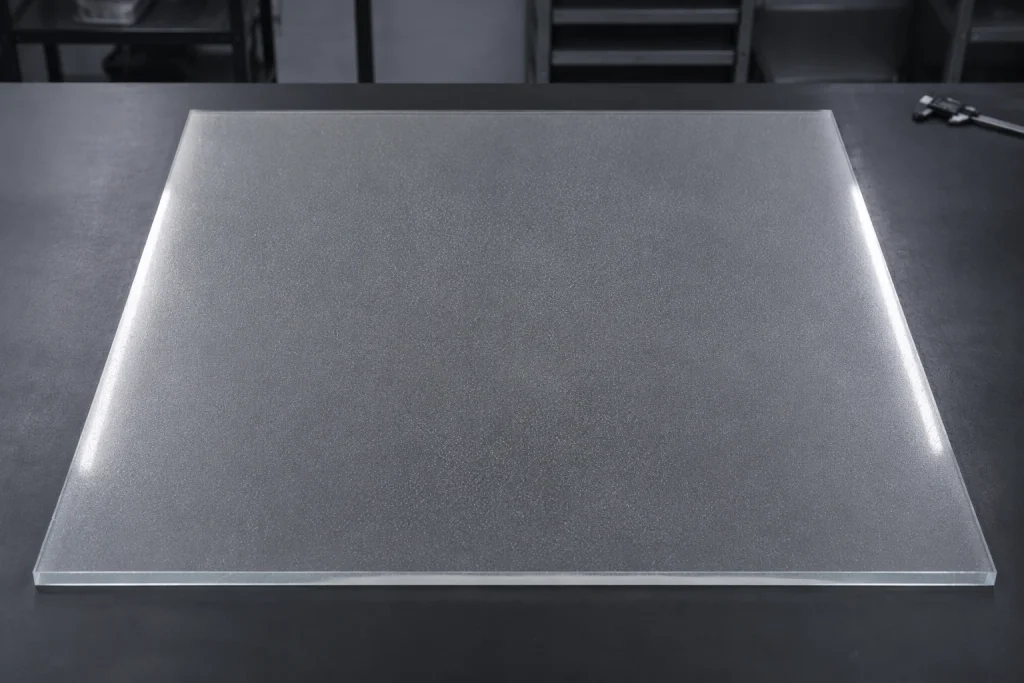
ليست كل أنواع ألواح البولي كربونات مناسبة للاستخدام في ورقة الكمبيوتر الشخصي الثني بالقوس الساخن. إذا اخترت المادة الخاطئة، فإن حتى خطوات التشغيل المثالية ستؤدي إلى نتائج معيبة.
1. ألواح البولي كربونات الصلبة المبثوقة (ألواح PC الصلبة)
ألواح البولي كربونات الصلبة المبثوقة هي المادة الأكثر استخدامًا في عمليات الثني بالحرارة. تتميز ألواح البولي كربونات الصلبة المصنعة بطريقة البثق بتوزيع جزيئي متسق، وتليين متجانس تحت تأثير الحرارة، وأداء تبريد مستقر، ومرونة رجعية قابلة للتحكم. تتراوح السماكة القابلة للاستخدام بين 1.5 مم و12 مم في عمليات الثني اليدوي بالحرارة. تتطلب ألواح البولي كربونات الأكثر سمكًا وقت تسخين أطول ونصف قطر انحناء أدنى أكبر؛ وتزداد صعوبة الانحناء بشكل حاد مع زيادة السماكة.
2. الأشعة فوق البنفسجية–ألواح بولي كربونات مطلية للاستخدام الخارجي
معظم المنتجات المخصصة للاستخدام في الهواء الطلق صفائح البولي كربونات تأتي مزودة بطبقة واقية من الأشعة فوق البنفسجية على وجه واحد أو على الوجهين. تنبيه هام: لا تعرض الأشعة فوق البنفسجية أبدًا–سطح مطلي لتوجيه التيار العالي–درجة الحرارة مرتفعة–النفخ بالهواء لفترات طويلة!
تتميز الطبقة الواقية من الأشعة فوق البنفسجية بمقاومة أقل للحرارة مقارنةً بالطبقة الأساسية المصنوعة من البولي كربونات النقي. فإذا تم توجيه مسدس الهواء الساخن مباشرةً نحو الطبقة الواقية من الأشعة فوق البنفسجية لفترة طويلة، فإن الطبقة ستتحول إلى اللون الأصفر، وستظهر عليها فقاعات، ثم تتقشر. وأثناء ألواح البولي كربونات الثني بالحرارة, ، احرص على أن يكون الجانب غير المعرض للأشعة فوق البنفسجية من الركيزة مواجهًا لمصدر الحرارة، وضع السطح المحمي من الأشعة فوق البنفسجية بعيدًا عن تيار الهواء الساخن. إذا لم تتمكن من تحديد الجانب الذي يحمل طلاء الأشعة فوق البنفسجية: فإن الجانب الذي يحمل نصًا مطبوعًا على الغشاء الواقي هو عادةً الجانب المعالج بالأشعة فوق البنفسجية.
3. درجات الصفائح غير الموصى بها للاستخدام اليدوي الثني بالحرارة
① ألواح البولي كربونات المجوفة متعددة الجدران (ألواح البولي كربونات المقاومة لأشعة الشمس): لا يمكن للهيكل المجوف أن يشكل سوى أقواس ذات نصف قطر كبير ومنحنية بشكل طفيف جدًّا. أما الانحناءات الحادة ذات نصف القطر الصغير فستؤدي إلى انهيار الأضلاع المجوفة بسهولة. صفائح متعددة الجدران وهي أكثر ملاءمة للثني على البارد بدلاً من التشكيل اليدوي باستخدام الهواء الساخن.
② ألواح البولي كربونات منخفضة الجودة المصنوعة من مواد معاد تدويرها ذات نسبة عالية: تتسبب الشوائب الموجودة داخل البولي كربونات المعاد تدويره في ظهور الفقاعات والتشقق بشكل متكرر عند التعرض للحرارة؛ ويظل معدل الفشل مرتفعًا للغاية عند الثني بالحرارة.
③ ألواح البولي كربونات المعدلة بمثبطات اللهب وألواح البولي كربونات المملوءة بالألياف الزجاجية: يصبح البولي كربونات المقوى بالألياف الزجاجية هشًا؛ مما يؤدي الثني اليدوي الساخن إلى حدوث تشققات بسهولة. وتُظهر بعض أنواع البولي كربونات ذات التصنيف العالي في معيار UL-94 لتثبيط اللهب تغيرًا في خصائص التمدد الحراري؛ مما يجعل من الصعب تحقيق نتائج ثني يدوي مستقرة. يُنصح بالمعالجة الآلية في المصنع.
④ ألواح البولي كربونات المثقوبة مسبقًا أو المشكّلة مسبقًا باستخدام آلة CNC: تؤدي الثقوب والشقوق إلى تكوين مناطق لتركيز الإجهاد. وتميل الشقوق إلى الانتشار من حواف الثقوب أثناء عملية التليين الحراري. أفضل الممارسات: الإنهاء يتم أولاً الثني بالحرارة والتبريد الكامل، ثم يتم بعد ذلك إجراء عمليات الحفر والقطع والتوجيه. هذه واحدة من أهم النصائح العملية في مجال التصنيع الفعلي.
2. ما هي الأدوات التي تحتاجها من أجل...البولي كربونات ورقة الثني بالحرارة
بالنسبة لـ طريقة عملية ثني الأقواس لألواح البولي كربونات, ، ولا يُعد استخدام آلات الإنتاج الكبيرة والمكلفة أمرًا إلزاميًا. فمجموعة الأدوات الأساسية كافية للأعمال اليدوية. وترجع أسباب العديد من حالات الفشل في عملية الثني إلى عدم كفاية الأدوات أو استخدامها بشكل غير صحيح.
✅ مسدس حراري صناعي (معدات تسخين القلب)
لا تستخدم مجففات الشعر المنزلية! فمجففات الشعر المنزلية لا يمكنها الوصول إلى درجة الحرارة المطلوبة لتليين مادة البولي كربونات. أنت بحاجة إلى مسدس حراري صناعي يمكن ضبط درجة حرارته وحجم الهواء المنبعث منه.
✅ مقياس حرارة يعمل بالأشعة تحت الحمراء (موصى به بشدة)
لا يمكنك تقدير درجة الحرارة الفعلية للصفائح بالعين المجردة أو باللمس. وهذا هو السبب الرئيسي لفشل المبتدئين. حيث يقيس مقياس الحرارة بالأشعة تحت الحمراء درجة الحرارة الفعلية لسطح صفائح البولي كربونات، مما يساعدك على البقاء ضمن نطاق المعالجة الآمن، وتجنب الانحناءات القوية الناتجة عن درجة الحرارة غير الكافية أو حرق الأجزاء بسبب ارتفاع درجة الحرارة.
✅ قالب تشكيل منحني حسب الطلب
يحدد الانحناء الداخلي للقالب الشكل النهائي للقوس الخارجي لقطعة العمل المصنوعة من البولي كربونات. بالنسبة لصناعة النماذج الأولية، يمكنك صنع قالب من الخشب الصلب أو الخشب الرقائقي متعدد الطبقات. يجب أن يكون سطح القالب مصقولًا بالكامل وناعمًا. فالنتوءات أو الحواف الحادة ستترك آثارًا دائمة على لوح البولي كربونات الساخن بعد تليينه.
نصيحة سريعة: في حالة أخذ العينات بشكل غير منتظم، يمكن استخدام الأنابيب أو الأسطوانات ذات القطر الكبير كقوالب مؤقتة. قم بلف قطعة من اللباد الناعم على سطح القالب لمنع خدش البولي كربونات الساخن.
✅ المشابك السريعة / مشابك G
بعد أن تنعم لوحات البولي كربونات تحت تأثير الحرارة، تقوم المشابك بتثبيت اللوح بإحكام على القالب المنحني طوال دورة التبريد بأكملها. لا تقم بفك المشابك قبل أن تصل قطعة العمل إلى درجة حرارة الغرفة الكاملة. لا يُعتمد على الإمساك باليد؛ حيث سيحدث تشوه ناتج عن الارتداد أثناء التبريد. لذا، يجب تجهيز عدد كافٍ من المشابك مسبقًا قبل بدء التسخين.
✅ قفازات مقاومة للحرارة العالية
مُذاب بالحرارة ألواح البولي كربونات قد يتسبب في حدوث حروق عند ملامسته للجلد. ستبقى آثار ضغط الأصابع على سطح البولي كربونات الناعم في حالة عدم ارتداء القفازات المناسبة. ولا تستطيع القفازات القطنية العادية مقاومة الحرارة العالية، وقد تذوب وتلتصق بالصفائح الساخنة.
✅ منضدة عمل مسطحة وثابتة
احرص على الحفاظ على نظافة سطح المنضدة تمامًا. فحبيبات الرمل الدقيقة أو شظايا المعدن ستتغلغل في البولي كربونات الساخن واللين وتُحدث ثقوبًا دائمة.
✅ الملحقات: غشاء حماية أصلي، بطانة رقيقة من اللباد
احتفظ بالغشاء الواقي الأصلي على لوح الكمبيوتر الشخصي أثناء عملية الثني بالحرارة. تحمي الطبقة الرقيقة السطح من الخدوش والانبعاجات الناتجة عن القالب. لا تقم بإزالة الطبقة الرقيقة إلا في منطقة الانحناء المحددة بالضبط؛ واترك الطبقة الواقية على باقي مساحة اللوح. ضع طبقة رقيقة من اللباد بين القالب وسطح البولي كربونات لتوفير حماية إضافية للسطح.
❌ يجب تجنب ما يلي تمامًا: توجيه اللهب المكشوف أو شعلة اللحام مباشرةً نحو ألواح البولي كربونات. فاللهب المكشوف يتسبب في ارتفاع فوري في درجة الحرارة في منطقة محددة، مما يؤدي إلى احتراق اللوح، وتكوّن فقاعات داخلية، وإتلاف قطع العمل.
3. أفضل نطاق درجات الحرارة لألواح البولي كربونات الثني بالحرارة
تعتبر درجة الحرارة العامل الأول في ثني صفائح البولي كربونات بالقوس الساخن. تبلغ درجة حرارة الانتقال الزجاجي للبولي كربونات النقي حوالي 145 درجة مئوية؛ وعند تجاوز هذا الحد، تصبح مادة البولي كربونات لينة وقابلة للتشكيل تدريجيًا.
مرجع عملي لدرجة الحرارة في الواقع (يُقاس من سطح الصفيحة باستخدام مقياس حرارة يعمل بالأشعة تحت الحمراء، وليس القيمة المحددة في إعدادات مسدس الحرارة):
- نطاق درجة الحرارة المثلى للعمل: 150℃-170℃
- ضمن هذا النطاق، تكتسب ألواح البولي كربونات الصلبة ليونة جيدة. يمكنك ضغط اللوح على القالب دون بذل قوة كبيرة. ويظل الارتداد منخفضًا؛ كما أن خطر ظهور الفقاعات أو الاحتراق ضئيل للغاية. هذه هي المنطقة الذهبية لدرجة الحرارة في حالة التشكيل اليدوي ألواح البولي كربونات الثني بالحرارة.
- درجة حرارة أقل من 140 درجة مئوية: تليين غير كافٍ
- تظل ألواح البولي كربونات صلبة. ويؤدي الثني القسري إلى توليد إجهاد داخلي متبقي هائل. وقد تبدو القطع سليمة بعد التشكيل مباشرة، لكن خطوط الإجهاد البيضاء أو الشقوق ستظهر بعد أيام. وتعود أسباب العديد من الشكاوى الميدانية المتعلقة بالتشقق المتأخر إلى عدم كفاية التسخين والثني القسري على البارد.
- تتجاوز درجة الحرارة 180 درجة مئوية: خطر حدوث تلف بسبب ارتفاع درجة الحرارة
- عندما تظل درجة حرارة سطح الصفيحة أعلى من 180 درجة مئوية،, ألواح البولي كربونات ستظهر عليها بسهولة بثور وفقاعات وتغير في اللون إلى الأصفر. ويؤدي ارتفاع درجة الحرارة بشكل أكبر إلى انصهار موضعي وإتلافها بالكامل.
ملاحظة مهمة: قراءة درجة الحرارة المعروضة على مسدس الهواء الساخن ≠ درجة الحرارة الفعلية للصفائح البولي كربونات. تؤثر المسافة بين المسدس والصفائح ومدة النفخ على درجة الحرارة الفعلية للسطح. احرص دائمًا على الاعتماد على قراءات مقياس الحرارة بالأشعة تحت الحمراء التي يتم قياسها مباشرةً على سطح ملاءة PC.
مرجع تقريبي لوقت التسخين (درجة الحرارة المحيطة في الأماكن المغلقة ~25 درجة مئوية، للثني اليدوي فقط):
- لوح بولي كربونات صلب بسماكة 2 مم: قم بتسخين كل جانب لمدة تتراوح بين 40 و70 ثانية تقريبًا. حافظ على تحريك مسدس التسخين باستمرار، ولا تتركه ثابتًا في مكان واحد أبدًا.
- لوح بولي كربونات صلب بسماكة 3 مم: 60-100 ثانية للتسخين في كل تمريرة. قم بالتسخين بالتناوب بين الوجه الأمامي والوجه الخلفي لتحقيق تليين شامل عبر كامل السماكة. لا تقم بتسخين سطح واحد فقط. فوجود طبقة خارجية لينة بينما يظل اللب الداخلي صلبًا سيؤدي إلى إجهاد متبقي شديد.
- لوح بولي كربونات صلب بسماكة 5 مم: تتغلغل الحرارة ببطء في المواد السميكة. قم بالتسخين بالتناوب بين الوجهين الأمامي والخلفي لمدة إجمالية تتراوح بين 120 و200 ثانية. تتطلب الألواح السميكة التسخين في اتجاهين، وإلا ستحدث عيوب ناتجة عن الإجهاد.
- ألواح البولي كربونات بسمك 8 مم أو أكثر: يصبح الثني اليدوي بالحرارة عملية صعبة للغاية. فمن الصعب جدًّا تحقيق توزيع متساوٍ للحرارة عبر كامل سمك اللوح باستخدام الهواء الساخن اليدوي. وتؤدي الظروف الحرارية غير المتساوية إلى ارتداد المادة وتشققها. لذا يُنصح بشدة باللجوء إلى خدمة الثني بالحرارة الاحترافية المتوفرة في المصانع.
درجة الحرارة المحيطة مهمة: في ورشة العمل الباردة في فصل الشتاء، قم بتمديد مدة التسخين للصفائح ذات السماكة المتساوية. وفي بيئة الصيف الحارة، قم بتقصير مدة التسخين بشكل مناسب. لا تعتمد فقط على الإعداد الزمني الثابت؛ بل قم بالتقييم بناءً على قراءة مقياس الحرارة وحالة التليين المرئية معًا.
4. عملية الثني بالحرارة خطوة بخطوة لـ بولي كربونات ورقة
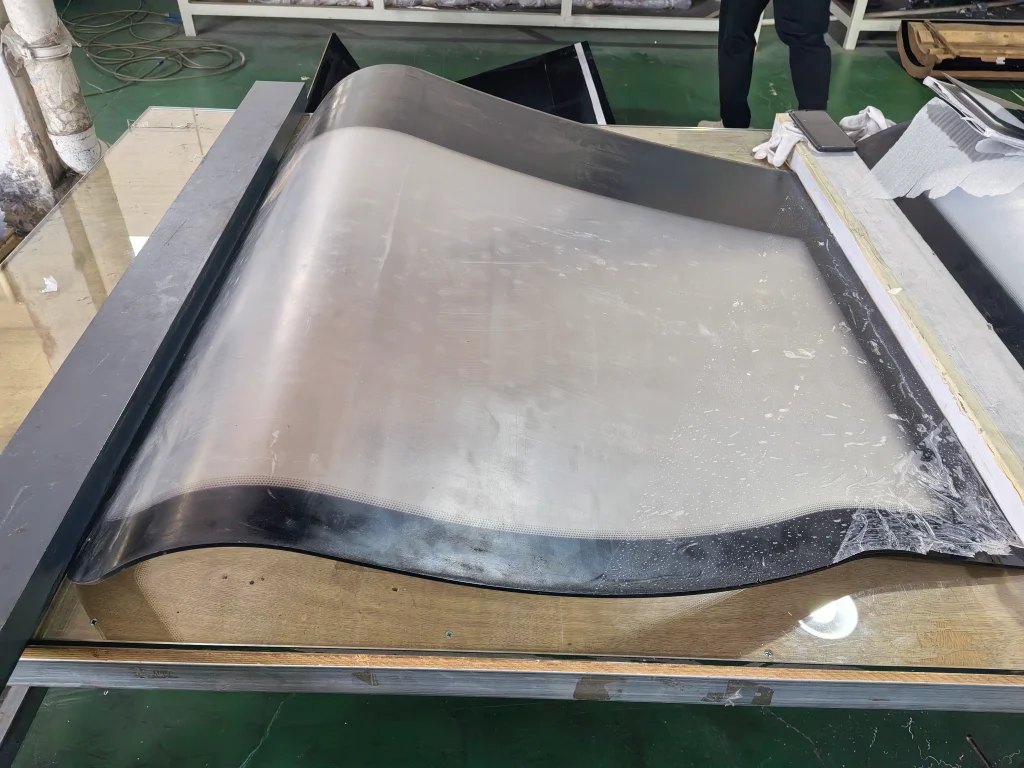
نقدم شرحًا تفصيليًّا لسير العمل الكامل لـ طريقة عملية ثني القوس لألواح البولي كربونات: المعالجة المسبقة، التسخين، تصفيح القالب وتثبيته، التبريد والمعالجة اللاحقة. وترد أدناه جميع التفاصيل العملية.
الخطوة 1: المعالجة المسبقة: تجهيز الصفيحة والقالب
أولاً، تحقق من المواد الخام المستخدمة: تأكد من أنك تستخدم ألواح البولي كربونات المبثوقة الصلبة المناسبة للتشكيل بالحرارة؛ وتحقق جيدًا من اتجاه طلاء الحماية من الأشعة فوق البنفسجية؛ وانتهي من قطع الأبعاد الخارجية قبل الشد.
قاعدة أساسية: قم أولاً بقص الورقة وفقًا للمخطط النهائي. أكمل الثني الساخن والتبريد الكامل، ثم إجراء عملية الحفر و عمليات حفر الأخاديد. تجنب الحفر المسبق قبل الثني بالحرارة. تؤدي حواف الثقوب إلى تركز الإجهاد، مما يجعلها عرضة للتشقق بسهولة تحت تأثير قوة الثني الساخن.
ثانياً، قم بتنظيف سطح الصفيحة ومنضدة العمل والقالب المنحني. امسح الغبار والجزيئات عن لوح البولي كربونات. قم بصقل سطح القالب حتى يصبح أملسًا، ثم ثبت بطانة من اللباد على منطقة التلامس. احتفظ بالغشاء الواقي الأصلي؛ ولا تقم بإزالة الغشاء إلا فوق شريط الثني المحدد بالضبط.
ثالثًا، ضع اللوح على القالب، وحدد خط مرجعي للثني، وقم بمحاذاة اللوح المسطح المصنوع من البولي كربونات بدقة مع الشكل المنحني المستهدف. ضع جميع المشابك من نوع G في وضع الاستعداد. بعد اكتمال التسخين، ستحتاج إلى تثبيت سريع؛ فلا تضيع الوقت في البحث عن المشابك بينما يبرد لوح البولي كربونات بسرعة.
الخطوة 2: قم بتسخين منطقة الثني بشكل متساوٍ (المرحلة الأكثر عرضة للخطأ)
قم بتشغيل مسدس الهواء الساخن القابل للتعديل، واضبط تدفق الهواء ودرجة الحرارة. لا تثبت فوهة مسدس الهواء الساخن أبدًا في مكان واحد! حرك المسدس أفقيًّا ذهابًا وإيابًا بشكل مستمر عبر منطقة الثني.
قم بتمرير الماسح ضوئيًا ذهابًا وإيابًا فوق منطقة الثني المستهدفة، مع التسخين بالتناوب بين الوجه الأمامي والوجه الخلفي للصفائح البلاستيكية. استمر في قياس درجة حرارة السطح في الوقت الفعلي باستخدام مقياس الحرارة بالأشعة تحت الحمراء، وارفع درجة حرارة الصفائح تدريجيًّا حتى تصل إلى نطاق العمل الذي يتراوح بين 150 و170 درجة مئوية.
⚠️خطأ شائع: وضع مسدس الهواء الساخن قريبًا جدًّا من سطح اللوح، وتثبيت الفوهة في موضع واحد. يؤدي ارتفاع درجة الحرارة الموضعي إلى ظهور فقاعات فورية. بالنسبة للألواح السميكة، قم بالتدفئة بالتناوب بين الوجهين الأمامي والخلفي لتوصيل الحرارة عبر السماكة الكاملة. عندما يظهر على لوح البولي كربونات (PC) انحناء طفيف ويفقد صلابته، فإنه يكون قد وصل إلى الحالة اللينة الجاهزة للثني.
الخطوة 3: قم بتثبيت الصفيحة الملينة بسرعة على القالب المنحني وطبّق قوة التثبيت
بمجرد أن تصل اللوحة إلى نطاق درجة الحرارة المستهدف وتصبح لينة تمامًا، أوقف التسخين على الفور. تحرك بسرعة، فالبولي كربونات يبرد ويتصلب بسرعة.
ارتدِ قفازات مقاومة للحرارة، ثم ضع لوح البولي كربونات الملين بشكل محكم على سطح القالب المنحني، واحرص على تحقيق تلامس كامل بين اللوح وانحناء القالب. اربط المشابك المعدة مسبقًا بشكل متساوٍ، واضغط بقوة على الجزء القوسي بأكمله ضد القالب دون ترك أي فجوات أو انتفاخات.
نصيحة قد يغفلها الكثيرون: يحدث انكماش حراري طفيف وارتداد أثناء تبريد البولي كربونات. إذا كنت بحاجة إلى نصف قطر قوس نهائي يبلغ R=100 مم، فاجعل نصف قطر القالب أصغر قليلاً من البعد المستهدف للتعويض عن تأثير الارتداد. تختلف قيمة الارتداد حسب سماكة الصفيحة، وتركيبة المواد الخام، وظروف التسخين. قم بتشغيل 1-2 قطع اختبارية خلال مرحلة أخذ العينات لقياس معدل الارتداد الفعلي قبل المعالجة الرسمية للدفعة.
الخطوة 4: التبريد الطبيعي بالهواء: أبقِ المشابك مغلقة حتى تنخفض درجة حرارة الصفيحة تمامًا إلى درجة حرارة الغرفة
تحدد هذه الخطوة بشكل مباشر ما إذا كانت قطعة العمل النهائية ستعود إلى شكلها الأصلي أم ستتشوه. احرص على إحكام ربط المشابك، واترك تبرد قطعة العمل بشكل سلبي في الهواء العادي عند درجة حرارة الغرفة.
لا تقم أبدًا بصب الماء البارد على لوح البولي كربونات الساخن من أجل التبريد السريع! يؤدي تبريد البولي كربونات الساخن بالماء البارد إلى تكوين إجهاد داخلي متبقي هائل. وقد تبدو قطعة العمل سليمة من الناحية البصرية، لكن سيظهر عليها ابيضاض وتشققات في ظل ظروف الاستخدام اللاحقة. ويُمنع منعاً باتاً استخدام الماء في عملية التبريد.
تتطلب قطع العمل المصنوعة من البولي كربونات الأكثر سمكًا مدة تبريد أطول. احرص على إبقاء المشابك مغلقة تمامًا حتى تصبح الصفيحة باردة تمامًا عند لمسها باليد. لا تقم بفك المشابك في منتصف دورة التبريد. ففك المشابك قبل الأوان يؤدي إلى ارتداد البولي كربونات اللين إلى شكله المسطح، مما يؤدي إلى إتلاف القطع.
الخطوة 5: إخراج القطعة من القالب، والمعالجة اللاحقة، وفحص القطعة النهائية
لا تقم بفك المشابك وإخراج قطعة العمل المنحنية المصنوعة من البولي كربونات إلا بعد أن تبرد تمامًا في درجة حرارة الغرفة، ثم قم بإزالة الغشاء الواقي المتبقي وافحص المكون النهائي المصنوع بتقنية القوس الكهربائي.
قائمة مراجعة الفحص: شكل قوس سلس دون أي نتوءات أو انبعاجات موضعية؛ عدم وجود فقاعات أو علامات حرق على السطح؛ عدم وجود خطوط إجهاد بيضاء على الجانب الداخلي للثني؛ عدم وجود تشوهات واضحة ناتجة عن الارتداد. إذا كانت هناك حاجة إلى عمليات تصنيع إضافية مثل الحفر أو القطع باستخدام الحاسب الآلي (CNC) أو النقش، فيجب تنفيذ هذه العمليات بعد الثني الساخن ودورة التبريد الكاملة.
5. الاختلافات في عملية الثني بالحرارة حسب السماكة بولي كربونات جدول المידות ونصائح حول نصف قطر الانحناء الأدنى
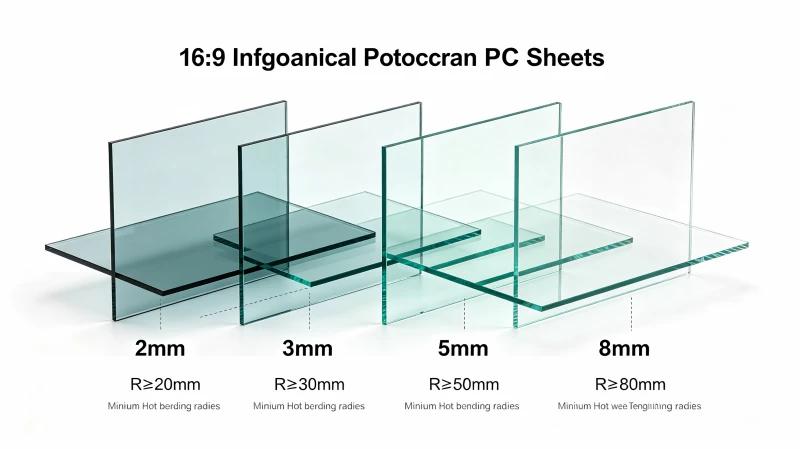
بالنسبة لـ ثني صفائح البولي كربونات بالقوس الساخن, ، ويحدد سمك الصفيحة الحد الأدنى الممكن لنصف قطر القوس، ووقت التسخين، وصعوبة التشكيل بشكل عام. ويُقصد بنصف قطر الانحناء الأدنى أصغر نصف قطر للقوس يمكن تحقيقه دون إحداث تشققات. فكلما كان نصف القطر أصغر، كان المنحنى أكثر حدة؛ وكلما كان نصف القطر أكبر، كان القوس أوسع وأكثر انسيابية.
النقطة الأساسية: تحتاج ألواح البولي كربونات الأكثر سمكًا إلى نصف قطر انحناء أدنى أكبر. فمحاولة تحقيق نصف قطر انحناء حاد وضيق لألواح البولي كربونات السميكة سيؤدي إلى ظهور تبييض شديد في الجانب الداخلي وتشققات.
نصف القطر الأدنى المرجعي للانحناء الساخن للألواح المصنوعة من البولي كربونات (PC) المبثوقة الصلبة: - ألواح PC بسماكة 2 مم: نصف القطر الأدنى للانحناء الساخن R≥20 مم. خيار مناسب للانحناء الساخن اليدوي في حالة الأقواس الضيقة نسبيًّا. - ألواح PC بسماكة 3 مم: نصف القطر الأدنى للانحناء الساخن R≥30 مم. المواصفات الأكثر شيوعًا لأعمال العينات والأعمال اليدوية ذات الدفعات الصغيرة. - ألواح البولي كربونات (PC) بسماكة 4-5 مم: الحد الأدنى لنصف قطر الانحناء الساخن R≥50 مم. يتطلب تسخينًا أطول؛ وتزداد صعوبة التشغيل اليدوي. - ألواح البولي كربونات (PC) بسماكة 6-8 مم: الحد الأدنى لنصف قطر الانحناء الساخن R≥80 مم. لا يُنصح بالانحناء اليدوي الساخن بنصف قطر حاد. - ألواح البولي كربونات الصلبة بسماكة 10 مم فأكثر: يُنصح بشدة بعدم استخدام مسدس الهواء الساخن اليدوي للانحناء. يُوصى بشدة باللجوء إلى خدمة التشكيل الساخن الاحترافية في المصنع.
التمييز بين الثني البارد والثني الساخن لألواح البولي كربونات: يُستخدم الثني البارد في تركيب المظلات المصنوعة من ألواح «صن شيت» متعددة الجدران ذات نصف القطر الكبير. تتناول هذه المقالة الثني بالقوس الساخن, ، مما يتيح الحصول على أقواس أكثر انحناءً مقارنةً بالثني البارد عند درجة حرارة الغرفة.
6. حل المشكلات: تبييض، تشقق، فقاعات، ارتداد–الظهر، عيوب السطح
حتى المشغلون المتمرسون يواجهون عيوبًا أثناء طريقة عملية ثني القوس لألواح البولي كربونات. وفيما يلي قائمة بأكثر حالات الفشل شيوعًا في الواقع العملي، وتحليل أسبابها الجذرية، والتدابير العملية لمواجهتها.
العيب 1: ظهور خطوط إجهاد ضبابية بيضاء على السطح الداخلي للانحناء
الأعراض: تبدو قطعة العمل مقبولة فور الانتهاء من التشكيل؛ لكن تظهر خطوط ضبابية بيضاء على نصف قطر الانحناء الداخلي بعد التبريد أو بعد عدة أيام. السبب الجذري: درجة حرارة التسخين غير كافية، ولم يتم تليين الصفيحة بالكامل قبل الانحناء القسري، مما أدى إلى ارتفاع الإجهاد الداخلي المتبقي. سبب آخر: فك المشابك قبل أن تبرد الصفيحة تمامًا لتصل إلى درجة حرارة الغرفة.
الحل: استخدم مقياس حرارة يعمل بالأشعة تحت الحمراء، وتأكد من وصول درجة حرارة سطح الصفيحة إلى 150-170 درجة مئوية لتليينها تمامًا قبل تشكيلها في القالب. قم بتسخين الصفيحة السميكة من كلا الجانبين. قم دائمًا بتبريدها تمامًا حتى تصل إلى درجة حرارة الغرفة قبل إزالة المشابك. إذا كان هناك تبييض شديد موجود بالفعل على قطعة العمل، فإن خطر الإجهاد المتبقي يظل مرتفعًا؛ ولا يُنصح باستخدام مثل هذه القطعة في تطبيقات المنتج النهائي.
العيب 2: تشققات أو كسور في موضع الانحناء
الأعراض: حدوث تشققات في الأجزاء أثناء التشكيل أو بعد فترة التخزين. العوامل المسببة:
- صفيحة لم تُسخَّن بشكل كافٍ تم إجبارها على الانحناء، مما أدى إلى تراكم إجهاد متبقي شديد؛;
- صفائح مثقوبة مسبقًا أو مشقوقة مسبقًا؛ تنتشر الشقوق من حواف الثقوب التي تتركز فيها الإجهادات أثناء عملية الثني بالحرارة؛;
- نصف قطر الانحناء أقل من نصف القطر الأدنى المسموح به لسمك الصفيحة المقابل؛;
- ألواح البولي كربونات ذات المحتوى المعاد تدويره منخفض الجودة أو نوع البولي كربونات المُعزز بالألياف الزجاجية؛;
- التبريد بالماء البارد بعد التشكيل على الساخن.
الحلول: نقل عملية الحفر وحفر الأخاديد إلى مرحلة ما بعد الثني بالحرارة؛ زيادة نصف قطر القوس؛ الالتزام الصارم بنطاق درجات الحرارة المحدد؛ تجنب التبريد بالماء؛ اختيار ألواح البولي كربونات الصلبة المبثوقة المصنوعة من مادة خام.
العيب 3: ظهور تقرحات وفقاعات على السطح
الأعراض: ظهور انتفاخات على شكل فقاعات على سطح لوح البولي كربونات. السبب: ارتفاع محلي في درجة الحرارة ناتج عن ثبات فوهة مسدس الهواء الساخن، حيث تتجاوز درجة حرارة السطح 180 درجة مئوية؛ وتوجيه الهواء الساخن مباشرةً لفترة طويلة نحو الطلاء فوق البنفسجي؛ وتبخر الرطوبة المحبوسة داخل اللوح تحت تأثير الحرارة.
الحلول: حرك مسدس الهواء الساخن باستمرار؛ وأبقِ الجانب المطلي بالأشعة فوق البنفسجية بعيدًا عن تيار الهواء الساخن المباشر؛ وجفف اللفة الرطبة قبل ثنيها بالحرارة؛ وحافظ على درجة حرارة سطح اللفة أقل من 170 درجة مئوية.
العيب رقم 4: ارتداد شديد، حيث يميل الجزء المنحني إلى التسطح بعد إخراج القطعة من القالب
الأعراض: بعد إخراج القطعة من القالب، تعود القطعة النهائية تدريجيًّا إلى شكل اللوحة المسطحة.
الأسباب الجذرية: التسخين غير الكافي والتليين غير الكامل؛ وفك المشابك قبل التبريد الكامل؛ وتصميم القالب دون تضمين هامش تعويض للارتداد.
الإجراءات التصحيحية: ضبط درجة حرارة التسخين ضمن النطاق الأمثل للعمل؛ إبقاء المشابك مغلقة حتى يبرد المنتج تمامًا إلى درجة حرارة الغرفة؛ إجراء اختبارات على عينات لقياس نسبة الارتداد، وضبط انحناء القالب وفقًا لذلك.
العيب رقم 5: وجود انبعاجات وحفر وخدوش على السطح المنحني
الأعراض: ظهور انبعاجات وعلامات خدوش على السطح المنحني النهائي. السبب: وجود نتوءات أو جزيئات صلبة على سطح القالب؛ أو ملامسة البولي كربونات الساخن واللين مباشرةً لسطح القالب الصلب المكشوف؛ أو إزالة الغشاء الواقي بالكامل أثناء عملية التشكيل.
الحلول: صقل سطح القالب، وإضافة بطانة رقيقة من اللباد بين القالب والصفائح؛ والإبقاء على الغشاء الواقي الأصلي باستثناء شريط الثني الموضعي.
7. الثني اليدوي مقابل الثني الآلي الانحناء بالحرارة للبولي كربونات: أيهما يناسب مشروعك؟
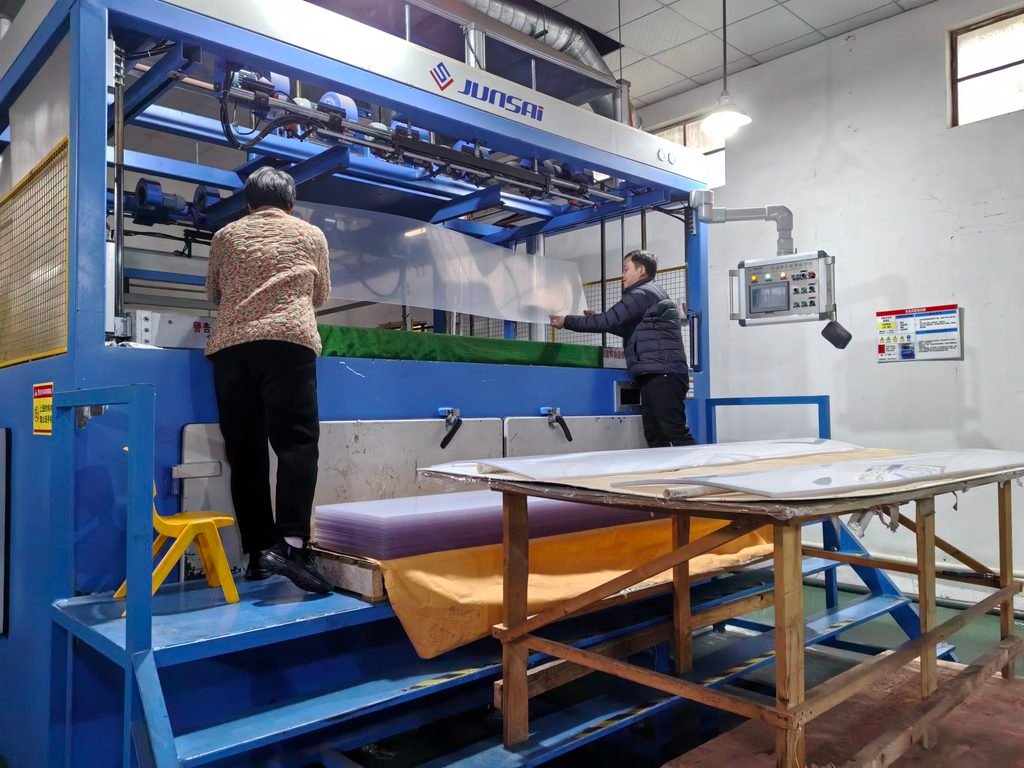
يتساءل العديد من المشترين عما إذا كان ينبغي عليهم إجراء الفحص في الموقع ثني صفائح البولي كربونات بالقوس الساخن أو الاستعانة بمصنع متخصص في معالجة الصفائح المعدنية. وتناسب كل طريقة سيناريوهات تطبيق مختلفة.
✅ عندما يكون الثني اليدوي باستخدام مسدس الهواء الساخن فعالاً
- إنشاء نماذج أولية للمنتجات الجديدة، وعينات بكميات صغيرة فقط للتحقق من الشكل؛;
- الطلبات ذات الكميات الصغيرة التي لا تتطلب تفاوتات دقيقة للغاية؛;
- إجراء تعديلات في الموقع أو تعديلات ثانوية على المكونات المنحنية الموجودة؛;
- ميزانية محدودة دون الاستثمار في معدات التشكيل الكبيرة.
محدودية عملية الثني اليدوي بالحرارة: – تأثير كبير للعامل البشري، وتباين في تفاوت نصف قطر القوس بين القطع؛ – أداء ضعيف مع الألواح السميكة التي يبلغ سمكها 8 مم أو أكثر، أو الأقواس الحادة ذات نصف القطر الصغير؛ – صعوبة تحقيق تسخين متجانس للألواح الكبيرة جدًّا والطويلة جدًّا؛ – انخفاض معدل الإنتاج في حالة الإنتاج الضخم، وارتفاع نسبة العيوب.
✅ عند استخدام الآلات في المصنع تعد خدمة الثني بالحرارة خيارًا أفضل
- الطلبات ذات الحجم الكبير التي تتطلب دقة هندسية عالية وتفاوتات أبعاد صارمة؛;
- قطع من ألواح البولي كربونات السميكة بسمك 5 مم و6 مم و8 مم وما فوق؛;
- مكونات هيكلية طويلة ومنحنية ذات أبعاد كبيرة؛;
- المنتجات النهائية المستخدمة في واقيات الآلات، وأجزاء وسائل النقل بالسكك الحديدية، وعلب معدات الطاقة الجديدة التي تتطلب مستويات عالية من الموثوقية؛ يجب تجنب مخاطر حدوث تشققات متأخرة ناجمة عن الإجهاد المتبقي؛;
- نحتاج إلى سير عمل متكامل يشمل الثني على الساخن، والتشكيل باستخدام الحاسب الآلي (CNC)، والحفر الدقيق للثقوب، والطباعة بالأشعة فوق البنفسجية، وتصنيع ألواح البولي كربونات المقاومة للهب.
نبذة عن خدمات الشركة: صناعة الألواح في سوتشو يوتشنغ نحن شركة ذات خبرة واسعة في تصنيع ألواح البولي كربونات. نوفر ألواح البولي كربونات الصلبة البكر، وألواح البولي كربونات المقاومة للهب من فئة UL، وألواح البولي كربونات المخصصة للاستخدام الخارجي والمقاومة للأشعة فوق البنفسجية. كما نقدم مجموعة كاملة من خدمات التصنيع حسب الطلب: متخصص في ألواح البولي كربونات الثني بالحرارة، والقطع، والتفريز والحفر باستخدام الحاسب الآلي، والحفر،, التشكيل بالتفريغ, ، الطباعة بالأشعة فوق البنفسجية والتغليف– حل شامل.
إذا كنت تفتقر إلى الخبرة العملية الكافية في مجال التصنيع، أو تتعامل مع طلبات بكميات كبيرة، أو تنتج مكونات للمعدات الصناعية، أو هياكل لوسائل النقل بالسكك الحديدية ومركبات الطاقة الجديدة التي لا يمكن فيها قبول مخاطر التشقق أو الإجهاد المتبقي، فيمكنك إرسال الرسومات الفنية إلينا مباشرةً. توفر معدات مصنعنا قطعًا منحنية بالبولي كربونات مُثنية على الساخن تتميز بدقة عالية واتساق في الجودة. تتوفر معالجة تخفيف الإجهاد بعد الثني لتقليل مخاطر تبييض السطح والتشقق المتأخر إلى أدنى حد. نقبل طلبات العينات الصغيرة وكذلك الإنتاج الضخم الموجه للتصدير، مع الامتثال لمعايير الجودة الدولية الخاصة بالتصدير.
إذا كنت تفضل شراء ألواح البولي كربونات الخام وإتمام عملية تصنيع النماذج الأولية بالثني الساخن داخليًّا، فيمكننا تزويدك بألواح البولي كربونات المبثوقة عالية الجودة، مع طلاء اختياري مضاد للأشعة فوق البنفسجية للاستخدام الخارجي، ودرجات البولي كربونات المقاومة للهب وفقًا لمعيار UL94 V-0 / V-2. كما يمكن لفريقنا الفني تقديم دعم استشاري مجاني بشأن تقنيات المعالجة.
8. إرشادات السلامة والنصائح العملية الخاصة بالثني الساخن لألواح البولي كربونات
- احرص على توفير تهوية جيدة في مكان العمل. عادةً ما ينبعث من البولي كربونات عند تسخينه رائحة لا تكاد تُذكر. وفي حالة حدوث تحلل مفرط موضعي شديد، تنبعث أبخرة مهيجة قليلاً؛ لذا احرص على تدوير الهواء في منطقة العمل.
- الحماية من درجات الحرارة المرتفعة: تصل فوهة مسدس الهواء الساخن والصفائح البلاستيكية (PC) الملينة إلى درجات حرارة عالية. يجب ارتداء قفازات مقاومة للحرارة لتجنب الإصابة بحروق الجلد.
- لا تقم بإعادة ثني صفائح البولي كربونات القديمة التي تحتوي بالفعل على شقوق ناتجة عن الإجهاد؛ فالتسخين سيؤدي إلى زيادة خطر حدوث كسر.
- ألواح البولي كربونات المطبوعة مسبقًا والمزينة بالحبر: احرص على إبعاد السطح المطبوع عن تيار الهواء الساخن المباشر؛ فالحرارة العالية تؤدي إلى تغير لون الحبر أو تقشره. ومن الأفضل إجراء عمليات تشكيل الأجزاء المطبوعة في بيئة مصنعية.
- للتخزين بعد عملية الثني بالحرارة: يجب وضع قطع البولي كربونات المنحنية في وضع أفقي أو دعمها برفوف منحنية. تجنب الضغط الشديد أو التكديس، لأن ذلك يؤدي إلى حدوث تشوهات ثانوية.
- إذا كانت قطع البولي كربونات التي تم ثنيها بالحرارة ومعالجتها يدويًّا ستخضع لاحقًا لعملية ربط لاصق: انتبه لخطر الإجهاد المتبقي. فقد يتسبب الغراء الذي يعتمد على المذيبات في حدوث تشققات ناتجة عن المذيبات على أسطح البولي كربونات التي لا تزال تحتوي على إجهاد. بالنسبة لتطبيقات الربط عالية الدقة، اختر قطعًا مثنية بالحرارة مُصنَّعة في المصنع وخاضعة لمعالجة التلدين لتخفيف الإجهاد.
9. ملخص نهائي: اختر بين الوضع اليدوي الثني بالحرارة أو التصنيع الاحترافي حسب الطلب
طريقة عملية ثني القوس لألواح البولي كربونات يُعد استخدام مسدس الحرارة المحمول حلاً عمليًّا ومنخفض التكلفة لتصنيع النماذج الأولية والإنتاج بكميات صغيرة. من خلال إتقان 5 عوامل أساسية، وهي: الاختيار الصحيح للمواد الورقية، والتحكم الدقيق في درجة حرارة التسخين، والتسخين المتجانس عبر السماكة، والتصفيح المحكم للقالب، والتبريد الطبيعي البطيء، يمكنك إنتاج مكونات منحنية من البولي كربونات ذات جودة عالية.
ومع ذلك، فإن عملية الثني اليدوي بالحرارة تنطوي على عيوب متأصلة: فصعوبة العملية تزداد بشكل حاد مع زيادة سماكة الصفيحة؛ كما يصعب ضمان الاتساق في الإنتاج الضخم؛ وقد تتسبب الإجهادات الداخلية المتبقية غير المرئية في ظهور بقع بيضاء وتشققات في ظل ظروف الاستخدام الفعلية.
-بالنسبة لأخذ العينات من الألواح الرقيقة وتصنيع النماذج الأولية بكميات صغيرة: يُعد الثني الحراري اليدوي وفقًا لهذا الدليل خيارًا عمليًّا. -بالنسبة للمواد ذات السماكة الكبيرة، والإنتاج بكميات كبيرة، والمنتجات الصناعية النهائية عالية الموثوقية: نوصي بشدة بالاستعانة بخدمة الثني الحراري الآلي المخصصة من شركة تصنيع متخصصة مثل صناعة الألواح في سوتشو يوتشنغ, ، لتجنب مخاطر الأعطال الميدانية المكلفة.
حصل العديد من العملاء على عينات مُثنية يدويًّا ذات جودة مقبولة، لكنها تعرضت لتشققات واسعة النطاق في الأجزاء بعد تسليمها إلى العملاء النهائيين. ويساعدك الاختيار الصحيح للعملية في المراحل المبكرة على تجنب الخسائر التي يمكن تجنبها في المشروع.