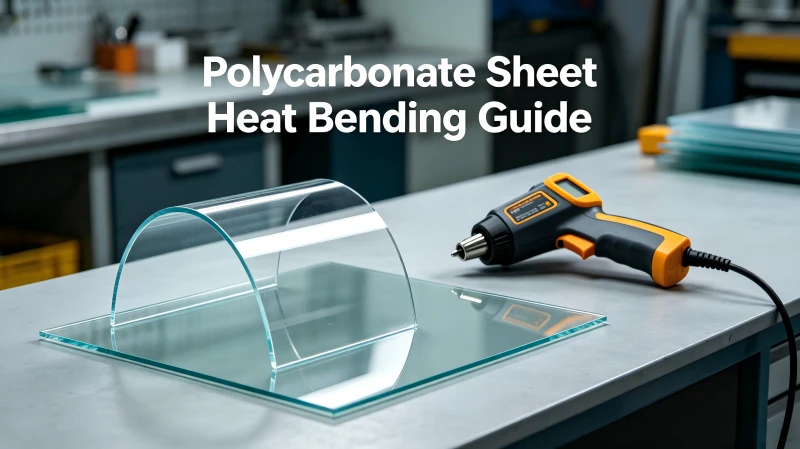
Al trabajar con lámina de policarbonato (lámina de PC) En el caso de las protecciones para equipos, las cubiertas translúcidas, las vitrinas, las carcasas de máquinas, los componentes para el transporte ferroviario y las estructuras de marquesinas exteriores, los fabricantes y los compradores suelen necesitar dar formas curvas a los paneles planos de policarbonato. Hoja PC doblado por arco caliente Es la solución de conformado más habitual para estas piezas curvas. Entonces, ¿cómo se puede curvar en caliente una lámina de policarbonato para darle una forma curva?
Las láminas de policarbonato se caracterizan por una resistencia al impacto excepcional, mucho mayor que la de las láminas acrílicas. A temperatura ambiente, no es posible doblar una lámina rígida de PC mediante deformación en frío. El doblado en frío provocará directamente un blanqueamiento de la superficie, grietas por tensión o la rotura total. El principio fundamental de plancha de policarbonato doblado en caliente es ablandamiento en caliente, moldeado y enfriamiento para fijar la geometría final. Mucha gente cree que las piezas curvas de policarbonato solo se pueden fabricar con enormes máquinas industriales. De hecho, con los conocimientos adecuados, puedes hacer Curvado en caliente con arco eléctrico de láminas de PC utilizando una pistola de aire caliente y moldes curvos básicos para la creación de prototipos y trabajos de series pequeñas.
Sin embargo, son muchos los principiantes que se topan con errores típicos durante plancha de policarbonato doblado en caliente: quemaduras superficiales, burbujas, fuerte retroceso elástico, tensiones internas invisibles que provocan grietas tardías, superficie curvada irregular y zonas de doblado blanquecinas. En la mayoría de los casos, no se debe a una mala calidad de la chapa, sino a una temperatura de calentamiento inadecuada, un rango de calentamiento desigual, un método de enfriamiento incorrecto o un radio de doblado inadecuado para el espesor de la chapa.
En este artículo, te explicaremos con todo detalle cómo Método de curvado en arco de láminas de policarbonato. Trataremos los tipos de láminas de PC adecuados, la lista completa de herramientas y el rango de temperatura óptimo para las láminas de policarbonato doblado en caliente, un flujo de trabajo completo paso a paso, una guía de radios de plegado para diferentes espesores de chapa, las causas fundamentales y las soluciones para los defectos más comunes, y una comparación entre el plegado manual y el plegado en caliente con máquinas industriales. También explicaremos cuándo conviene realizar el plegado manual in situ y cuándo es mejor externalizar la fabricación a medida a fabricantes profesionales.
⚠️Nota importante: Esta guía se centra en manual doblado por arco caliente, principalmente para la creación de prototipos, la elaboración de muestras y modificaciones in situ en pequeños volúmenes. Para la producción en serie, piezas de gran tamaño o piezas de alta precisión, no se recomienda el doblado en caliente manual; es preferible el conformado en caliente industrial asistido por máquina.
1. ¿Qué lámina de policarbonato es adecuada para doblado por arco caliente
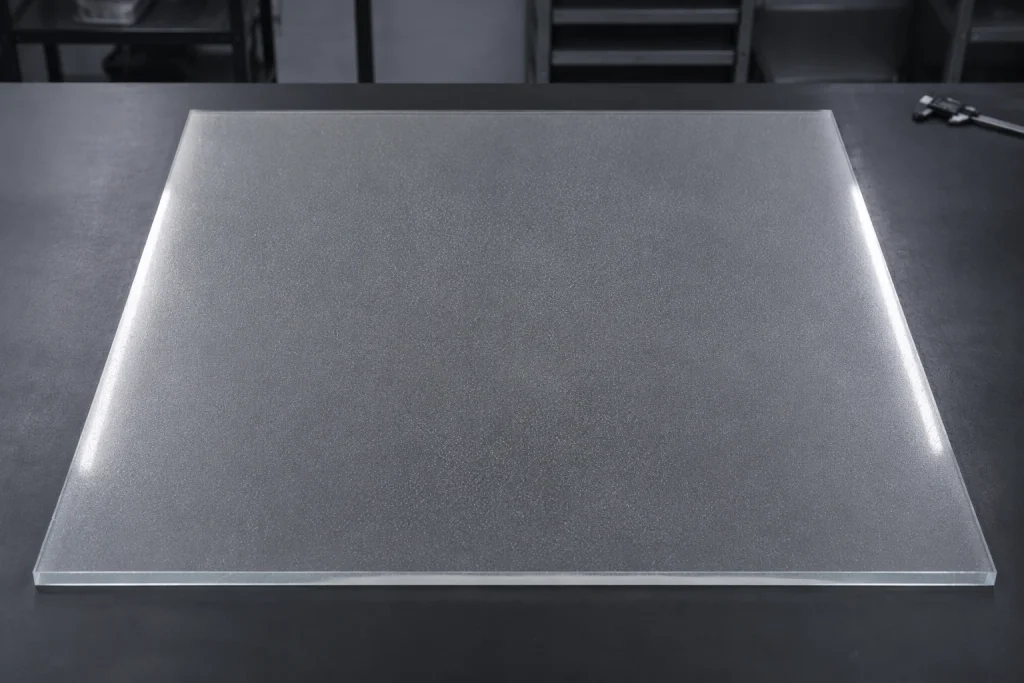
No todos los tipos de láminas de policarbonato son adecuados para Hoja PC doblado por arco caliente. Si eliges un material inadecuado, incluso unos pasos de trabajo perfectos darán lugar a productos defectuosos.
1. Lámina de policarbonato macizo extruido (lámina de PC macizo)
Lámina de policarbonato extruido macizo Es el material más utilizado para el doblado en caliente. Las láminas macizas de policarbonato fabricadas mediante extrusión ofrecen una distribución molecular homogénea, un ablandamiento uniforme al calor, un comportamiento de enfriamiento estable y una recuperación elástica controlable. El espesor utilizable oscila entre 1,5 mm y 12 mm para el doblado manual en caliente. Las láminas de PC más gruesas requieren un tiempo de calentamiento más prolongado y un radio mínimo de curvatura mayor; la dificultad para curvarlas aumenta considerablemente a medida que aumenta el grosor..
2. UV–lámina de policarbonato recubierta para uso en exteriores
La mayoría de los productos aptos para uso en exteriores planchas de policarbonato vienen con un recubrimiento protector contra los rayos UV por una o por ambas caras. Recordatorio importante: Nunca expongas el UV–superficie recubierta para dirigir la alta–temperatura alta–¡Chorro de aire durante largos periodos de tiempo!
El recubrimiento de protección UV tiene una menor resistencia al calor en comparación con el sustrato de policarbonato puro. Si se aplica calor directamente sobre la capa UV con una pistola de aire caliente durante un tiempo prolongado, el recubrimiento se volverá amarillo, formará ampollas y se desprenderá. Durante plancha de policarbonato doblado en caliente, mantén el lado del sustrato sin tratamiento UV orientado hacia la fuente de calor y coloca la superficie protegida contra los rayos UV alejada del flujo de aire caliente. Si no sabes distinguir qué lado tiene el recubrimiento UV: el lado con texto impreso en la lámina protectora suele ser la cara tratada con UV.
3. Calidades de chapa NO recomendadas para el uso manual doblado en caliente
① Lámina hueca de policarbonato de paredes múltiples (lámina de policarbonato para protección solar): Las estructuras huecas solo pueden formar arcos muy suaves de gran radio. Las curvaturas pronunciadas de radio pequeño provocan fácilmente el colapso de las nervaduras huecas. Lámina de paredes múltiples es más adecuado para el doblado en frío que para el conformado manual con aire caliente.
② Lámina de policarbonato de baja calidad fabricada con un alto porcentaje de material reciclado: las impurezas presentes en el policarbonato reciclado provocan la aparición frecuente de burbujas y grietas al calentarse; la tasa de fallos sigue siendo extremadamente alta en el doblado en caliente.
③ Láminas de PC modificadas para ser ignífugas y láminas de PC con fibra de vidrio: el policarbonato reforzado con fibra de vidrio se vuelve frágil; el doblado en caliente manual provoca fácilmente grietas. Algunos grados de PC con alta resistencia al fuego según la norma UL-94 presentan propiedades de expansión térmica alteradas; resulta difícil conseguir resultados estables en el doblado manual. Se recomienda el procesamiento industrial con maquinaria.
④ Lámina de PC pretaladrada o prefresada con CNC: los agujeros y las muescas crean zonas de concentración de tensiones. Las grietas tienden a propagarse desde los bordes de los agujeros durante el ablandamiento por calor. Práctica recomendada: Finalizar Primero, el doblado en caliente y el enfriamiento completo; después, se realizan las operaciones de taladrado, corte y fresado.. Este es uno de los consejos clave más prácticos para la fabricación en la vida real.
2. ¿Qué herramientas necesitas para ppolicarbonato hoja doblado en caliente
Para Método de curvado en arco de láminas de policarbonato, no es obligatorio disponer de costosas máquinas de producción a gran escala. Un juego básico de herramientas es suficiente para los trabajos manuales. Muchos casos de fallidos en el doblado se deben a herramientas insuficientes o inadecuadas.
✅ Pistola de calor industrial (equipo de calentamiento de núcleos)
¡NO utilices secadores de pelo domésticos! Los secadores domésticos no alcanzan la temperatura necesaria para ablandar el policarbonato. Necesitas una pistola de calor industrial con temperatura y caudal de aire regulables.
✅ Termómetro infrarrojo (muy recomendable)
No se puede determinar la temperatura real de la lámina a simple vista ni al tacto. Esta es la principal causa de los fallos que cometen los principiantes. Un termómetro de infrarrojos mide la temperatura real de la superficie de la lámina de PC, lo que te ayuda a mantenerte dentro de un margen de procesamiento seguro y a evitar que, al doblarla en frío, se produzcan deformaciones, o que, al sobrecalentarla, se quemen las piezas.
✅ Molde de conformado curvo a medida
La curvatura interior del molde determina la forma final del arco exterior de la pieza de policarbonato. Para la creación de prototipos, puedes fabricar un molde con madera maciza o contrachapado multicapa. La superficie del molde debe estar completamente lijada y lisa. Las rebabas afiladas o las irregularidades dejarán marcas permanentes en la lámina de policarbonato ablandada por el calor.
Consejo rápido: Para el muestreo ocasional, los tubos o cilindros de gran diámetro pueden servir como moldes temporales. Envuelve la superficie del molde con fieltro suave para evitar rayar el policarbonato caliente.
✅ Abrazaderas rápidas / Abrazaderas G
Una vez que la lámina de PC se ablanda con el calor, unas abrazaderas la sujetan firmemente contra el molde curvo durante todo el ciclo de enfriamiento. NO sueltes las abrazaderas antes de que la pieza alcance la temperatura ambiente completa.. Sujetarlo con la mano no es fiable; se producirá una deformación por retroceso elástico durante el enfriamiento. Prepara suficientes abrazaderas con antelación, antes de que comience el calentamiento.
✅ Guantes resistentes al calor y a altas temperaturas
Ablandado en caliente plancha de policarbonato Puede provocar quemaduras al entrar en contacto con la piel. Si no se utilizan guantes adecuados, quedarán marcas de presión de los dedos en la superficie blanda de policarbonato. Los guantes de algodón normales no resisten el calor intenso y pueden derretirse y pegarse a la lámina caliente.
✅ Banco de trabajo plano y estable
Mantén la superficie del banco completamente limpia. Los granos de arena o las virutas metálicas más pequeñas se incrustarán en el policarbonato caliente y blando y provocarán marcas permanentes.
✅ Accesorios: Lámina protectora original, relleno de fieltro fino
Mantén la lámina protectora original sobre la lámina de PC durante proceso de curvado en caliente. La lámina protege la superficie contra arañazos y las marcas del molde. Retira la lámina solo en la zona exacta de doblado; deja la lámina protectora en el resto de la superficie de la lámina. Coloca una fina capa de fieltro entre el molde y la superficie de policarbonato para una protección adicional de la superficie.
❌ Evitar a toda costa: aplicar fuego directo (llama abierta o soplete) sobre una lámina de policarbonato. La llama abierta provoca un sobrecalentamiento local instantáneo, lo que quema la lámina, genera burbujas internas y estropea las piezas de trabajo.
3. Rango de temperatura óptimo para las láminas de policarbonato doblado en caliente
La temperatura es el factor más importante en Curvado en caliente con arco eléctrico de láminas de PC. La temperatura de transición vítrea del policarbonato puro es de aproximadamente 145 ℃; por encima de este umbral, el policarbonato se vuelve gradualmente blando y maleable.
Referencia práctica de temperatura en condiciones reales (medida en la superficie de la lámina con un termómetro infrarrojo; NO el valor indicado por la pistola de calor):
- Rango de temperatura óptima de funcionamiento: 150 ℃-170 ℃
- Dentro de este rango, la lámina de policarbonato macizo adquiere una buena ductilidad. Se puede presionar la lámina contra el molde sin necesidad de aplicar mucha fuerza. La recuperación elástica es baja; el riesgo de que se formen burbujas o se queme es mínimo. Esta es la zona de temperatura ideal para el moldeado manual plancha de policarbonato doblado en caliente.
- Temperatura inferior a 140 ℃: ablandamiento insuficiente
- La lámina de PC sigue siendo rígida. Forzar su flexión genera una enorme tensión interna residual. Las piezas pueden parecer en buen estado justo después del conformado, pero días más tarde aparecerán líneas de tensión blanquecinas o grietas. Muchas quejas recibidas sobre grietas tardías se deben a un calentamiento insuficiente y a un conformado en frío.
- La temperatura supera los 180 ℃: riesgo de daños por altas temperaturas
- Cuando la temperatura de la superficie de la chapa se mantiene por encima de los 180 ℃, plancha de policarbonato Aparecerán fácilmente ampollas, burbujas y una decoloración amarillenta. Un sobrecalentamiento mayor provoca la fusión local y el desecho total del material.
Nota importante: La temperatura que se muestra en la pistola de calor ≠ la temperatura real de la lámina de policarbonato. La distancia entre la pistola y la lámina y la duración del soplo influyen en la temperatura real de la superficie. Confía siempre en las lecturas del termómetro infrarrojo tomadas directamente sobre la superficie de la sábana de poliéster..
Tiempo de calentamiento aproximado (temperatura ambiente interior ~25 ℃, solo para doblado manual):
- Lámina de policarbonato macizo de 2 mm: Calienta cada lado con la pistola de calor durante unos 40-70 segundos. Mantén la pistola de calor en movimiento continuo, sin quedarte nunca en un mismo punto.
- Lámina de policarbonato macizo de 3 mm: 60-100 segundos de calentamiento por pasada. Calienta alternativamente la cara delantera y la trasera para lograr un ablandamiento completo a lo largo de todo el espesor. No calientes solo una de las superficies. Si la capa exterior se ablanda mientras que el núcleo interior permanece duro, se generará una gran tensión residual.
- Lámina de policarbonato macizo de 5 mm: el calor penetra lentamente en los materiales gruesos. Alterna el calentamiento por delante y por detrás durante un total de 120-200 segundos. Las láminas gruesas requieren un calentamiento bidireccional; de lo contrario, se producirán defectos relacionados con la tensión.
- Láminas de policarbonato de 8 mm o más de grosor: el curvado en caliente manual resulta extremadamente complicado. El aire caliente manual apenas consigue distribuir la temperatura de manera uniforme a lo largo de todo el grosor de la lámina. Las condiciones térmicas desiguales provocan la recuperación elástica y la aparición de grietas. Se recomienda encarecidamente recurrir a un servicio profesional de curvado en caliente en fábrica.
La temperatura ambiente es importante: en un taller frío en invierno, prolonga la duración del calentamiento para una lámina de igual grosor. En un entorno caluroso en verano, reduce el tiempo de calentamiento según corresponda. No te bases únicamente en un tiempo fijo; evalúa la situación combinando la lectura del termómetro y el estado de ablandamiento visible.
4. Proceso paso a paso del doblado en caliente para Policarbonato hoja
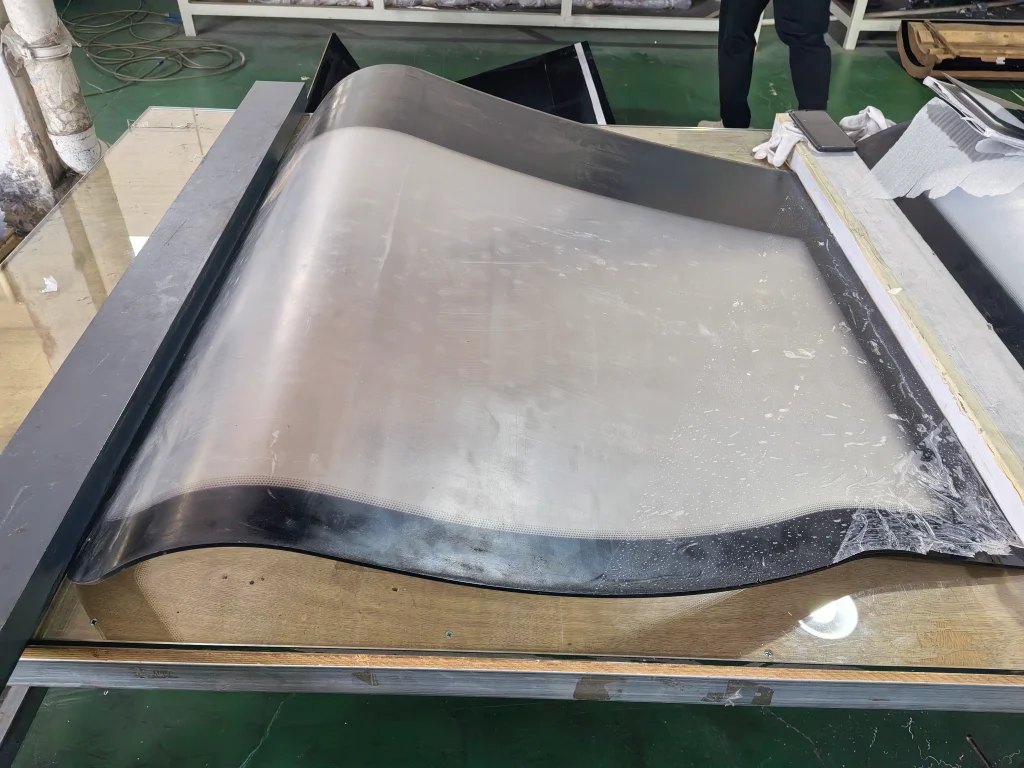
Desglosamos el flujo de trabajo completo de Método de curvado en arco de láminas de policarbonato: pretratamiento, calentamiento, laminado y sujeción en el molde, enfriamiento y postratamiento. A continuación se detallan todos los aspectos prácticos.
Paso 1: Pretratamiento: preparar la lámina y el molde
En primer lugar, comprueba la materia prima: asegúrate de que estás utilizando una lámina de policarbonato extruido macizo apta para el conformado en caliente; comprueba dos veces la orientación del recubrimiento UV; termina de cortar las dimensiones exteriores antes de doblarla.
Regla fundamental: Recorta primero la hoja siguiendo el contorno final. Completa doblado en caliente y enfriamiento completo; a continuación, realizar el taladrado y operaciones de ranurado. Evita taladrar previamente antes de doblado en caliente. Los bordes de los orificios provocan una concentración de tensiones y se agrietan fácilmente bajo la fuerza ejercida al doblar en caliente.
En segundo lugar, limpia la superficie de la lámina, el banco de trabajo y el molde curvo. Retira el polvo y las partículas del panel de policarbonato. Lija la superficie del molde hasta que quede lisa y coloca un acolchado de fieltro en la zona de contacto. Mantén la película protectora original; retira la película únicamente sobre la franja de doblado exacta.
En tercer lugar, coloca la lámina contra el molde, marca la línea de referencia para el doblado y alinea con precisión el panel plano de policarbonato con el perfil curvo deseado. Coloca todas las abrazaderas G en posición de uso. Una vez finalizado el calentamiento, es necesario sujetar la pieza rápidamente; no pierdas tiempo buscando abrazaderas mientras la lámina de policarbonato se enfría rápidamente.
Paso 2: Calienta uniformemente la zona de doblado (la fase en la que es más probable cometer errores)
Enciende la pistola de aire caliente regulable y ajusta el caudal de aire y la temperatura. ¡Nunca mantengas la boquilla de la pistola de aire caliente fija en un mismo punto! Mueve la pistola horizontalmente de un lado a otro de forma continua a lo largo de la zona de doblado..
Pasa el termómetro de un lado a otro sobre la zona de flexión del objetivo, calentando alternativamente la cara delantera y la trasera de la lámina de PC. Sigue midiendo la temperatura superficial en tiempo real con el termómetro infrarrojo y lleva la temperatura de la lámina de forma gradual hasta el rango de trabajo de 150-170 ℃.
⚠️Error habitual: mantener la pistola de calor demasiado cerca de la superficie de la lámina y fijar la boquilla en una sola posición. El sobrecalentamiento local provoca la aparición inmediata de ampollas. En el caso de láminas gruesas, alterna el calentamiento por delante y por detrás para que el calor penetre en todo el espesor. Cuando la lámina de PC presenta un ligero hundimiento y pierde rigidez, alcanza el estado de flexibilidad necesario para doblarla.
Paso 3: Coloca rápidamente la lámina ablandada sobre el molde curvo y aplica fuerza de sujeción
Una vez que la lámina alcance el rango de temperatura deseado y se haya ablandado por completo, detén el calentamiento de inmediato. Actúa con rapidez, ya que el policarbonato se enfría y se endurece rápidamente.
Utiliza guantes resistentes al calor, coloca la lámina de policarbonato ablandada ajustándola bien a la superficie curvada del molde y asegúrate de que la lámina esté en contacto total con la curvatura del molde. Ajusta las abrazaderas previamente colocadas de manera uniforme y presiona todo el segmento del arco firmemente contra el molde, sin dejar huecos ni protuberancias.
Un consejo que pasa fácilmente desapercibido: durante el enfriamiento del policarbonato se producen una ligera contracción térmica y una recuperación elástica. Si necesitas un radio de arco final de R = 100 mm, diseña el radio del molde ligeramente menor que la dimensión objetivo para compensar el efecto de recuperación elástica. El valor de la recuperación elástica varía en función del grosor de la lámina, la composición de la materia prima y las condiciones de calentamiento. Realice 1 o 2 piezas de prueba durante la fase de muestreo para medir la tasa real de recuperación elástica antes de proceder al procesamiento formal del lote.
Paso 4: Enfriamiento natural al aire: mantén las abrazaderas cerradas hasta que la lámina alcance por completo la temperatura ambiente
Este paso determina directamente si la pieza terminada se recuperará o se deformará. Mantén las abrazaderas bien apretadas, deja que la Dejar que la pieza se enfríe de forma pasiva al aire a temperatura ambiente normal.
¡Nunca eches agua fría sobre una lámina de policarbonato caliente para enfriarla rápidamente! El enfriamiento rápido del policarbonato caliente con agua fría genera una enorme tensión residual interna. Aunque la pieza pueda parecer en buen estado a simple vista, aparecerán blanqueamientos y grietas cuando se utilice posteriormente. Queda estrictamente prohibido el enfriamiento con agua.
Las piezas de policarbonato más gruesas requieren un tiempo de enfriamiento más prolongado. Mantén las abrazaderas completamente cerradas hasta que la lámina esté totalmente fría al tacto. No sueltes las abrazaderas a mitad del ciclo de enfriamiento. Si las sueltas antes de tiempo, el policarbonato ablandado recuperará su forma plana y estropeará las piezas.
Paso 5: Desmoldeo, posprocesamiento e inspección de la pieza acabada
Solo una vez que se haya enfriado completamente a temperatura ambiente, suelta las abrazaderas y retira con cuidado la pieza curvada de policarbonato. Retira la película protectora restante e inspecciona el componente de arco terminado.
Lista de comprobación: Perfil de arco uniforme, sin protuberancias ni abolladuras locales; sin burbujas ni marcas de quemaduras en la superficie; sin líneas de tensión blanquecinas en el lado interior del doblado; sin deformaciones evidentes por recuperación elástica. Si es necesario realizar operaciones de fabricación adicionales, como taladrado, fresado CNC o grabado, estas deben llevarse a cabo tras el doblado en caliente y el ciclo completo de enfriamiento.
5. Diferencias en el doblado en caliente según el espesor Policarbonato Referencia sobre chapas y radio mínimo de curvatura
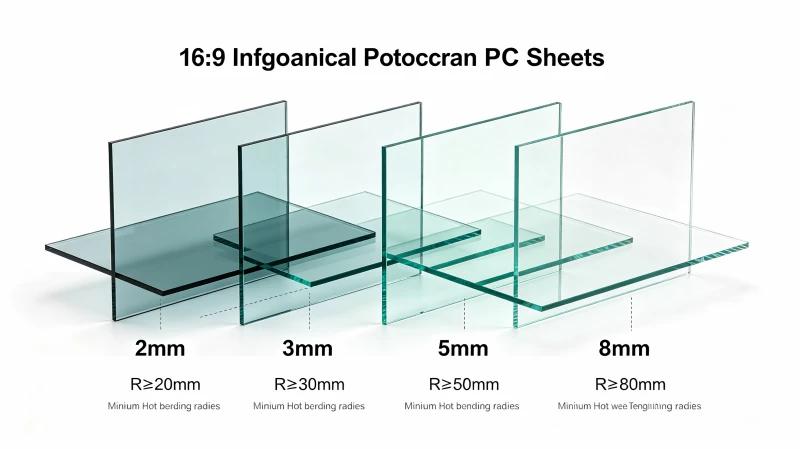
Para Curvado en caliente con arco eléctrico de láminas de PC, el espesor de la chapa determina el radio de arco mínimo posible, el tiempo de calentamiento y la dificultad general del proceso de conformado. El radio mínimo de curvatura es el radio de arco más pequeño que se puede alcanzar sin que se produzcan grietas. Un radio más pequeño crea una curva más pronunciada; un radio mayor da lugar a un arco amplio y suave.
Punto clave: Las láminas de policarbonato más gruesas requieren un radio de curvatura mínimo mayor. Si se intenta aplicar un radio de curvatura muy cerrado a una lámina de PC gruesa, se producirá un marcado blanqueamiento en la cara interior y la aparición de grietas.
Radio mínimo de curvado en caliente de referencia para láminas de PC extruidas macizas: - Lámina de PC de 2 mm: radio mínimo de curvado en caliente R ≥ 20 mm. Buena opción para el curvado manual en caliente de arcos relativamente cerrados. - Lámina de PC de 3 mm: radio mínimo de curvado en caliente R ≥ 30 mm. Especificación más habitual para trabajos manuales de muestreo y lotes pequeños. -Láminas de PC de 4-5 mm: radio mínimo de curvado en caliente R ≥ 50 mm. Se requiere un tiempo de calentamiento más prolongado; la dificultad de la operación manual aumenta. - Lámina de PC de 6-8 mm: radio mínimo de curvado en caliente R ≥ 80 mm. No se recomienda el curvado manual en caliente con radios muy cerrados. - Lámina de policarbonato macizo de 10 mm o más: se desaconseja encarecidamente el curvado manual con pistola de calor. Se recomienda encarecidamente recurrir al servicio profesional de conformado en caliente de fábrica.
Diferencia entre el doblado en frío y el doblado en caliente de las láminas de policarbonato: el doblado en frío es adecuado para la instalación de marquesinas de láminas de policarbonato de paredes múltiples con un radio amplio. Este artículo trata sobre doblado por arco caliente, lo que permite obtener arcos más cerrados que con el doblado en frío a temperatura ambiente.
6. Solución de problemas: decoloración, grietas, burbujas, resorte–parte posterior, defectos superficiales
Incluso los operadores con experiencia se encuentran con defectos durante Método de curvado en arco de láminas de policarbonato. A continuación enumeramos los fallos más frecuentes en la práctica, el análisis de sus causas fundamentales y las medidas correctoras prácticas.
Defecto 1: Líneas de tensión blanquecinas y difuminadas en la superficie interior de la curvatura
Síntoma: La pieza parece estar en buen estado justo después del conformado; sin embargo, tras el enfriamiento o días más tarde, aparecen líneas de velo blanquecino en el radio de curvatura interior. Causa principal: Temperatura de calentamiento insuficiente; la chapa no se ha ablandado por completo antes del doblado forzado, lo que da lugar a una elevada tensión residual interna. Otra causa: soltar las abrazaderas antes de que la chapa se haya enfriado por completo hasta alcanzar la temperatura ambiente.
Solución: Utiliza un termómetro de infrarrojos y asegúrate de que la superficie de la lámina alcance una temperatura de entre 150 y 170 ℃ para que se ablande por completo antes de darle forma con el molde. Calienta la lámina gruesa por ambos lados. Deje que se enfríe siempre por completo a temperatura ambiente antes de retirar las abrazaderas. Si la pieza ya presenta un blanqueamiento intenso, el riesgo de tensiones residuales sigue siendo elevado; no se recomienda utilizar dicha pieza para la aplicación en el producto final.
Defecto 2: Grietas o fracturas en la zona de flexión
Síntoma: Las piezas se agrietan durante el conformado o tras un periodo de almacenamiento. Factores desencadenantes:
- Lámina con calentamiento insuficiente sometida a flexión, acumulación extrema de tensiones residuales;
- Chapa con orificios o muescas preperforadas; las grietas se propagan desde los bordes de los orificios de concentración de tensiones durante el doblado en caliente;
- Radio de curvatura inferior al radio mínimo permitido para el espesor de chapa correspondiente;
- Láminas de PC con contenido reciclado de baja calidad o policarbonato reforzado con fibra de vidrio;
- Enfriamiento rápido en agua fría tras el conformado en caliente.
Soluciones: Realizar el proceso de taladrado y ranurado después del doblado en caliente; aumentar el radio del arco; respetar estrictamente el intervalo de temperatura; evitar el enfriamiento con agua; seleccionar láminas de policarbonato macizo extruido a partir de material virgen.
Defecto 3: Ampollas y burbujas en la superficie
Síntoma: Se observan abultamientos en forma de burbujas en la superficie de la lámina de PC. Causa: Sobrecalentamiento local provocado por la boquilla fija de la pistola de calor; la temperatura de la superficie supera los 180 ℃; soplado directo de aire caliente durante un tiempo prolongado sobre el recubrimiento UV; la humedad atrapada en el interior de la lámina se evapora con el calor.
Soluciones: Mantener la pistola de calor en movimiento continuo; mantener la cara con recubrimiento UV alejada del flujo directo de aire caliente; secar la lámina húmeda antes de doblarla en caliente; mantener la temperatura de la superficie de la lámina por debajo de los 170 ℃.
Defecto 4: Fuerte efecto de recuperación elástica; la pieza curvada tiende a aplanarse tras el desmoldeado
Síntoma: Tras desmoldarlo, el arco terminado vuelve gradualmente a su forma de panel plano.
Causas fundamentales: calentamiento insuficiente y ablandamiento incompleto; suelta de las abrazaderas antes de que se haya enfriado por completo; geometría del molde sin margen de compensación por recuperación elástica.
Medidas correctivas: Ajustar la temperatura de calentamiento al rango óptimo de trabajo; mantener las abrazaderas bloqueadas hasta que se alcance la temperatura ambiente; realizar pruebas con muestras para medir el índice de recuperación elástica y ajustar la curvatura del molde en consecuencia.
Defecto 5: Abolladuras, picaduras y arañazos en la superficie curvada
Síntoma: Aparecen abolladuras y arañazos en la superficie curvada acabada. Causa: Rebabas o partículas sólidas en la superficie del molde; contacto directo del policarbonato, ablandado por el calor, con el molde desnudo y duro; retirada completa de la película protectora durante el moldeo.
Soluciones: Pulir la superficie del molde y colocar una fina capa de fieltro entre el molde y la lámina; mantener la película protectora original, salvo en la zona de la banda de doblado.
7. Doblado manual frente a doblado a máquina Curvado en caliente del policarbonato: ¿cuál es el más adecuado para tu proyecto?
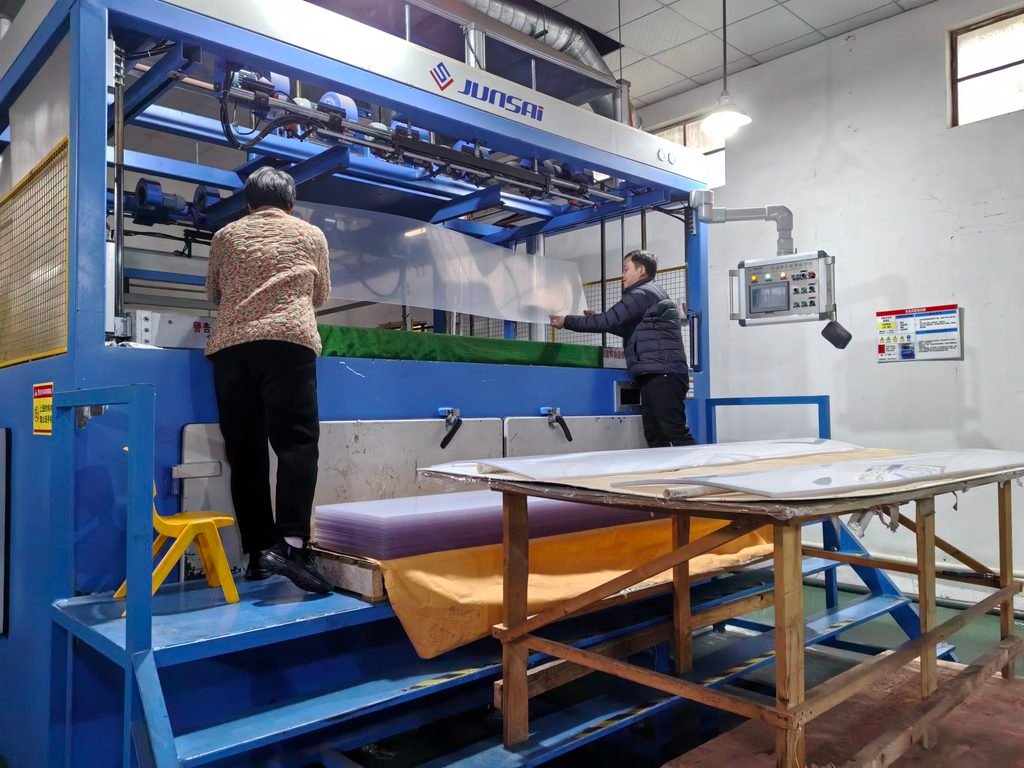
Muchos compradores se preguntan si deberían realizar la compra en la propia tienda Curvado en caliente con arco eléctrico de láminas de PC o subcontratar la fabricación a un especialista en el procesamiento de chapas. Cada método se adapta a diferentes situaciones de aplicación.
✅ Cuándo funciona bien el doblado en caliente con pistola térmica manual
- Creación de prototipos de nuevos productos, únicamente muestras en pequeñas cantidades para la verificación de la forma;
- Pedidos de lotes pequeños con requisitos de tolerancia no extremadamente estrictos;
- Modificación in situ o ajuste posterior de los componentes curvos ya instalados;
- Presupuesto limitado sin inversión en maquinaria de conformado de gran tamaño.
Limitaciones del doblado en caliente manual: – Gran influencia del factor humano; variación en la tolerancia del radio del arco entre piezas; – Rendimiento deficiente con chapas gruesas ≥8 mm o arcos pronunciados de radio pequeño; – Dificultad para lograr un calentamiento uniforme en paneles extralargos de gran tamaño; – Bajo rendimiento en la producción en serie; mayor índice de defectos.
✅ Cuando se realiza en fábrica con ayuda de máquinas El servicio de curvado en caliente es la mejor opción
- Pedidos de gran volumen que requieren una geometría de alta uniformidad y tolerancias dimensionales estrictas;
- Piezas de láminas de PC de gran espesor: 5 mm, 6 mm, 8 mm y superiores;
- Componentes estructurales largos, curvados y de grandes dimensiones;
- Productos finales para protecciones de maquinaria, componentes para el transporte ferroviario y carcasas de equipos de nuevas energías con elevados requisitos de fiabilidad; debe evitarse el riesgo de agrietamiento retardado relacionado con las tensiones residuales;
- Necesito un flujo de trabajo integral que incluya doblado en caliente, fresado CNC, taladrado de precisión, impresión UV y fabricación de láminas de PC ignífugas.
Presentación de los servicios de la empresa: Industria de tableros de Suzhou Yucheng Es una empresa con amplia experiencia en el procesamiento de láminas de policarbonato. Suministramos láminas de policarbonato sólido virgen, láminas de PC ignífugas con certificación UL y láminas de PC para exteriores con protección UV. Además, ofrecemos una gama completa de servicios de fabricación a medida: Profesional en láminas de PC doblado en caliente, corte, fresado y ranurado CNC, taladrado, termoformado al vacío, impresión UV y laminado– una solución integral.
Si no dispone de suficiente experiencia práctica en el procesamiento, gestiona pedidos de gran volumen o fabrica componentes para equipos industriales, carcasas para el transporte ferroviario y de nuevas energías en las que no se pueden aceptar riesgos de agrietamiento ni de tensiones residuales, puede enviarnos directamente los planos técnicos. Nuestro equipamiento de fábrica permite fabricar piezas curvas de policarbonato dobladas en caliente con alta precisión y uniformidad. Ofrecemos un tratamiento de alivio de tensiones posterior al doblado para minimizar el riesgo de blanqueamiento y de fisuración retardada. Aceptamos tanto pequeños pedidos de muestras como grandes producciones en serie orientadas a la exportación, cumpliendo con las normas internacionales de calidad para la exportación.
Si prefiere adquirir láminas de PC en bruto y realizar todo el proceso de prototipado mediante curvado en caliente en sus propias instalaciones, podemos suministrarle láminas de PC extruido virgen de alta calidad, con recubrimiento UV para exteriores opcional, así como grados de policarbonato ignífugos según la norma UL94 V-0 / V-2. Nuestro equipo técnico también puede ofrecerle asesoramiento gratuito sobre técnicas de procesamiento.
8. Seguridad y consejos prácticos para el curvado en caliente de láminas de policarbonato
- Mantén una buena ventilación en el lugar de trabajo. Normalmente, el policarbonato calentado desprende un olor insignificante. Si se produce una descomposición local excesiva, se generan vapores ligeramente irritantes; mantén el aire en circulación en la zona de trabajo.
- Protección contra altas temperaturas: La boquilla de la pistola de aire caliente y la lámina de PC ablandada alcanzan altas temperaturas. Utiliza guantes resistentes al calor para evitar quemaduras en la piel.
- No vuelvas a doblar en caliente láminas de PC viejas que ya presenten grietas por tensión; el calentamiento aumentará el riesgo de rotura.
- Lámina de PC preimpresa y decorada con tinta: Mantén la superficie impresa alejada del chorro directo de aire caliente; el calor intenso provoca la decoloración o el desprendimiento de la tinta. Es recomendable realizar el moldeado de las piezas impresas en un entorno industrial.
- Para el almacenamiento tras el curvado en caliente: mantén las piezas de policarbonato curvadas en posición horizontal o apoyadas sobre bastidores curvados. Evita apretarlas con fuerza o apilarlas, ya que esto provoca deformaciones secundarias.
- Si las piezas de policarbonato dobladas en caliente y procesadas manualmente van a someterse posteriormente a un proceso de unión adhesiva: tenga en cuenta el riesgo de tensiones residuales. El pegamento a base de disolvente puede provocar grietas por disolvente en las superficies de PC en las que persistan tensiones. Para aplicaciones de unión de alta precisión, elija piezas dobladas en caliente fabricadas en fábrica que hayan sido sometidas a un tratamiento de recocido para eliminar las tensiones.
9. Resumen final: elige entre el modo manual conformado en caliente o fabricación a medida profesional
Método de curvado en arco de láminas de policarbonato El uso de una pistola de calor portátil es una solución práctica y económica para la creación de prototipos y la fabricación de lotes pequeños. Si dominas los cinco factores clave —la selección correcta del material laminado, el control preciso de la temperatura de calentamiento, el calentamiento uniforme en todo el espesor, la laminación ajustada al molde y el enfriamiento natural lento—, podrás fabricar componentes curvos de policarbonato que cumplan con los requisitos de calidad.
No obstante, el doblado en caliente manual presenta algunos inconvenientes inherentes: la dificultad aumenta considerablemente con el espesor de la chapa; es difícil garantizar la uniformidad en la producción en serie; y las tensiones internas residuales invisibles pueden provocar blanqueamiento y agrietamiento en condiciones reales de uso.
-Para la obtención de muestras de chapas finas y la creación de prototipos en lotes pequeños: el doblado en caliente manual siguiendo esta guía es una opción viable. -Para materiales de gran espesor, la producción en serie y productos industriales finales de alta fiabilidad: se recomienda encarecidamente recurrir al servicio de doblado en caliente a medida de un fabricante profesional como Industria de tableros de Suzhou Yucheng, para evitar el riesgo de que se produzcan costosas averías en el terreno.
Muchos clientes recibieron muestras dobladas manualmente que cumplían con los requisitos, pero sufrieron grietas en gran parte de las piezas tras la entrega a los clientes finales. Una selección adecuada del proceso en las primeras fases te ayuda a evitar pérdidas evitables en el proyecto.