
1. Porquê O branqueamento e o alongamento-afinamento são defeitos comuns no processamento de chapas de policarbonato
Chapas de policarbonato (PC) são amplamente utilizados em proteções de segurança para máquinas, componentes interiores de transportes ferroviários, caixas de dispositivos médicos, invólucros de equipamentos de energias renováveis, janelas de visualização de segurança e coberturas de proteção para exterior, graças à sua excelente resistência ao impacto, elevada transmitância de luz e ampla tolerância à temperatura.
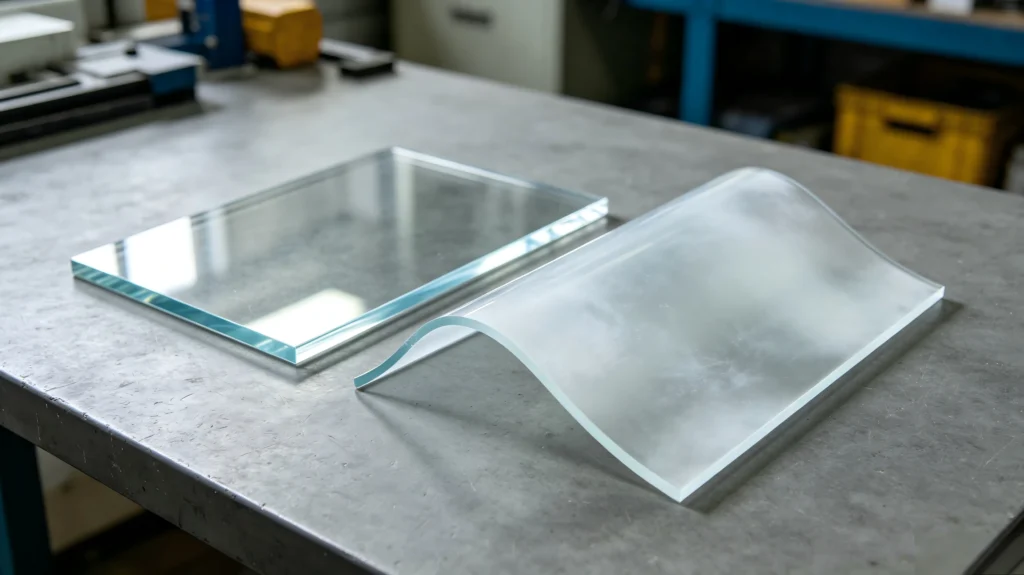
No entanto, muitos compradores e fabricantes deparam-se com problemas incómodos. Mesmo quando utilizam o mesmo lote de chapas em bruto, as peças acabadas de uma oficina mantêm-se cristalinas e uniformes, enquanto as peças processadas noutra fábrica apresentam marcas esbatidas e esbranquiçadas ao longo das linhas de dobragem ou nas áreas curvas. As zonas locais das caixas curvas tornam-se excessivamente esticado e demasiado fino. A transparência diminui, o desempenho mecânico deteriora-se e, em casos graves, todo o lote é descartado.
A maioria das pessoas tende a atribuir a culpa, em primeiro lugar, à qualidade da matéria-prima. A experiência prática de produção demonstra que a maioria dos defeitos de branqueamento e afinamento deve-se a parâmetros de processamento inadequados, e não à má qualidade das folhas em bruto. As chapas de policarbonato importadas novas podem, mesmo assim, ficar esbranquiçadas se os parâmetros de fabrico forem incorretos. Por outro lado, as chapas de PC com conteúdo reciclado bem processadas podem atingir uma qualidade de superfície aceitável ao abrigo de procedimentos rigorosamente controlados.
O branqueamento superficial não é apenas uma questão estética. O branqueamento por tensão indica microfissuras e microvazios no interior do material de policarbonato, o que significa que existe tensão interna residual nas peças. Durante o transporte, a montagem, o contacto com solventes ou a exposição ao ar livre, as zonas branqueadas são altamente vulneráveis à propagação de fissuras e a fraturas inesperadas. O alongamento e o afinamento enfraquecem diretamente a resistência estrutural. As zonas com espessura excessivamente reduzida podem partir-se em caso de impacto. A espessura real fica fora das especificações, aumentando as taxas de rejeição e o custo global de produção.
No caso de encomendas para exportação para o estrangeiro, projetos médicos e de transporte ferroviário, mesmo um ligeiro branqueamento ou uma espessura local insuficiente podem levar à rejeição do lote. Para produzirem de forma consistente componentes de policarbonato que cumpram os requisitos de qualidade, os fabricantes precisam de compreender o mecanismo físico subjacente a estes defeitos e implementar um controlo ao longo de toda a cadeia de produção, abrangendo a seleção da matéria-prima, o pré-tratamento, os parâmetros das máquinas, as ferramentas e os hábitos dos operadores.
Muitos fabricantes de pequena escala não dispõem de uma experiência acumulada em processos, o que resulta em elevadas perdas decorrentes da abordagem de tentativa e erro. Com mais de 13 anos de experiência prática em fabrico de chapas de policarbonato, a Yucheng Board Industry tem vindo a processar grandes quantidades de encomendas de curvatura a quente, curvatura a frio, moldagem a vácuo de chapas grossas e maquinagem de precisão CNC. Inspecionámos inúmeras amostras com defeitos de branqueamento e de espessura insuficiente e acumulámos conhecimentos práticos. Este artigo partilha dicas completas e úteis para a produção interna ou para projetos OEM subcontratados.
2. Princípios básicos: O que é o branqueamento e o alongamento por tensão–redução do número de peças do PC
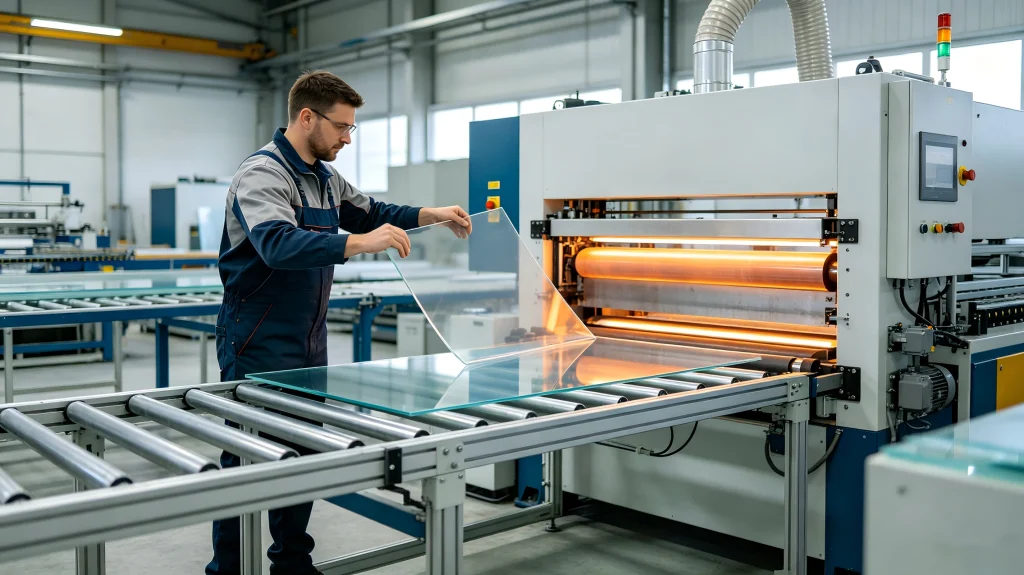
Muitos operadores detetam defeitos sem compreender as causas físicas subjacentes, ajustando os parâmetros apenas por tentativa e erro.
2.1 Branqueamento por tensão do policarbonato
O policarbonato é constituído por longas cadeias moleculares de polímero. Quando uma área específica é submetida a uma força de tração excessiva, a compressão ou a um impacto repentino, as cadeias moleculares são esticadas para além do limite elástico. São geradas inúmeras cavidades microscópicas no interior do material, conhecidas como fenómeno de fissuração superficial. A luz incidente espalha-se nesses minúsculos vazios, e o policarbonato, que inicialmente era transparente, fica com um tom branco-leitoso opaco, ao qual chamamos branqueamento por stress.
⚠️ Ponto-chave: O branqueamento não significa uma fratura completa, mas comprova microestrutural danos no interior do material. Mesmo que as peças não possam ser partidas com as mãos, continuam a existir riscos ocultos. Sob o efeito de vibrações, variações de temperatura ou contacto com álcool ou detergentes, as zonas esbranquiçadas podem transformar-se em fissuras visíveis e acabar por provocar uma falha definitiva.
Duas categorias principais de defeitos de branqueamento:
1)Branqueamento por tensão mecânica: Causado pela dobragem a frio, Corte CNC, puxões violentos ou uma força de fixação excessiva.
2)Branqueamento por processamento térmico: Um aquecimento desigual, um ajuste incorreto da temperatura ou uma pré-secagem insuficiente resultam num tom prateado e em manchas esbranquiçadas após a dobragem a quente ou a termoformação.
2.2 Alongamentos–defeito de desbaste
O alongamento e o afinamento ocorrem principalmente em formação de vácuo e processos de conformação a quente por embutimento profundo. Depois de a chapa de policarbonato amolecer com o aquecimento, a força do vácuo ou a geometria do molde puxam e esticam o material. As zonas fortemente esticadas ficam mais finas do que a espessura nominal original.
Exemplo: Espessura original da chapa: 5 mm. Após a moldagem a vácuo, a espessura da parede nos cantos curvos e nas áreas abauladas pode diminuir para 2,5-3 mm. Se os requisitos do desenho especificarem uma espessura mínima da parede de 4 mm, esses componentes são considerados não conformes.
Consequências do afinamento excessivo: redução da resistência ao impacto local, risco de quebra, espessura irregular das paredes, o que pode provocar deformações, ou mesmo o rasgo do material em folha quando o limite de elasticidade é excedido.
Nota: Branqueamento e alongamento por tensão–o afinamento surge frequentemente em conjunto. As partes demasiado esticadas ficam mais finas e, ao mesmo tempo, adquirem um tom esbranquiçado.
Uma analogia simples: quando se aperta e se dobra um bloco de gelo transparente, as microfissuras internas fazem com que o gelo pareça branco-leitoso, à semelhança do «branqueamento por tensão» das chapas de PC. O processo de alongamento e afinamento funciona como quando se puxa película aderente; quanto mais forte for a tração, mais fino fica o material, até que se rompa.
Assim que compreendermos o mecanismo, todas as dicas práticas de processamento visam dois objetivos principais:
- Evite forças locais excessivas de tração ou compressão, para prevenir o aparecimento de fissuras superficiais e o branqueamento;
- Distribua o estiramento uniformemente por toda a superfície da folha, evitando um estiramento intenso e concentrado em pequenas áreas locais, de modo a controlar o afinamento causado pelo estiramento.
3. Que procedimentos de tratamento provocam facilmente problemas de descoloração e enfraquecimento
Os diferentes processos de fabrico acarretam riscos de defeitos distintos. A identificação precoce dos riscos contribui para uma prevenção direcionada.
- Dobradura a quente: O aquecimento localizado por meio de um fio aquecedor leva a uma distribuição desigual da temperatura e ao aparecimento de manchas brancas ao longo das linhas de curvatura; um raio de curvatura demasiado pequeno provoca concentração de tensões e o aparecimento de manchas brancas.
- Dobragem a frio: Dobragem à temperatura ambiente sem amolecimento térmico. O branqueamento por tensão ao longo da linha de curvatura é a falha mais frequente.
- Espesso–moldagem a vácuo de chapas / termoformação de caixas curvas: O principal risco é alongamentos–desbaste, com um tom mais claro nos cantos e nas áreas das coroas. É comum observá-lo em grandes proteções de máquinas e caixas de equipamentos.
- Fresagem, ranhuramento e perfuração por CNC: Ferramentas de corte cegas ou uma relação inadequada entre a velocidade de avanço e a velocidade de rotação podem comprimir e rasgar o policarbonato, criando um efeito de branqueamento nas paredes da ranhura e nas arestas de corte, o que se torna evidente nas peças transparentes.
- Termoformação por compressão: Uma pressão de fixação excessiva provoca um branqueamento induzido pela compressão e um afinamento local do material junto às bordas de fixação.
- Re... secundário–processamento: A re-dobra ou o reaquecimento de peças semi-acabadas pré-formadas impõe tensões residuais e provoca facilmente o branqueamento.
Ao receber encomendas OEM subcontratadas, A Yucheng Board Industry costuma inspeciona amostras com falhas enviadas pelos clientes e provenientes de oficinas de terceiros. Muitos desenhos especificam apenas a espessura original da chapa, sem mencionar a espessura mínima da parede acabada após a conformação. As peças com paredes finas e defeituosas só são detetadas após a produção. Na fase preliminar do projeto, os nossos engenheiros avaliam os riscos de conformação e apresentam sugestões para a otimização da espessura da chapa em bruto e do raio de arredondamento, de modo a evitar tais perdas.
4. Seleção de matérias-primas: Reduzir os riscos na origem
A qualidade do material em chapas influencia diretamente o desempenho em termos de resistência ao branqueamento e ao alongamento. Os mesmos parâmetros da máquina produzem resultados totalmente diferentes consoante os diferentes tipos de policarbonato.
4.1 Dê preferência a chapas de policarbonato extrudido virgem; tenha cuidado com as altas–folhas de material reciclado
O policarbonato com elevada percentagem de material reciclado apresenta cadeias moleculares mais curtas e menor tenacidade. Em condições de moldagem idênticas, as chapas com conteúdo reciclado são muito mais propensas ao branqueamento por tensão e a rasgar-se. No que diz respeito a dispositivos médicos, componentes para transportes ferroviários, caixas para energias alternativas e encomendas para exportação, virgem–Recomenda-se vivamente a utilização de chapas de PC extrudido. Não opte por produtos de baixo custo com elevada–folhas recicladas.
4.2 Tolerância na espessura da chapa de controlo
As grandes variações de espessura das chapas recebidas causam problemas. Uma chapa com espessura nominal de 5 mm, cuja espessura real varie entre 4,4 e 5,6 mm, apresentará um afinamento local acentuado após a moldagem a vácuo, nos pontos que eram inicialmente mais finos. Para projetos de moldagem a vácuo e de embutimento profundo de estruturas curvas, selecione chapas com uma tolerância de espessura dentro de ±0,15 mm, sempre que possível.
4.3 Distinguir o PC geral do PC resistente ao fogo–PC retardante e afins–extrudido com proteção UV–PC resistente
- Chapa de PC transparente comum: Excelente tenacidade, ampla janela de processamento, relativamente resistente ao branqueamento.
- PC ignífugo UL94-V0: Os aditivos retardadores de chama reduzem a tenacidade do material. Com parâmetros de processamento idênticos, O FR-PC é mais sensível ao branqueamento por tensão. Para o fabrico de FR-PC, deve adotar-se um raio de curvatura maior e um rácio de alongamento reduzido.
- PC coextrudido em ambos os lados, resistente aos raios UV: Adequado para aplicações no exterior. As chapas com revestimento por pulverização resistentes aos raios UV NÃO são adequadas para termoformação profunda; o revestimento pode formar bolhas e descolar-se sob altas temperaturas. Escolha chapas coextrudidas com proteção UV para projetos de termoformação.
4.4 Difícil–arranhão no revestimento–folhas de PC resistentes
O revestimento de superfície dura reduz o risco de riscos na superfície, mas apresenta uma ductilidade limitada. O policarbonato com revestimento duro tende a apresentar branqueamento e microfissuras na camada de revestimento quando dobrado com um raio pequeno. Os documentos de projeto devem prever raios de curvatura generosamente ampliados para o policarbonato com revestimento duro.
4,5 Bruto–requisitos de armazenamento de folhas
O policarbonato é altamente higroscópico. Quando expostas ao ar húmido da oficina, as chapas absorvem humidade. O posterior processamento a altas temperaturas gera bolhas e um efeito de rachaduras prateadas-esbranquiçadas. Mantenha a película protetora original intacta antes do processamento. Evite o armazenamento de chapas sem proteção em condições húmidas; minimize o armazenamento a longo prazo.
A Yucheng Board Industry dispõe de um stock abundante de vários tipos de policarbonato: PC transparente de uso geral, PC ignífugo UL94-V0, chapas coextrudidas em ambos os lados resistentes aos raios UV e PC com revestimento rígido. Após receber os desenhos do cliente, a nossa equipa recomenda a escolha do tipo de material adequado para cada aplicação, de modo a evitar riscos de defeitos em lotes decorrentes da seleção incorreta da chapa em bruto.
5. Pré–Preparação para o processamento: Secagem, alívio de tensões e rebarbação de arestas
O pré-tratamento consome tempo de produção, mas melhora significativamente o rendimento final. Muitos fabricantes ignoram o pré-tratamento: cortam e dobram as chapas logo após as desembalarem, o que resulta posteriormente em defeitos de branqueamento generalizados.
5.1 Pré–procedimento de secagem (etapa crítica)
O policarbonato absorve a humidade do ar ambiente. A humidade presente no interior das chapas vaporiza-se com o aquecimento e dá origem a microbolhas e fissuras prateadas, que se manifestam como marcas superficiais esbranquiçadas e difusas, frequentemente confundidas com uma falha da matéria-prima.
✅ Parâmetros padrão de secagem: Temperatura do forno 110-120 °C; NÃO ultrapasse os 130 °C para evitar o amolecimento e a deformação prematuros das chapas. A duração da secagem depende da espessura da chapa: as chapas de 2-3 mm requerem 2-4 horas; as chapas de 5-8 mm requerem 4-8 horas; as chapas mais espessas exigem ciclos de secagem mais longos. Após a secagem estar concluída, evite a exposição prolongada a um ambiente húmido e inicie a transformação imediatamente.
❌ Erros comuns: Se a temperatura do forno for superior a 140 °C, as folhas amolecem; se as folhas secas forem guardadas numa oficina húmida durante horas antes do processamento, estas reabsorvem humidade e o trabalho de secagem torna-se inútil.
5.2 Libertação da tensão residual inerente às chapas recebidas
As chapas de policarbonato extrudido apresentam uma certa tensão de extrusão inerente. No caso de peças de alta especificação, o recozimento antes do processamento liberta a tensão interna: mantenha as chapas a 120 °C durante 2 a 4 horas e, em seguida, deixe-as arrefecer lentamente dentro do forno. O recozimento reduz significativamente o risco de branqueamento por tensão durante a moldagem.
O recozimento pode ser omitido no caso de proteções de máquinas comuns e janelas de visualização. No entanto, para componentes transparentes de qualidade médica e peças de exportação de gama alta, o pré-tratamento por recozimento é altamente recomendado.
5.3 Remover as rebarbas de todas as arestas de corte para eliminar a tensão–origens da concentração
O serrar ou cortar deixa rebarbas e minúsculos micro-entalhes nas bordas das chapas. Esses micro-entalhes funcionam como pontos de aumento de tensão. Durante a dobragem ou a termoformação, as fissuras e o branqueamento têm início nas posições dos entalhes e propagam-se pela superfície do material. Antes de dobrar ou termoformar, lixe bem todas as arestas e remova completamente as rebarbas e as microlascas. Nunca introduza chapas com rebarbas afiadas nas máquinas de moldagem.
6. Dicas práticas para a curvatura a quente: Evitar o branqueamento e a redução local da espessura em zonas de flexão
A curvatura a quente é amplamente utilizada em viseiras de segurança e painéis divisórios de policarbonato. O branqueamento resultante da curvatura a quente deve-se, na sua maioria, a um aquecimento desigual, a uma regulação inadequada da temperatura e a um raio de curvatura insuficiente.
6.1 Adote um aquecimento equilibrado em ambos os lados; evite o sobreaquecimento localizado
Muitos dispositivos de dobragem a quente com fios de aquecimento aquecem as chapas apenas por um dos lados. Uma das superfícies atinge uma temperatura elevada, enquanto o lado oposto permanece com temperatura insuficiente. As condições térmicas desiguais provocam uma distribuição desequilibrada das tensões e o aparecimento de uma névoa esbranquiçada precisamente ao longo das linhas de dobragem.
👉 Conselho prático: Utilize o aquecimento de dupla face sempre que possível. Se o fio de aquecimento de face única for a sua única opção, vire as folhas a meio do ciclo de aquecimento para garantir uma distribuição equilibrada do calor em ambas as superfícies. Evite aquecer apenas uma face de forma contínua.
6.2 Controlar rigorosamente o intervalo de temperaturas de processamento
Intervalo de temperatura ideal para a curvatura a quente de chapas de policarbonato: 175–195 °C.
– Temperatura demasiado baixa: amolecimento insuficiente. A flexão forçada gera uma enorme tensão interna, o que resulta no aparecimento de manchas brancas ao longo das linhas de flexão.
– Temperatura demasiado elevada: ocorre degradação térmica, as chapas amarelam, formam bolhas e apresentam defeitos esbranquiçados e opacos. Não mantenha o policarbonato a temperaturas superiores a 245 °C durante longos períodos.
⚠️ O policarbonato tem uma janela de termoprocessamento estreita. Uma variação mínima de temperatura de 10+ °C resulta numa qualidade de superfície totalmente diferente. Execute um ensaio de flexão experimental com chapas de entrada idênticas antes do início da produção em série. Confirmar as configurações ideais de tempo e temperatura de aquecimento, em vez de iniciar diretamente a produção de um lote completo.
6.3 Não se deve utilizar um raio de curvatura excessivamente pequeno
Muitos clientes esperam que os desenhos apresentem dobras em ângulos agudos, mas o policarbonato não permite a formação de cantos agudos.
✅ Regra geral: O raio de curvatura interior para a curvatura a quente deve ser, pelo menos, 3 vezes a espessura da chapa. Exemplo: uma chapa de PC de 5 mm requer um raio de curvatura interno R ≥ 15 mm. Um raio de curvatura menor aumenta o alongamento local e a probabilidade aumenta acentuadamente.
Se o desenho do cliente especificar um raio de filete demasiado pequeno, comunique a necessidade de alteração do desenho numa fase inicial; caso contrário, surgirão inevitavelmente defeitos de branqueamento após a curvatura a quente.
6.4 Procedimento de moldagem e arrefecimento
Mantenha o dispositivo de fixação bloqueado até que as chapas de policarbonato arrefeçam completamente após a curvatura a quente. Soltar as braçadeiras enquanto o material ainda está quente provoca uma recuperação elástica e gera tensão residual, o que pode causar um branqueamento tardio posteriormente. As peças de encaixe do dispositivo devem apresentar filetes adequados; as barras de pressão com ângulos agudos deixam marcas de indentação e de branqueamento por compressão.
6.5 Proibir a repetição de re–aquecimento na mesma posição de dobragem
O aquecimento repetido na mesma zona de curvatura degrada o desempenho do polímero e provoca o branqueamento e o amarelecimento. Se o ensaio de curvatura a quente falhar, substitua a chapa em bruto em vez de voltar a aquecer o componente defeituoso para reparação.
A Yucheng Board Industry está equipada com vários fornos profissionais–máquinas de dobragem com suporte duplo–aquecimento equilibrado em ambos os lados. Teste–Primeiro, são produzidas amostras de flexão para verificar o valor zero–desempenho no branqueamento antes da produção em massa–produção em lote. Para o mercado internacional–Ao encomendar proteções de segurança, controlamos rigorosamente o raio de curvatura e informamos antecipadamente sobre a viabilidade do desenho, de modo a minimizar os casos de–risco de conformidade.
7. Melhores práticas de dobragem a frio: Evitar o branqueamento por tensão e o excesso de–alongamentos
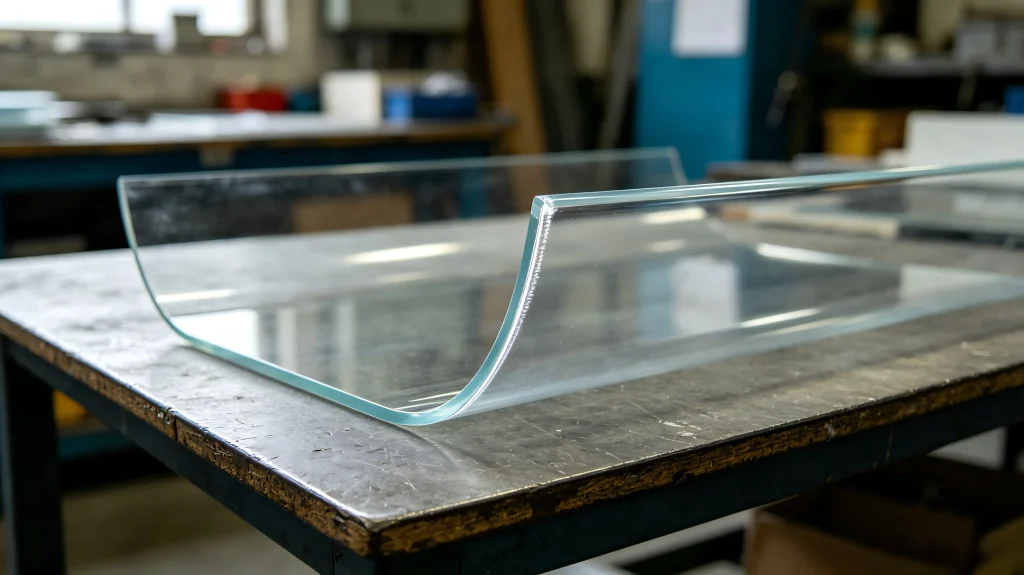
Dobragem a frio consiste em dobrar chapas de policarbonato à temperatura ambiente, sem aquecimento. Proporciona uma elevada eficiência sem necessidade de equipamento de aquecimento, mas, ainda assim, O branqueamento por tensão ao longo da linha de curvatura torna-se o principal problema para os fabricantes.
⚠️ Conhecimento prévio essencial: A dobragem a frio do policarbonato não permite obter raios de curvatura muito apertados. Orientação de segurança reconhecida pela indústria: O raio mínimo de dobragem a frio deve ser 100 a 175 vezes a espessura da chapa. Exemplo: Para uma chapa de 2 mm, o raio mínimo de curvatura seguro varia entre 200 e 350 mm. A curvatura abaixo deste limiar gera, quase certamente, branqueamento por tensão. Muitos clientes esperam geometrias de curvatura a frio compactas, o que excede as limitações físicas do material e conduz a um branqueamento inevitável.
7.1 Otimização de ferramentas e moldes
O punção superior da máquina de dobrar deve apresentar um raio de transição generoso. Nunca utilize um furador com lâmina afiada. A lâmina afiada concentra a força de pressão numa linha estreita e cria uma marca esbranquiçada evidente ao longo da linha de dobragem. Aumente o raio de arredondamento do punção para distribuir a pressão por uma área de contacto mais ampla. Selecione a largura de abertura adequada para a matriz de dobragem inferior; evite uma abertura demasiado estreita da matriz.
7.2 Movimento de flexão lento e constante
Nunca aplique movimentos de pressão de impacto rápido na dobragem a frio. O impacto repentino obriga as cadeias de polímeros a deformarem-se violentamente sem tempo de relaxamento suficiente e gera imediatamente o fenómeno de branqueamento por tensão. Opere a prensa com uma velocidade de descida lenta e uniforme, permitindo a deformação gradual das cadeias moleculares e suprimindo o fenómeno de branqueamento.
7.3 Pré–acabamento das bordas das chapas
Tal como referido na secção sobre o pré-processamento, todas as rebarbas e micro-entalhes gerados durante o corte devem ser totalmente eliminados por polimento nas peças em bruto destinadas à dobragem a frio. Os microdefeitos nas arestas funcionam como pontos de iniciação de tensão para o aparecimento de manchas brancas e a propagação de fissuras.
7.4 Situações em que o frio–deve evitar-se a flexão
1) Chapas de PC ignífugas UL94-V0: A reduzida tenacidade do material torna altamente provável o aparecimento de manchas brancas na dobragem a frio. Recomenda-se vivamente a dobragem a quente.
2) Chapas grossas com mais de 6 mm: a dobragem a frio dificilmente evita defeitos de branqueamento.
3) Componentes de grau ótico de elevada transparência com requisitos estéticos de «zero branqueamento»: Adotar o processo de dobragem a quente e abandonar a dobragem a frio.
No caso de projetos limitados pela estrutura mecânica e obrigados a recorrer à dobragem a frio, A Yucheng Board Industry comunicará com sinceridade aos clientes as limitações físicas dos materiais. Se o raio de curvatura do desenho for demasiado pequeno, sugerimos que se reveja a geometria ou que se opte pela curvatura a quente, em vez de aceitar encomendas tecnicamente inviáveis e causar litígios posteriores.
8. Moldagem a vácuo / espessa–termoformação de chapas: Resolver sobre–alongamento, afinamento e branqueamento em carcaças curvas
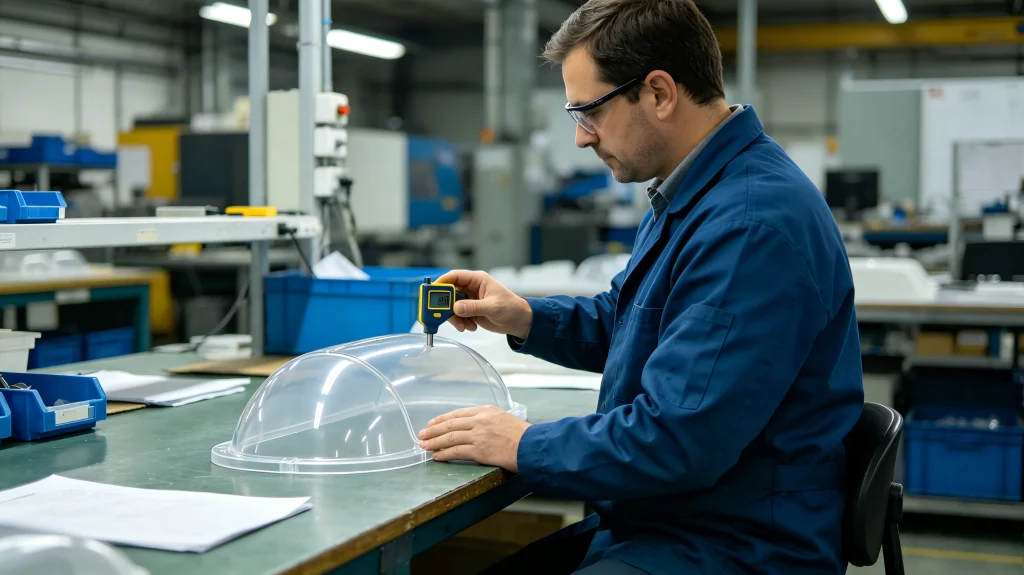
A moldagem a vácuo de chapas grossas permite produzir caixas curvas em PC, proteções para máquinas e invólucros de proteção para sistemas de energia renovável. Os principais riscos são o alongamento excessivo, o afinamento, e marcas esbranquiçadas nos cantos arredondados. Muitos desenhos especificam apenas a espessura original da chapa de entrada, sem definir a espessura mínima da parede após a conformação. Os fabricantes verificam que os cantos ficam demasiado finos após a produção.
8.1 Selecionar «cru»–espessura da chapa, incluindo a margem de estiramento
A espessura da parede diminuirá inevitavelmente nas áreas da coroa e dos cantos após a termoformação. Calcule a perda de espessura causada pelo alongamento do material durante a fase de conceção e seleção do material. Exemplo: Se a caixa acabada exigir uma espessura mínima de parede de 3,5 mm, não opte simplesmente por uma chapa em bruto de 3,5 mm; utilize uma chapa de 5 mm para compensar a redução de espessura causada pelo alongamento. As caixas sujeitas a deformação por estampagem profunda necessitam de chapas iniciais mais espessas.
8.2 Otimização do projeto do molde para distribuir o alongamento e evitar o estiramento excessivo localizado
1) Aplique raios de filete amplos em todos os cantos do molde e elimine os ângulos agudos. Os cantos agudos do molde concentram a força de alongamento da moldagem a vácuo, o que provoca um afinamento acentuado e defeitos de branqueamento.
2) Adotar uma estrutura de pré-estiramento, se aplicável, distribuindo a deformação do material por toda a superfície da chapa, em vez de concentrar a força de trefilagem numa pequena zona local.
3) Otimizar a pressão da estrutura de fixação: Uma pressão de fixação excessiva imobiliza a chapa com firmeza e impede o fluxo do material durante a conformação, forçando um alongamento excessivo local, o afinamento e o branqueamento. Uma pressão de fixação insuficiente leva ao deslocamento da chapa. Ajuste a pressão de fixação de forma iterativa durante os ensaios e encontre a configuração equilibrada.
8.3 Aquecimento uniforme em toda a superfície da chapa
Inúmeros defeitos na moldagem a vácuo têm origem num aquecimento desigual: algumas zonas ficam sobreaquecidas, enquanto outras permanecem frias. Os pontos moles sobreaquecidos são esticados em excesso e tornam-se finos e esbranquiçados.
✅ Manter uma distribuição homogénea da temperatura por toda a folha, aquecendo tanto a face frontal como a face posterior. Evitar o sobreaquecimento de apenas um dos lados. Não aplicar ciclos de aquecimento excessivamente longos, pois estes provocam a degradação térmica do polímero. A pré-secagem deve estar totalmente concluída antes da moldagem a vácuo; as folhas não secas apresentam defeitos generalizados sob a forma de uma névoa prateada.
8.4 NÃO ative a sucção a vácuo total de imediato
Muitos operadores colocam a bomba de vácuo na potência máxima para obter uma réplica perfeita do molde. A forte força de vácuo instantânea puxa a folha com violência e provoca um estiramento e afinamento local acentuados, bem como um branqueamento. Abordagem prática: Aumente gradualmente o nível de vácuo, passo a passo, para uma moldagem suave e para reduzir a tensão de tração repentina.
8.5 Teste obrigatório do molde com chapas em bruto reais
Antes da produção em série de novos moldes para caixas, produza amostras de teste utilizando chapas de policarbonato idênticas. Meça a espessura real da parede em vários pontos-chave, especialmente nas zonas da coroa e dos cantos, que sofrem maior alongamento. Se a espessura mínima da parede medida for inferior à especificada no desenho, otimize a geometria do molde, a espessura das chapas recebidas ou os parâmetros de aquecimento. Confirme o desempenho das amostras qualificadas antes de iniciar a produção em grande escala.
A Yucheng Board Industry dispõe de equipamento de moldagem a vácuo de chapas grossas de grande formato para a produção de caixas curvas em PC personalizadas e projetos OEM de proteções de segurança. Após recebermos os desenhos das caixas, os nossos engenheiros avaliam a intensidade do alongamento e apresentam recomendações relativas à espessura da chapa em bruto. A espessura das paredes é medida em vários pontos de amostras de teste, de forma a controlar o afinamento por alongamento dentro dos limites permitidos, evitando simultaneamente o aparecimento de fissuras e o branqueamento. Oferecemos um serviço completo que abrange tanto a amostragem como a produção em grande escala.
9. Como eliminar o branqueamento causado pelo corte na fresagem, ranhura e perfuração por CNC
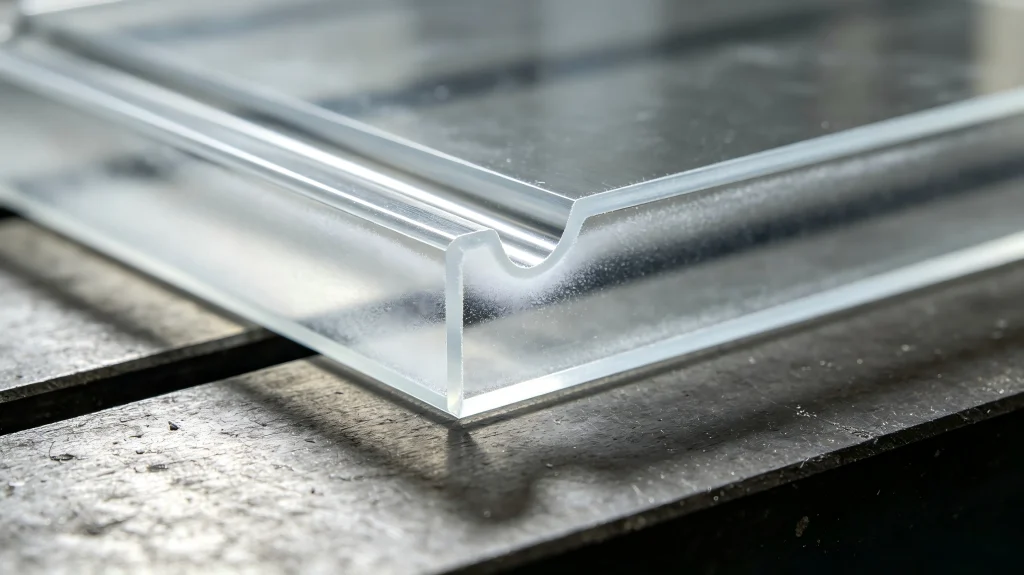
Os defeitos de branqueamento também ocorrem frequentemente durante as operações de maquinagem CNC. O branqueamento causado pelo corte deve-se principalmente a ferramentas de corte cegas ou a configurações inadequadas da velocidade do fuso e da velocidade de avanço. As ferramentas comprimem e rasgam o material de policarbonato, gerando fissuras internas que resultam em superfícies de corte opacas, especialmente visíveis em peças transparentes.
9.1 Seleção de ferramentas: Mantenha as arestas de corte afiadas; substitua regularmente as ferramentas gastas
Não processe chapas de policarbonato com fresas cegas. As ferramentas cegas rasgam e comprimem o material em vez de o cortar de forma limpa, causando diretamente o branqueamento do corte. Escolha fresas espirais especiais concebidas para o processamento de plásticos. Substitua imediatamente as fresas assim que surgirem sinais de desgaste nas arestas.
9.2 Ajustar a velocidade do fuso e o avanço–parâmetros de taxa
Adote uma velocidade de rotação do fuso relativamente elevada e um avanço por dente moderadamente baixo. A remoção de cavacos finos a alta velocidade permite um corte limpo e minimiza o efeito de compressão. Uma baixa velocidade do fuso, combinada com um avanço agressivo, amplifica a compressão do material e o risco de branqueamento. Reserve uma pequena margem de acabamento e execute uma passagem de acabamento leve para eliminar as marcas esbranquiçadas causadas pelo corte.
9.3 Estratégia de remoção de cavacos e arrefecimento
Assegure uma evacuação eficaz das limalhas. O atrito das limalhas contra a superfície da peça de trabalho provoca um branqueamento causado pelo atrito. Utilize um jato de ar comprimido para remover as limalhas e dissipar o calor de corte. Os fluidos de corte à base de óleo são proibidos; o policarbonato corre o risco de sofrer fissuras por tensão quando entra em contacto com determinados óleos. É preferível a refrigeração por ar comprimido; em casos especiais, é permitida a utilização de uma microquantidade de líquido de refrigeração solúvel em água.
9.4 Dispositivo de fixação: Evite o excesso de–força de fixação elevada
Uma pressão de fixação excessiva comprime as chapas de policarbonato e introduz uma tensão de compressão intrínseca, o que resulta num branqueamento após a maquinagem. Coloque uma almofada de borracha macia entre o dispositivo de fixação e a superfície da chapa para distribuir a força de fixação e evitar uma carga pontual rígida.
9.5 Dicas para operações de perfuração
O branqueamento na borda do orifício e a formação de microfissuras são fenómenos comuns na perfuração de policarbonato. Utilize uma velocidade elevada do fuso com uma velocidade de avanço baixa. Aplique uma estratégia de perfuração por etapas: faça primeiro um orifício piloto e, em seguida, aumente o diâmetro do orifício progressivamente. Evite uma penetração brusca e agressiva da broca, o que provoca branqueamento induzido pela compressão e microfissuras em torno do perímetro do orifício.
10. Conceção de moldes e acessórios: Minimizar a força de tração exercida sobre as chapas de policarbonato
Muitos problemas de branqueamento e afinamento têm origem num projeto defeituoso das ferramentas, e não em parâmetros de processo errados.
- Adicione raios de filete generosos a todas as barras de pressão e arestas do molde que entram em contacto com o policarbonato. Os cantos agudos provocam marcas brancas causadas pela tensão de compressão sob a pressão de fixação.
- O projeto do dispositivo de fixação deve permitir um contacto uniforme em grandes áreas, distribuindo a carga de fixação; deve evitar-se a concentração da carga num único ponto.
- Os orifícios de ventilação dos moldes para moldagem a vácuo não devem ser demasiado grandes. Orifícios de ventilação excessivamente grandes provocam amolgadelas locais, bem como um alongamento excessivo em determinadas zonas. Mantenha as dimensões dos orifícios de ventilação razoáveis e distribuídas uniformemente.
- Mantenha a superfície do molde seca e limpa, sem contaminação por água ou óleo. O óleo e a humidade vaporizam-se a altas temperaturas e provocam manchas brancas prateadas nas chapas moldadas.
11. A influência oculta da temperatura e da humidade na oficina
As condições ambientais da oficina têm impacto no rendimento final, mas são frequentemente ignoradas.
- Elevada humidade ambiente: As folhas reabsorvem humidade durante o tempo de espera entre a pré-secagem e a moldagem, o que dá origem a fissuras prateadas após a termoformação. Após a secagem, cubra as folhas para minimizar a exposição ao ar em condições de humidade.
- Baixa temperatura na oficina no inverno: A mobilidade molecular do policarbonato diminui em condições ambientais frias. Parâmetros de curvatura idênticos aumentam o risco de branqueamento em oficinas frias durante o inverno. É possível aplicar um pré-aquecimento adequado às chapas nas épocas de baixas temperaturas.
- Contaminação por poeira e óleo: Limpe bem a superfície da chapa antes da conformação. As impurezas superficiais podem provocar defeitos locais de conformação a altas temperaturas.
12. Pode ficar mais claro ou demasiado–As peças desgastadas devem ser reparadas? Quando é que as peças devem ser descartadas?
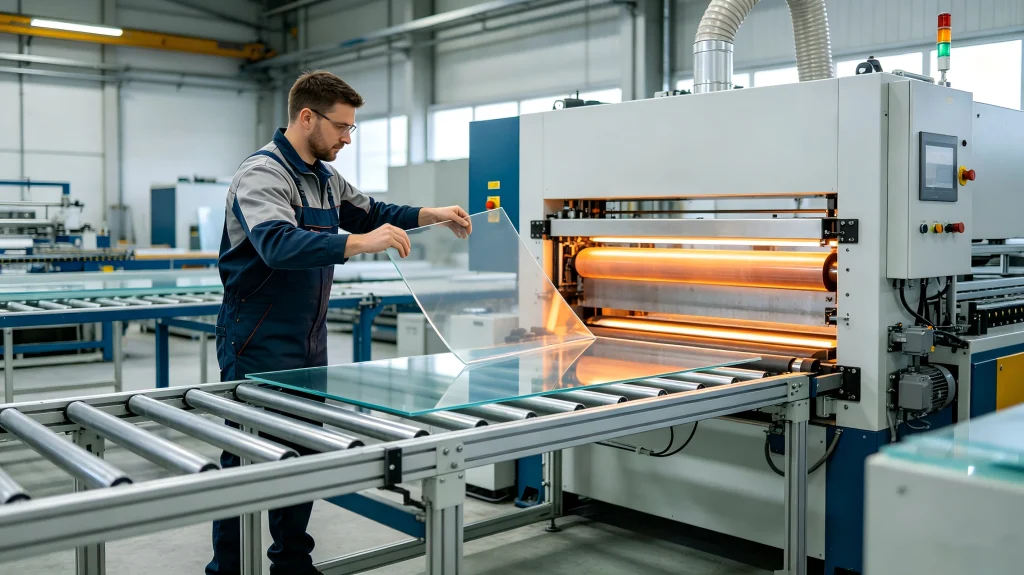
Nas oficinas do mundo real, é inevitável que surjam componentes defeituosos. As fábricas tendem a reparar as peças defeituosas para reduzir custos. É importante distinguir a gravidade do defeito, não reparar peças cegamente e não criar riscos ocultos de qualidade.
12.1 Stress–avaliação do branqueamento
1) Branqueamento superficial ligeiro, apenas com formação de craqueluras superficiais, sem microfissuras visíveis: o lixamento a húmido seguido de polimento pode restaurar o aspeto transparente. Lembrete importante: ainda existem microfissuras no interior do material, mesmo após o polimento da superfície; permanecem tensões internas residuais. Resistência ao impacto e a resistência aos solventes diminui. As peças reparadas só são aceitáveis no caso de componentes internos não críticos. Nunca utilize peças reparadas por polimento em proteções relacionadas com a segurança, produtos médicos ou produtos destinados à exportação.
2) Branqueamento acompanhado de microfissuras visíveis: Eliminar o componente diretamente; Não há reparação viável. As fissuras irão propagar-se ao longo da vida útil.
12.2 Alongamentos–avaliação do desbaste
– Verifica-se uma ligeira redução da espessura, mas todos os pontos medidos continuam a cumprir o requisito de espessura mínima especificado no desenho; não se observam sinais de branqueamento nem microfissuras: os componentes podem ser mantidos.
– Se a espessura da parede local for inferior à dimensão mínima permitida definida no desenho: descarte imediatamente, mesmo que a superfície pareça estar em boas condições. As zonas com espessura insuficiente perdem resistência estrutural e apresentam risco de falha mecânica. Nunca entregue fora–de–espessura específica–peças de parede aos clientes para evitar que, depois,–responsabilidade comercial.
Norma interna de qualidade da Yucheng Board Industry: As peças que apresentem branqueamento estrutural ou alongamento e afinamento fora das especificações são classificadas como não conformes e descartadas. Os componentes reparados não serão incluídos nos lotes de entrega em massa. Se as amostras de teste enviadas pelos nossos clientes apresentarem defeitos de branqueamento ou de espessura insuficiente, a nossa equipa analisa as causas profundas e ajusta os parâmetros de fabrico, em vez de se limitar a polir a superfície para encobrir os defeitos.
13. Equívocos comuns na fabricação de policarbonato
❌ Equívoco 1: O policarbonato é extremamente resistente, pelo que pode ser dobrado à vontade.
✅ Verdade: Uma elevada tenacidade não significa uma capacidade de deformação ilimitada. Ultrapassar o limite de deformação do material provoca o «branqueamento por tensão». O PC ignífugo é ainda mais sensível.
❌ Equívoco 2: O branqueamento é uma questão puramente estética, sem impacto na resistência; entregue as peças na mesma.
✅ Verdade: O branqueamento implica a formação de microfissuras internas e um risco oculto de tensão residual. Podem surgir fissuras em contacto com solventes, devido a vibrações ou em ambientes de baixa temperatura, o que pode levar à rejeição da encomenda para exportação.
❌ Equívoco n.º 3: Uma temperatura de processamento mais elevada facilita sempre a conformação.
✅ Verdade: O policarbonato tem uma janela de processamento térmico estreita. Uma temperatura excessiva provoca degradação térmica, formação de bolhas, amarelecimento e branqueamento.
❌ Equívoco n.º 4: Ignore a etapa de pré-secagem para poupar horas de produção.
✅ Verdade: A produção de chapas húmidas em condições de clima húmido provoca a formação de fissuras prateadas e o branqueamento em lotes. As perdas por sucata superam o custo do ciclo de secagem.
❌ Equívoco n.º 5: Realizar a dobragem a frio com um raio de curvatura muito pequeno, sem alterar os desenhos.
✅ Verdade: Limitação física do material. A curvatura a frio forçada provoca, sem dúvida, o branqueamento. Aumente o raio de curvatura ou opte pela tecnologia de curvatura a quente.
❌ Equívoco n.º 6: Maximize a potência de sucção do vácuo para uma réplica perfeita do molde na termoformação.
✅ Verdade: O vácuo total instantâneo provoca um alongamento violento do material, bem como um afinamento e um branqueamento localizados. Um aumento gradual do vácuo proporciona melhores resultados.
❌ Equívoco n.º 7: Continue a produção com fresas CNC sem corte, desde que o material continue a ser cortado.
✅ Verdade: As ferramentas cegas comprimem e rasgam o policarbonato, provocando o branqueamento na zona de corte. Após a montagem, as fissuras podem propagar-se a partir das zonas branqueadas.
14. Indústria de painéis de Yucheng – n.º 1–parar Serviço de fabrico OEM de chapas de PC para o ajudar a evitar problemas de descoloração e enfraquecimento
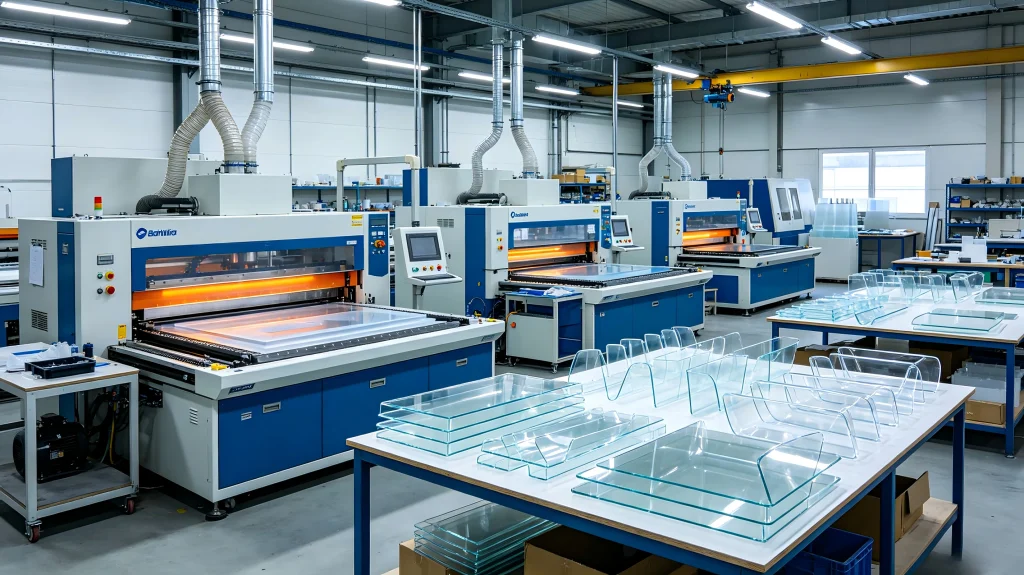
Os gestores de compras e os engenheiros mecânicos deparam-se frequentemente com dificuldades: as oficinas internas carecem de conhecimentos técnicos consolidados na fabricação de policarbonato. A produção experimental apresenta repetidamente defeitos de branqueamento e de alongamento com afinamento, o que resulta em elevadas taxas de rejeição e prazos de entrega instáveis. A subcontratação a pequenos fabricantes resulta numa qualidade inconsistente entre os protótipos e os produtos fabricados em série.
A Suzhou Yucheng Board Industry Co., Ltd. foi fundada em 2013, com mais de 13 anos de experiência prática na produção completa de fabrico de chapas de policarbonato. Dispomos de um conjunto completo de equipamento na nossa oficina: máquinas de curvatura a quente, prensas de curvatura a frio, centros CNC de 5 eixos, máquinas de moldagem a vácuo para chapas grossas, equipamento de fresagem e gravação, bem como instalações de perfuração e polimento de precisão. Oferecemos uma solução integral que abrange o fornecimento de chapas em bruto, a fabricação à medida, a embalagem do produto acabado e o envio para exportação.
Com o objetivo de resolver o problema que afeta todo o setor — o branqueamento e o alongamento-afinamento das chapas de cartão —, a Yucheng Board Industry implementa um fluxo de trabalho padronizado de controlo interno:
- Avaliação dos desenhos na fase de pré-projeto: A nossa equipa de engenharia avalia o raio de curvatura e a relação de alongamento com base nos desenhos dos clientes, identificando potenciais riscos de branqueamento e afinamento. Se os parâmetros dos desenhos se aproximarem dos limites físicos do material, propomos ativamente sugestões de otimização da geometria, em vez de aceitarmos cegamente encomendas tecnicamente inviáveis.
- Em bruto–gestão de materiais: Stock de grande volume de chapas de policarbonato de qualidade virgem: PC transparente comum, PC ignífugo UL94-V0, chapas coextrudidas em ambos os lados resistentes aos raios UV e PC com revestimento rígido. Selecionamos o material adequado de acordo com as aplicações e protegemos as chapas contra a humidade durante o armazenamento no armazém.
- Fluxo de trabalho padronizado de pré-processamento: No caso de encomendas de alta especificação, procedemos à pré-secagem das chapas, ao recozimento de alívio de tensões e à remoção completa das rebarbas nas arestas, a fim de eliminar as causas subjacentes ao branqueamento causado por fissuras prateadas.
- Validação de amostras antes da produção em série: Em projetos novos, são primeiro fabricados protótipos. É realizada uma inspeção visual para detetar a presença de uma névoa esbranquiçada. A espessura das paredes é medida em vários pontos das caixas moldadas a vácuo, para verificar se não ocorre qualquer alongamento ou afinamento excessivo. A produção em série só tem início após a aprovação da amostra pelo cliente.
- Documentação dos parâmetros: As configurações de temperatura, tempo de aquecimento, pressão de fixação e velocidade de avanço CNC das amostras validadas são integralmente registadas e rigorosamente reproduzidas durante a produção em série, de modo a garantir a consistência entre as amostras e os produtos em massa.
- Inspeção dos produtos acabados antes da expedição: A equipa de controlo de qualidade concentra a inspeção nas zonas de dobragem e nas superfícies curvas sujeitas a grande alongamento, verificando se existem manchas brancas prateadas. É realizada a medição da espessura das paredes nas caixas termoformadas. Os componentes com defeito são diretamente descartados, sem serem reparados nem incluídos na remessa.
- Capacidade de execução de projetos em diversos setores: Fornecemos peças para o interior de veículos ferroviários, caixas de proteção para dispositivos médicos, caixas para equipamentos de novas fontes de energia e projetos de exportação para o estrangeiro. Estamos familiarizados com os requisitos de certificação CE, RoHS e REACH e podemos fornecer a documentação necessária para o desalfandegamento e a aceitação de projetos. Aceitamos encomendas de amostras em pequenos lotes, produção em série de médio a grande volume e projetos de cooperação a longo prazo, independentemente da quantidade encomendada.
Se estiver a ter problemas com o branqueamento das chapas de policarbonato e com defeitos de alongamento e afinamento, Envie-nos os seus desenhos e os requisitos da aplicação. A Yucheng Board Industry avalia o seu projeto e presta um serviço fiável de fabrico personalizado OEM.
15. Indústria–sugestões específicas em matéria de qualidade: transporte ferroviário, dispositivos médicos, novos–capas de proteção energética
- Médico–caixas para computadores e janelas de visualização: Requisitos técnicos mais exigentes. É obrigatória a utilização de chapas de material virgem. Dar prioridade à dobragem a quente, minimizando a utilização da dobragem a frio. Implementar um tratamento de pré-secagem e recozimento. Norma de aceitação de branqueamento sem tensão. Controlo rigoroso da espessura da parede após a conformação. As peças reparadas não devem entrar na montagem final.
- Componentes interiores para transportes ferroviários: Utilize principalmente PC ignífugo conforme a norma UL94-V0. O PC ignífugo é mais suscetível ao branqueamento. Aumente o raio de curvatura na fase de conceção. Evite a curvatura a frio sempre que possível, recorrendo à termoformação. Controle rigorosamente o alongamento e o afinamento para garantir a estabilidade do componente em ambientes sujeitos a vibrações prolongadas.
- Caixas de proteção para equipamentos de novas energias: Na sua maioria, estruturas curvas moldadas a vácuo de grandes dimensões. É importante dar especial atenção ao cálculo da margem de espessura das paredes das chapas em bruto, de modo a compensar o afinamento causado pelo alongamento. Selecionar chapas coextrudidas de dupla face resistentes aos raios UV para unidades instaladas no exterior. Evitar o branqueamento prateado com formação de fissuras, que acelera a propagação de fissuras devido à exposição às intempéries.
- Proteções de segurança industrial gerais e janelas de observação: Equilibrar o desempenho e o custo de acordo com as especificações dos desenhos. Identificar pontos de risco antes do início da produção.
16. Perguntas frequentes
P1: O branqueamento em peças de PC transformadas indica sempre que as chapas em bruto são de má qualidade?
R: Não necessariamente. Inúmeros casos reais comprovam que as folhas virgens de alta qualidade apresentam branqueamento quando os parâmetros de fabrico são inadequados. As folhas com conteúdo reciclado podem atingir uma qualidade de superfície aceitável com um processo devidamente controlado. Os defeitos de branqueamento estão, na sua maioria, relacionados com o processo. A resolução de problemas deve abranger o pré-tratamento, a regulação da temperatura, o raio de curvatura e a relação de alongamento.
P2: É possível obter um branqueamento nulo nas chapas de policarbonato submetidas a dobragem a frio?
R: É possível obter um branqueamento quase nulo com um raio de curvatura suficientemente grande. Se o raio de curvatura for reduzido devido a restrições da estrutura mecânica, torna-se difícil eliminar completamente o branqueamento devido às propriedades do policarbonato. Recomenda-se a mudança para a conformação por curvatura a quente.
P3: Como verificar se a caixa moldada a vácuo apresenta um alongamento e um afinamento fora das especificações?
R: Não se baseie apenas na leitura original da espessura da chapa à entrada. Utilize um medidor de espessura para medir a espessura real restante da parede nas áreas da coroa e dos cantos, que sofrem grande alongamento, da caixa acabada e compare com a espessura mínima da parede especificada nos desenhos.
P4: Os componentes ligeiramente branqueados e reparados por polimento podem ser utilizados em aplicações no exterior?
R: Não é recomendado. O polimento apenas disfarça o aspeto superficial, enquanto os danos causados por microfissuras continuam a existir no interior do material. As zonas branqueadas degradam-se e racham rapidamente sob a radiação UV e a ação dos agentes atmosféricos no exterior. Não utilize peças reparadas no exterior.
P5: Que aspetos específicos devem ser tidos em conta na fabricação de chapas de PC ignífugas, em comparação com o PC transparente padrão?
R: O PC ignífugo apresenta uma resistência reduzida e uma maior tendência para o branqueamento. Adote um raio de curvatura maior, uma taxa de alongamento mais baixa e parâmetros de processamento mais conservadores. Dê prioridade à conformação a quente e minimize o recurso à curvatura a frio.