
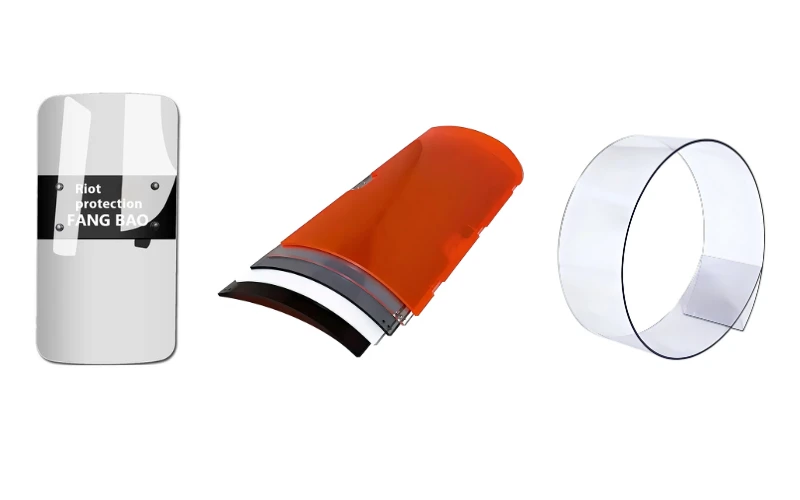
La mayoría de los ingenieros de compras y diseñadores de productos están familiarizados con los procesos básicos de fabricación de láminas de policarbonato macizo, como el corte con CNC, el taladrado y el doblado en caliente en línea simple. Cuando los proyectos requieren carcasas completamente curvas, recintos protectores curvos, carcasas semicerradas o protecciones transparentes en forma de cúpula, el doblado en línea simple no puede satisfacer los requisitos. Aquí es donde conformado en una sola pieza de policarbonato (PC) conchas curvadas entra en juego.
Conformado en una sola pieza para carcasas curvas de policarbonato Es un proceso de termoformado. Las láminas planas y sólidas de policarbonato se calientan uniformemente hasta que se vuelven flexibles. Mediante moldes, la presión negativa del vacío o la presión del aire estiran los materiales para convertirlos en componentes de carcasa curvada en 3D en una sola operación. La carcasa acabada es una pieza única e integral, sin uniones encoladas ni costuras de soldadura. Conserva íntegramente las principales ventajas del policarbonato: alta resistencia al impacto, buena transmisión de la luz y amplia tolerancia a la temperatura.
⚠️Recordatorio de las diferencias clave: El doblado en caliente en línea simple solo permite obtener curvas unidireccionales. La carcasa curvada de una sola pieza permite crear superficies curvas multidireccionales, cavidades cóncavas y carcasas en forma de cúpula.. Muchos clientes sufren desperdicio de muestras porque tratan las piezas complejas de carcasas como si fueran piezas normales para el doblado en línea.
Índice
- ¿En qué consiste el moldeado de una sola pieza para carcasas curvas de policarbonato? Principales diferencias con respecto al doblado en caliente en línea y al moldeo por inyección
- Por qué las láminas de policarbonato macizo son ideales para el termoformado de carcasas curvas: propiedades fundamentales del material
- Principales tecnologías de conformado de una sola pieza para carcasas curvas de policarbonato: conformado al vacío, conformado a presión, conformado asistido por molde y conformado de doble lámina
- Flujo de trabajo completo de producción: selección de láminas → presecado → sujeción → calentamiento uniforme → conformado → enfriamiento a presión → recorte y posprocesamiento → control de calidad y envío
- Parámetros críticos de diseño: ángulo de desmoldeo, radio de redondeo, relación de profundidad de embutición, contracción y riesgo de adelgazamiento de la pared
- Experiencia práctica con láminas de policarbonato macizo de distintos espesores (2-12 mm)
- Defectos habituales en el termoformado de carcasas de policarbonato: causas fundamentales y soluciones prácticas
- Casos de uso adecuados e inadecuados; ejemplos reales del sector
- Posprocesamiento secundario de carcasas de policarbonato termoformadas: mecanizado CNC, impresión UV, serigrafía, recubrimiento duro y consejos de montaje
- Yucheng Board Industry: servicio OEM/ODM de moldeado en una sola pieza para carcasas curvas de policarbonato
- Preguntas frecuentes: desde la elaboración de prototipos hasta la producción en serie
- Resumen para diseñadores e ingenieros de compras
1. ¿Cuál es uno de los...–conformado de piezas para policarbonato ¿Carcasas curvadas? Principales diferencias con respecto al doblado en caliente en línea y al moldeo por inyección
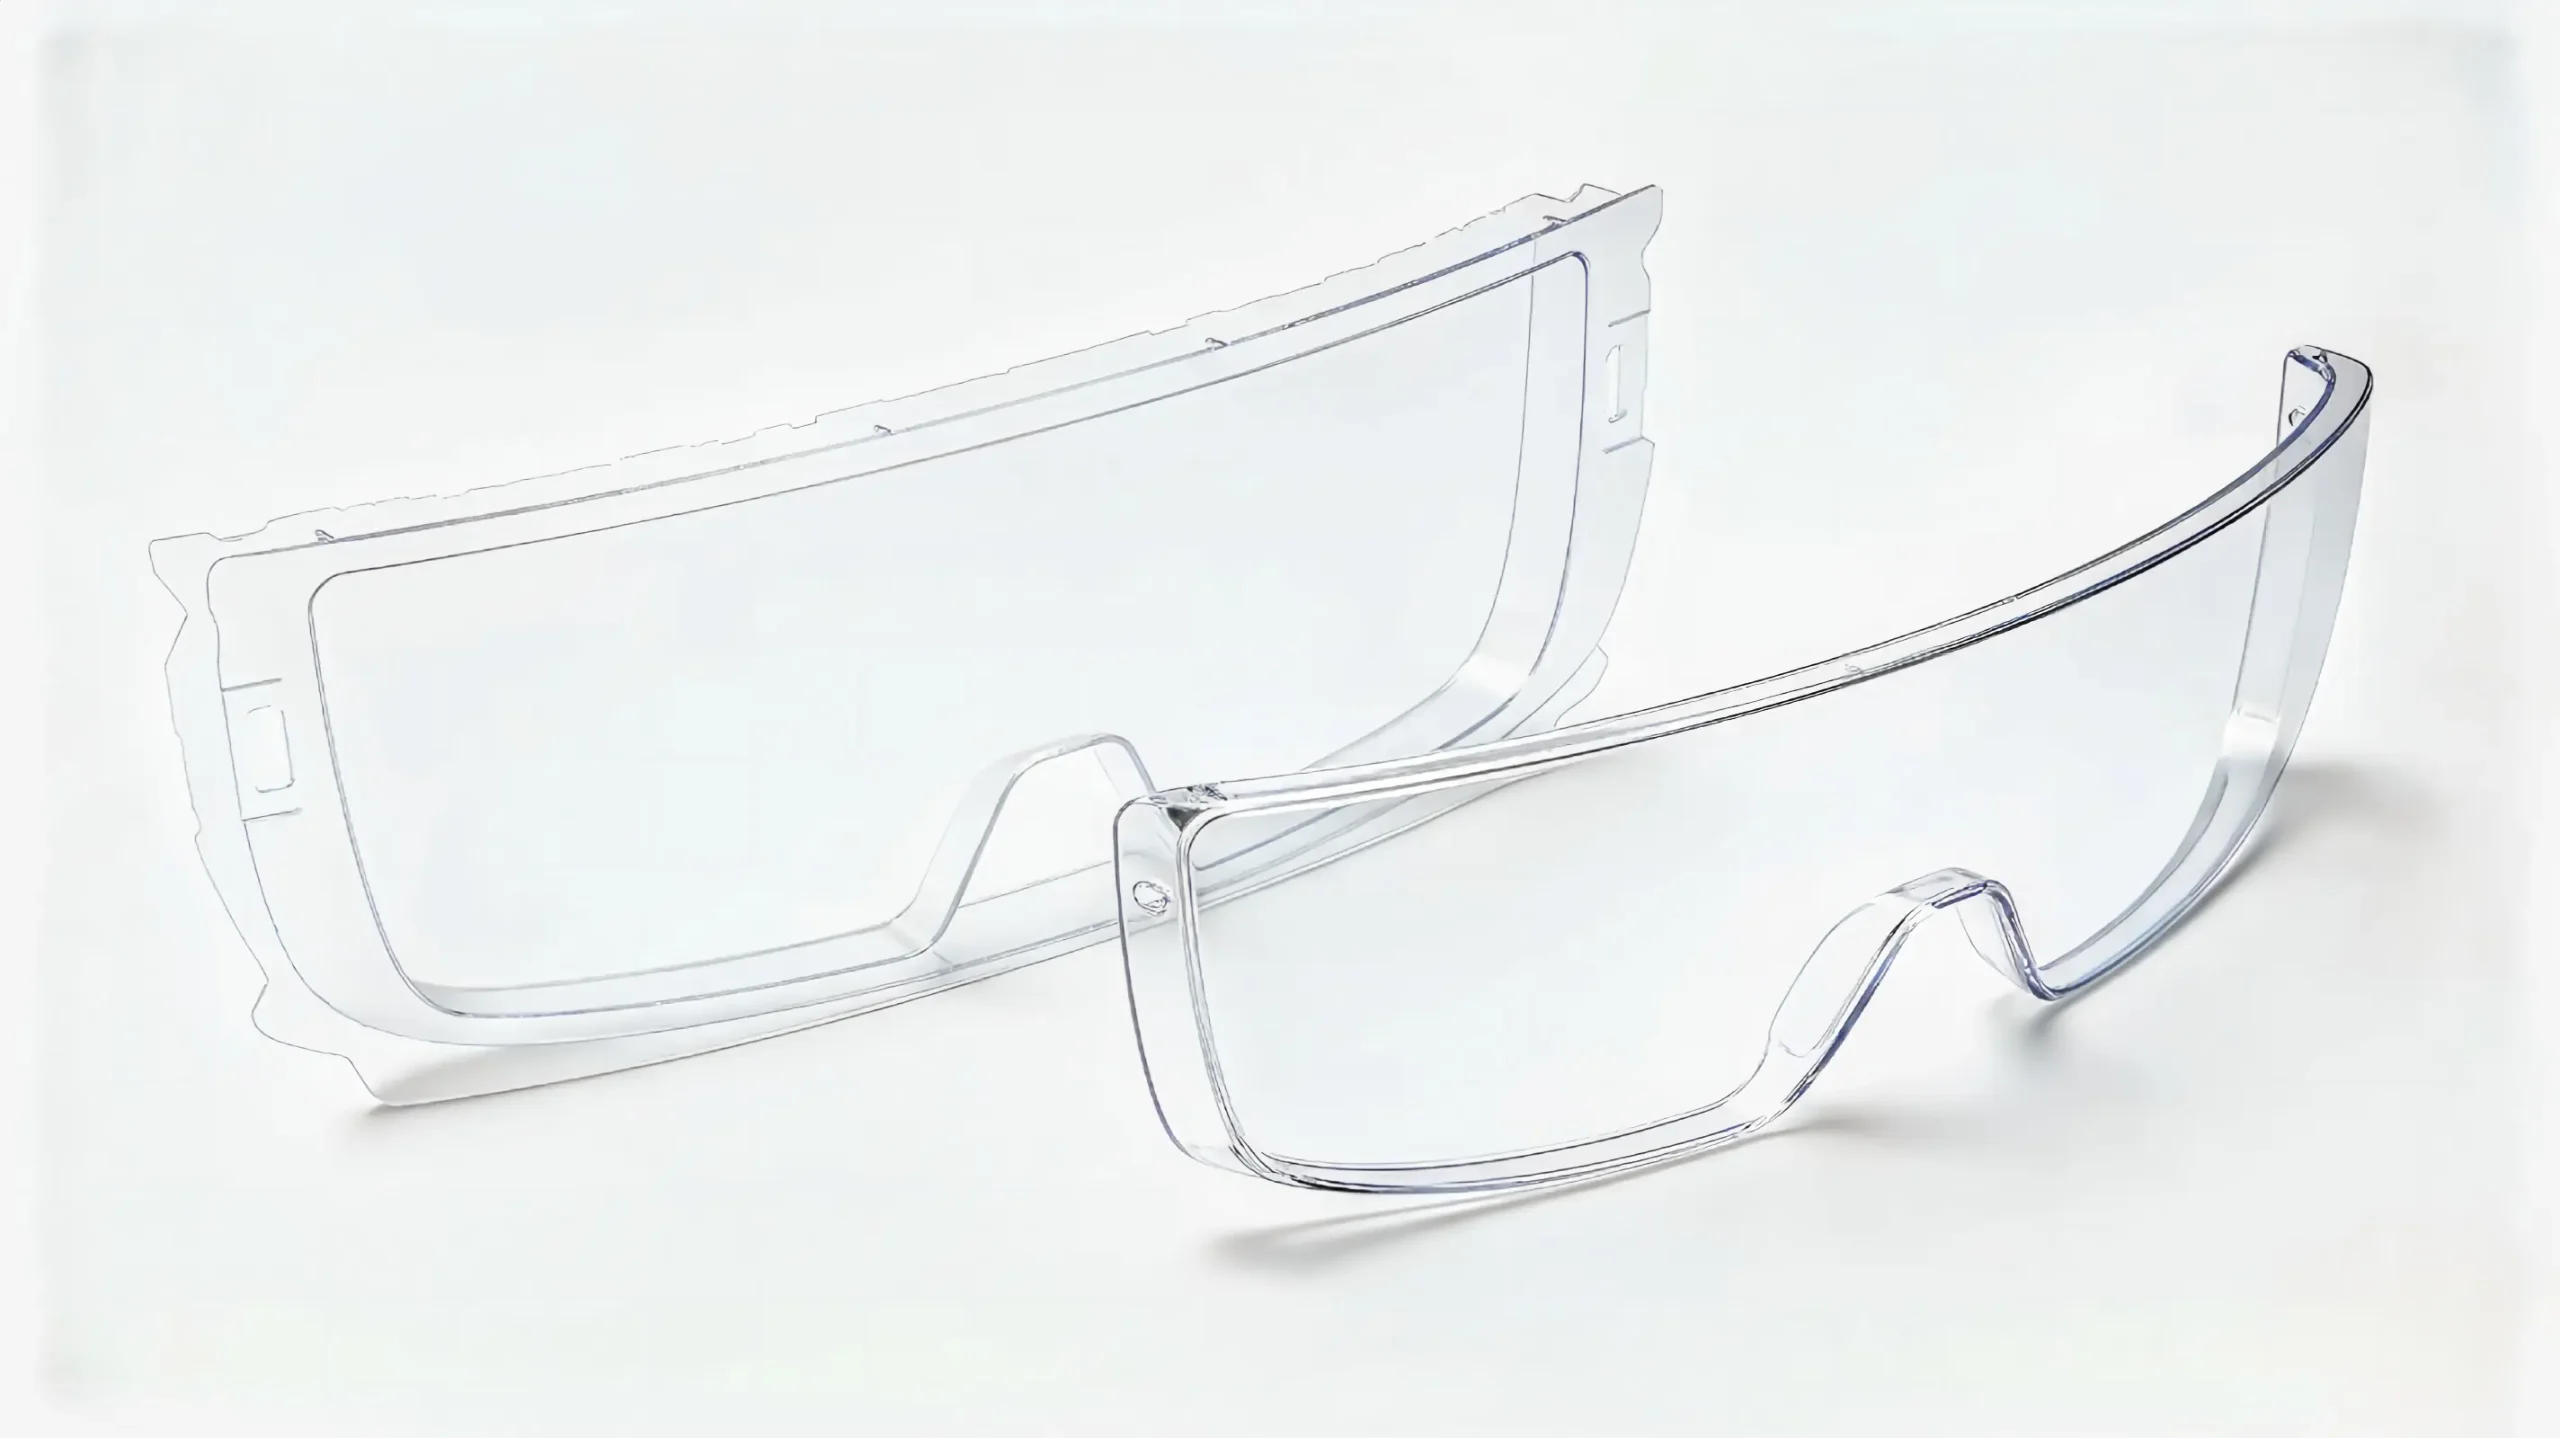
Conformado en una sola pieza de La carcasa curvada de policarbonato pertenece a la categoría de termoformado de gran espesor. La materia prima utilizada es una lámina de policarbonato macizo ya acabada, no gránulos de plástico.
Principio de funcionamiento: Las láminas sólidas de policarbonato se sujetan firmemente a los bastidores de la máquina. Las láminas se calientan de manera uniforme hasta alcanzar una temperatura de entre 160 y 180 °C para ganar ductilidad. El vacío o el aire comprimido empujan el policarbonato ablandado para que se adapte completamente a los contornos del molde y se creen carcasas curvas en 3D. La presión se mantiene hasta que se enfría por completo y se fija la forma. El material sobrante se recorta para obtener componentes de carcasa integrales.
Muchos compradores confunden tres métodos de fabricación: el doblado en caliente en línea simple, el termoformado de una sola pieza con carcasa de policarbonato y el moldeo por inyección. Una elección errónea del proceso provocará un aumento de los costes y retrasos en los plazos de entrega.
① Curvado en caliente de línea simple
Solo se puede realizar un calentamiento local a lo largo de una línea recta. Solo se pueden conseguir arcos o ángulos unidireccionales. No es posible fabricar carcasas o cúpulas curvas complejas con múltiples direcciones. Adecuado para deflectores curvos sencillos, pero no para carcasas cerradas. Bajo coste del equipo para piezas sencillas.
② Termoformado de una sola pieza para la carcasa curvada de policarbonato
Materia prima: lámina de policarbonato macizo acabada
Herramientas: molde de una sola cara (de aluminio o resina). El coste de las herramientas es mucho menor que el de los moldes de acero para moldeo por inyección.
Ventajas: Se pueden fabricar carcasas de tamaño extragrande de hasta 3 m de ancho. Son ideales para la creación de prototipos, pedidos de lotes pequeños y volúmenes medios. Su estructura de una sola pieza sin juntas conserva la alta transparencia y la extraordinaria resistencia al impacto de la lámina de policarbonato. Es fácil fabricar carcasas transparentes de gran tamaño, algo que resulta complicado con el moldeo por inyección.
Limitaciones: Durante el estiramiento se produce un adelgazamiento de la pared en las esquinas, lo que debe tenerse en cuenta en la fase de diseño. Es obligatorio realizar un procedimiento de presecado de las láminas de policarbonato.
③ Materia prima para el moldeo por inyección
Gránulos de plástico de policarbonato.
Herramientas: Molde de acero de doble cara de alto coste, con una inversión en utillaje extremadamente elevada.
Ventajas: Espesor uniforme de las paredes, excelente reproducción de los detalles más finos, ideal para la producción en serie de componentes de pequeño tamaño.
Limitaciones: El coste de los moldes para carcasas de gran tamaño resulta prohibitivo. Las piezas de policarbonato moldeadas por inyección transparentes presentan con facilidad marcas de flujo y rayas plateadas. No resulta rentable para pedidos de bajo volumen.
✅Conclusión clave: En el caso de las grandes–tamaño: conchas curvas transparentes con prototipo / pequeñas–a–cantidad de lote media, dar prioridad a policarbonato uno–termoformado de piezas. Para la producción en serie–producción a pequeña escala–carcasas de distintos tamaños: evalúa el moldeo por inyección.
En Yucheng Board Industry recibimos con frecuencia planos 3D procedentes del moldeo por inyección para proyectos de termoformado de policarbonato. Estos planos carecen de redondeos y ángulos de desmoldeo adecuados o presentan una profundidad de embutición excesiva, lo que provoca que el primer artículo no supere la inspección. El diseño debe ajustarse a las normas del termoformado, en lugar de copiar directamente el moldeo por inyección.–planos de moldeo
2. ¿Por qué sólido? policarbonato La lámina funciona muy bien para el termoformado de carcasas curvas: propiedades fundamentales del material
No todas las láminas de plástico ofrecen un buen rendimiento para el termoformado de carcasas curvas de una sola pieza. El PMMA (acrílico) tiende a agrietarse durante el proceso de termoformado. El PETG ofrece una buena tenacidad, pero su resistencia al calor es limitada. El ABS tiene una transparencia óptica deficiente. Las láminas de policarbonato macizo son la mejor opción industrial para carcasas curvas transparentes.
- Excelente comportamiento termoplástico: El policarbonato se ablanda por encima de la temperatura de transición vítrea, situada en unos 145 °C, y se endurece de nuevo tras enfriarse, lo que permite su conformado térmico repetido.
- Resistencia superior al impacto: Las carcasas curvas de policarbonato termoformado ofrecen una extraordinaria resistencia a la rotura. Esto explica por qué las protecciones de seguridad para maquinaria, las carcasas de dispositivos médicos y las carcasas protectoras para sistemas de nuevas energías recurren ampliamente a piezas de policarbonato termoformado. Incluso en las esquinas estiradas, con un espesor de pared reducido, siguen superando a las carcasas de acrílico en cuanto a resistencia a los impactos.
- Alta claridad óptica: La lámina de policarbonato sólido transparente alcanza una transmitancia luminosa de entre 86 y 89%. Las carcasas curvas termoformadas mantienen una alta transparencia para las ventanas de observación.
- Amplio rango de temperaturas de funcionamiento: El rango de temperaturas de servicio continuo oscila entre -40 °C y 120 °C. Las láminas de policarbonato ignífugo, antiestático y resistente a los rayos UV pueden termoformarse para satisfacer diversas necesidades industriales.
⚠️Dos puntos débiles fundamentales del policarbonato que no puedes pasar por alto en el termoformado de carcasas: En primer lugar, La lámina de policarbonato absorbe la humedad del aire ambiente. La humedad retenida se convierte en vapor a las altas temperaturas del proceso de moldeado, lo que genera burbujas y vetas plateadas en el interior de las conchas acabadas. El presecado es un procedimiento imprescindible para termoformado de carcasas de policarbonato. Si no se realiza un secado previo, el riesgo de que se produzcan desechos es muy elevado. En segundo lugar, en las esquinas estiradas se produce de forma natural un adelgazamiento de la pared. En el diseño del producto debe evitarse una estructura de embutición profunda excesiva.
En Yucheng Board Industry, cada lote de láminas de policarbonato macizo destinadas al moldeado de carcasas se somete a un proceso de presecado estandarizado en función del grosor de la lámina, con el fin de eliminar desde el principio los defectos en forma de burbujas. Muchos fabricantes se saltan el procedimiento de secado para ahorrar tiempo y, como consecuencia, sufren elevadas tasas de rechazo.
3. Principales tecnologías de moldeo en una sola pieza para carcasas curvas de policarbonato
Cuatro soluciones habituales de termoformado para carcasas curvas de policarbonato macizo: termoformado al vacío, conformado a presión, conformado con ayuda de tapón, conformado de doble lámina. Elige la tecnología adecuada en función de la geometría de la carcasa.
3.1 Termoformado al vacío
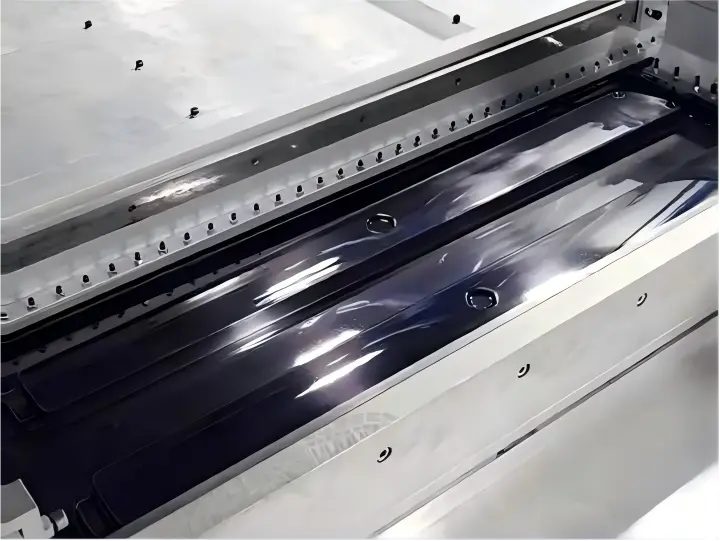
El método de moldeo de una sola pieza más utilizado para la fabricación de carcasas curvas de policarbonato. La lámina de policarbonato, calentada hasta ablandarse, se sella contra la superficie del molde. Una bomba de vacío extrae el aire que hay entre la lámina y el molde. La presión atmosférica empuja la lámina de policarbonato contra los contornos del molde para crear las carcasas.
✅Ideal para carcasas de perfil bajo, protectores de seguridad, cubiertas protectoras curvas y cúpulas transparentes.
✅Ventajas: Tecnología consolidada, coste moderado del molde, permite fabricar componentes de gran tamaño.
❌Limitaciones: Reducción evidente del grosor de las paredes en las piezas de embutición profunda; reproducción limitada de los detalles más finos.
3.2 Conformado a presión
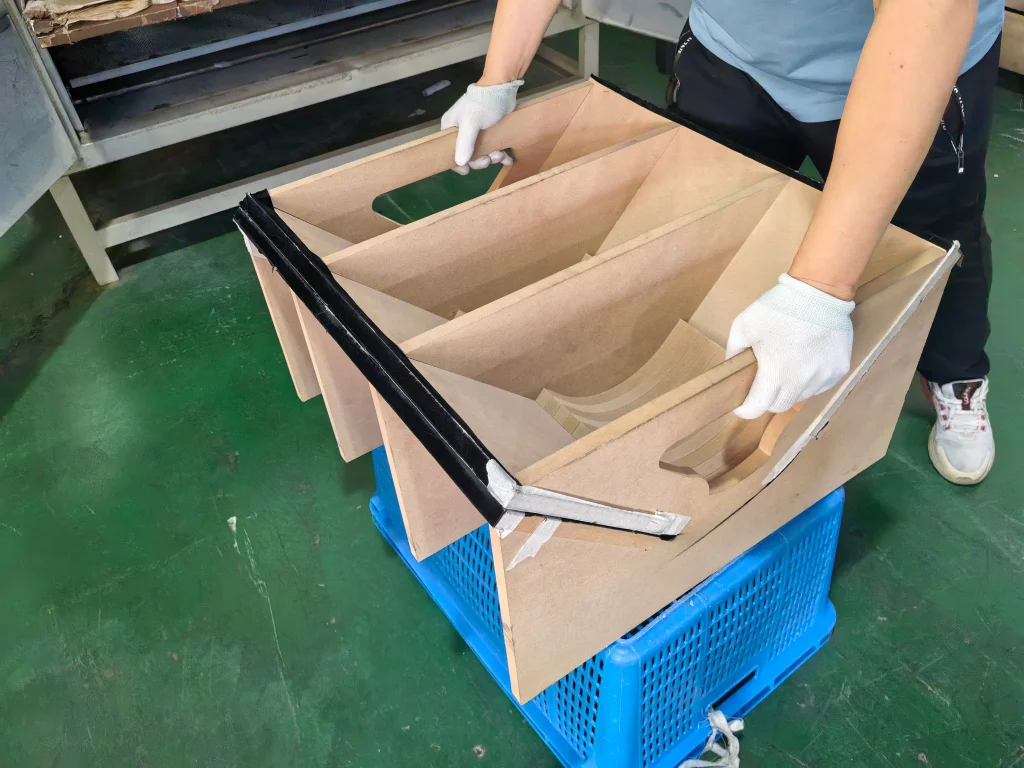
En el proceso de moldeado al vacío, se aplica aire comprimido desde la parte superior de la lámina. La mayor presión empuja el policarbonato hacia el interior de la cavidad del molde.
✅Ideal para carcasas de embutición profunda y piezas que requieran detalles superficiales precisos. Mayor uniformidad en el espesor de las paredes en comparación con el moldeado al vacío puro.
✅Ventajas: Mejor reproducción de los detalles y menor efecto de adelgazamiento de las paredes.
❌Limitaciones: Mayor inversión en equipamiento, requisitos estrictos de sellado de los moldes, mayor coste de producción.
3.3 Conformado asistido por tapón
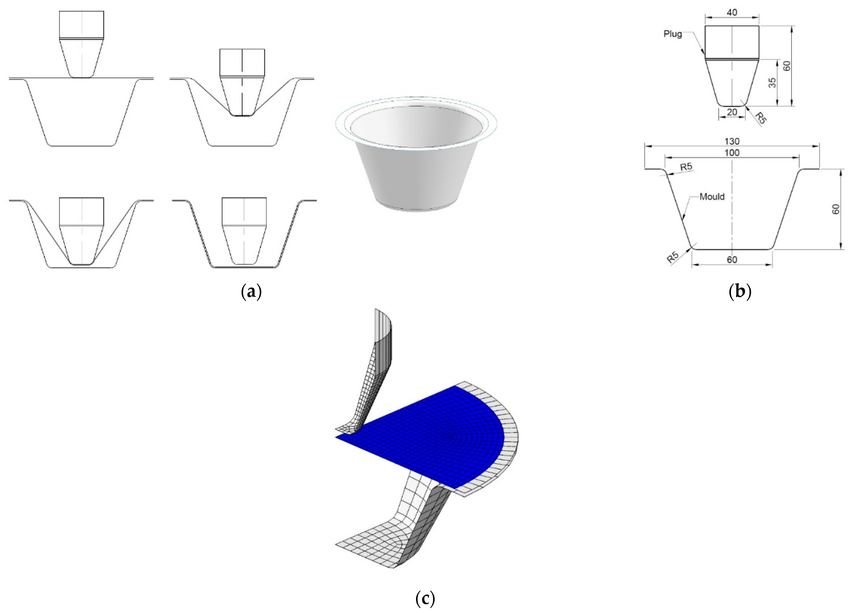
Solución optimizada para carcasas de embutición profunda. Un empujador mecánico introduce parcialmente la lámina de policarbonato ablandada en la cavidad del molde antes de activar el vacío. El preestiramiento reduce el riesgo de un adelgazamiento excesivo en las esquinas y de desgarros.
Recordatorio importante: Cuando se sortee–si la relación de profundidad es superior a 0,7, tapón–Se recomienda encarecidamente utilizar una plantilla para evitar que se rompa en las esquinas y que se formen agujeros.–a través de la chatarra.
3.4 Conformado de doble lámina
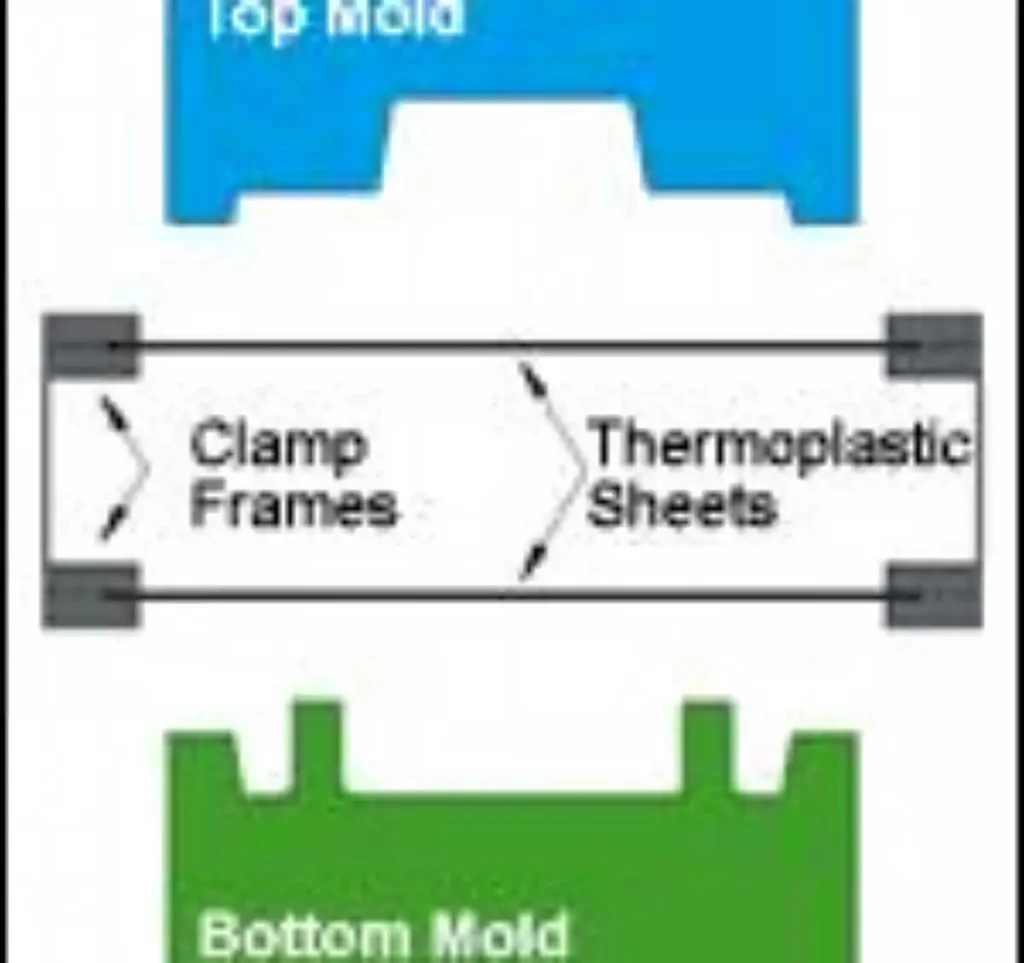
Se calientan simultáneamente dos láminas de policarbonato macizo y se moldean mediante moldes superior e inferior. Los bordes de las láminas se fusionan térmicamente entre sí para crear carcasas huecas y selladas.
✅Ideal para estructuras flotantes huecas y carcasas protectoras de doble capa.
❌Limitaciones: Alta dificultad técnica, mayor coste y ámbito de aplicación relativamente limitado.
Los equipos de termoformado de gran espesor de Yucheng Board Industry permiten tanto el termoformado al vacío como el termoformado a presión. Nuestro equipo técnico evalúa los archivos 3D de los clientes y recomienda el proceso de termoformado óptimo antes de la fabricación del molde.
4. Flujo de trabajo completo de producción: selección de láminas → presecado → sujeción → calentamiento uniforme → conformado → enfriamiento a presión → recorte y posprocesamiento → control de calidad y envío
4.1 Selección del material laminado
Las láminas de policarbonato macizo de calidad virgen son las más recomendadas para carcasa curvada de policarbonato moldeada en una sola pieza. Las láminas de policarbonato reciclado contienen impurezas y tienden a formar burbujas y defectos superficiales durante el termoformado, por lo que no se recomiendan para carcasas industriales.
Especificar el tipo de chapa: policarbonato transparente, policarbonato ignífugo, policarbonato antiestático, policarbonato con recubrimiento UV por ambas caras.
Nota importante: Las láminas de policarbonato con recubrimiento duro requieren un control estricto de la temperatura durante el moldeado. El sobrecalentamiento provoca grietas y el blanqueamiento de las capas de recubrimiento duro. Avisa con antelación al fabricante para que ajuste los parámetros de procesamiento.
Referencia sobre el espesor recomendado: 2-3 mm: carcasas pequeñas de embutición superficial, protectores faciales; 4-6 mm: la mayoría de las protecciones y carcasas de seguridad industriales; el rango de espesor más utilizado; 8-12 mm: carcasas protectoras de alta resistencia para estructuras de embutición profunda.
4.2 Pre-secado (paso fundamental, no saltarlo nunca)
La humedad presente en el interior de las láminas de policarbonato genera burbujas y marcas plateadas tras el calentamiento, lo que constituye la principal causa de fallo en las carcasas de policarbonato termoformadas.
Parámetros de secado de referencia: horno de aire caliente circulante a 115-120 °C. Las láminas deben colgarse en vertical, dejando espacios de aire entre ellas. La duración del secado depende del grosor: 2-3 horas para láminas de 3 mm; 4-6 horas para láminas de 6 mm; 6-8 horas para láminas de 8-10 mm. Comience el conformado inmediatamente después del secado. La exposición prolongada al aire ambiente provoca la reabsorción de humedad; las láminas deben volver a secarse.
Sector de tableros de Yucheng cuenta con hornos de secado propios para llevar a cabo un presecado adaptado al espesor de cada proyecto de carcasas de policarbonato.
4.3 Sujeción
Las láminas de policarbonato sólido presecadas se montan y se fijan de manera uniforme al bastidor de la máquina de termoformado. Una sujeción deficiente provoca que las láminas se desplacen y se arruguen durante el calentamiento.
4.4 Calentamiento uniforme
El calentamiento por infrarrojos a doble cara lleva las láminas de policarbonato macizo a la temperatura de conformado de 160-180 °C.
Punto crítico: Evite el sobrecalentamiento local, ya que provoca la degradación del material, el amarilleamiento y defectos en la superficie. Un calentamiento insuficiente provoca desgarros en las esquinas durante el conformado. Los operarios determinan si la chapa está lista para el conformado observando que la flexión de la chapa sea uniforme. Las chapas gruesas deben calentarse por ambos lados. El calentamiento por un solo lado provoca una diferencia de temperatura entre el interior y el exterior y una deformación grave tras el conformado.
4.5 Operación de conformado
Alcanzar la temperatura objetivo, trasladar la lámina a la estación de moldeo y activar la secuencia de vacío/presión/asistencia de inserción. Aumentar gradualmente la presión de vacío. Un vacío total instantáneo concentra la tensión en las esquinas y provoca desgarros en las láminas de policarbonato.
4.6 Refrigeración a presión
Mantén el vacío o la presión de aire hasta que el La carcasa de policarbonato debe enfriarse por completo antes de soltarla. Muchos fabricantes de bajo nivel desmoldan prematuramente para aumentar el rendimiento. En el interior de las piezas quedan enormes tensiones residuales internas, lo que provoca deformaciones tras el desmoldeo, desviaciones dimensionales y fisuras por tensión diferidas. Mantén una temperatura adecuada del molde para evitar un enfriamiento ultrarrápido y desigual.
4.7 Recorte y posprocesamiento
Las piezas recién conformadas presentan un amplio exceso de material en los bordes. El fresado CNC de 5 ejes recorta los contornos, realiza aberturas y muescas.
Nota: No se recomienda el corte por láser para las piezas en bruto de policarbonato termoformadas. La quemadura térmica provocada por el láser genera una fuerte tensión interna en los bordes de corte, lo que conlleva un riesgo de agrietamiento. Fresado CNC es lo más recomendable. El pulido de los bordes elimina las rebabas para facilitar el montaje.
4.8 Control de calidad y envío
Puntos de inspección: comprobación del aspecto (burbujas, arañazos, desgarros, arrugas); medición de dimensiones; inspección de deformaciones; pruebas puntuales del espesor de la pared. Las carcasas que superan los controles se protegen con film de polietileno, protectores de espuma en las esquinas y embalaje en cajas de cartón para exportación o palés.
5. Parámetros críticos de diseño: ángulo de desmoldeo, radio de redondeo, relación de profundidad de embutición, contracción y riesgo de adelgazamiento de la pared
La mayoría termoformado Los fallos se deben a un diseño inadecuado y no a problemas de la máquina. Muchos clientes reutilizan directamente los planos de moldeo por inyección y sufren pérdidas en los prototipos. Ten en cuenta estos parámetros en la fase de diseño.
5.1 Radio del redondeo
Las esquinas interiores pronunciadas son el mayor enemigo de las carcasas termoformadas de policarbonato. Todas las esquinas internas deben tener un radio de redondeo ≥ 0,5 × el espesor de la chapa.. Las esquinas afiladas provocan concentraciones de tensión, lo que da lugar a desgarros durante el conformado o a grietas durante el uso tras la fabricación.
5.2 Relación de profundidad de tracción (profundidad/anchura de la abertura)
Relación segura entre la profundidad de embutido y el policarbonato sólido para el moldeado al vacío: ≤ 1:1. La profundidad de la pieza no puede superar la anchura máxima de la abertura. Cuando la relación supere 0,7, se debe considerar el moldeado asistido con tapón. Evite, siempre que sea posible, una relación superior a 1:1.
5.3 Ángulo de inclinación
Las paredes laterales de las piezas moldeadas deben presentar un ángulo de desmoldeo; el valor mínimo recomendado es de 3-5°. Una estructura sin ángulo de desmoldeo provoca que la pieza se pegue al desmoldar y que la pieza se rompa. La geometría con muescas no se puede conseguir con moldes estándar de termoformado de una sola cara; se requiere una estructura dividida.
5.4 Contracción por moldeo
Índice de contracción por termoformado del policarbonato macizo: 0,5-0,71 TP3T. Las dimensiones del molde deben compensarse con un sobredimensionamiento para contrarrestar la contracción. De lo contrario, las dimensiones de la carcasa acabada serán inferiores a las previstas.
5.5 Riesgo de adelgazamiento de la pared
El espesor de la pared disminuye en las esquinas estiradas y en las zonas inferiores. Las zonas planas conservan el espesor original de la chapa. No coloques elementos que soporten cargas mecánicas en las zonas de las esquinas donde el espesor se ha reducido considerablemente.
Cuando los clientes nos envían planos en 3D, nuestro equipo técnico realiza una revisión gratuita del diseño, señala los redondeos poco adecuados y los problemas relacionados con la profundidad de corte y el ángulo de desmoldeo, y ofrece sugerencias de modificación para reducir las pérdidas en la fabricación de prototipos.
6. Experiencia práctica con láminas de policarbonato macizo de distintos espesores (2-12 mm)
- 2–3 mm macizo policarbonato hoja: Para carcasas pequeñas de embutición poco profunda. Mantén la relación entre profundidad y embutición por debajo de 0,5. Ciclo de calentamiento y enfriamiento corto. Rigidez general menor; las carcasas grandes tienden a deformarse.
- 4–6 mm macizo policarbonato hoja: El espesor más habitual para carcasas industriales. Ofrece un equilibrio entre rigidez y tolerancia de conformado. Se utiliza el conformado asistido por tapón para una relación profundidad-embutido comprendida entre 0,7 y 1. Se emplea ampliamente en protecciones para máquinas, carcasas médicas y carcasas protectoras para sistemas de energía renovable.
- 8–12 mm de grosor–resistente y robusto policarbonato hoja: Para carcasas protectoras de alta resistencia. Ciclo de secado y calentamiento más prolongado para garantizar una temperatura homogénea. Se requiere un molde de alta resistencia. Sigue produciéndose un adelgazamiento de la pared en las esquinas. Evite incluir elementos que soporten carga en las secciones de las esquinas.
Recordatorio: El simple hecho de aumentar el espesor de la chapa no basta para eliminar el adelgazamiento de las paredes en las esquinas provocado por el estiramiento del material. Para obtener mejores resultados, optimiza la geometría de la carcasa, aumenta el radio de los filetes y reduce la profundidad de embutición, sin dejar de controlar el coste del material.
7. Defectos habituales en el termoformado de carcasas de policarbonato: causas fundamentales y soluciones prácticas
Basándonos en nuestra dilatada experiencia en la producción para la exportación, enumeramos los defectos más frecuentes, sus causas fundamentales y las medidas correctivas que se pueden aplicar.
Defecto 1: Burbujas internas y vetas plateadas
Causa principal: Secado previo incompleto; las láminas vuelven a absorber humedad tras el secado. La humedad se evapora a altas temperaturas de conformado. Solución: Seguir un programa de secado adaptado al espesor; finalizar el conformado rápidamente tras el secado; volver a secar las láminas expuestas al aire húmedo.
Defecto 2: Adelgazamiento, desgarro o perforación en las esquinas de la pared
Causa principal: Radio de redondeo interior demasiado pequeño; relación de profundidad de embutición excesiva; chapa demasiado combada; aumento demasiado rápido de la presión de vacío. Solución: Aumentar el radio de redondeo interior; optimizar la geometría del producto; utilizar el conformado asistido por tapón; aumentar la presión de vacío de forma gradual.
Defecto 3: Arrugas y ondulaciones superficiales
Causa principal: Sujeción deficiente de la lámina; sobrecalentamiento local; orificios de ventilación insuficientes en el molde. Solución: Apretar el bastidor de sujeción de manera uniforme; calibrar el sistema de calentamiento; añadir orificios de ventilación al molde.
Defecto 4: Alabeo y deformación por retroceso tras el desmoldeo
Causa principal: Desmoldar antes de que se enfríe por completo; calentamiento desigual de la lámina; molde demasiado frío; elevada tensión interna residual. Solución: Prolongar el ciclo de enfriamiento con mantenimiento de la presión; calentamiento equilibrado por ambos lados; aumentar moderadamente la temperatura del molde; realizar un proceso de recocido para liberar la tensión interna si es necesario.
Defecto 5: Reproducción deficiente de los detalles del molde, conformado incompleto
Causa principal: Calentamiento insuficiente de la lámina; presión de vacío insuficiente; orificios de ventilación del molde obstruidos. Solución: Prolongar adecuadamente la duración del calentamiento; comprobar el funcionamiento de la bomba de vacío; limpiar regularmente los orificios de ventilación obstruidos.
Los defectos suelen deberse a múltiples factores que se superponen. Yucheng Board Industry analiza el conjunto completo de parámetros —entre los que se incluyen el secado, el calentamiento, la presión y el enfriamiento— para resolver los problemas de las muestras defectuosas.
8. Casos de uso adecuados e inadecuados; ejemplos reales del sector
✅Aplicaciones muy recomendadas para el moldeado de carcasas curvas de una sola pieza de policarbonato
- Protectores de seguridad transparentes para equipos de automatización industrial: carcasas protectoras para máquinas que deben permitir la observación visual y que ofrecen resistencia a los impactos y a las salpicaduras. Yucheng Board Industry suministra grandes cantidades de estas carcasas de policarbonato termoformado a clientes extranjeros del sector de la automatización que son fabricantes de equipos originales (OEM).
- Carcasas protectoras para dispositivos médicos: carcasas transparentes para instrumentos resistentes a los golpes; algunos tipos de policarbonato admiten ciclos de desinfección.
- Cúpulas protectoras para equipos de nuevas energías: aplicaciones en exteriores con láminas de policarbonato macizo resistentes a los rayos UV.
- **Protectores curvos para equipos de transporte ferroviario, carcasas transparentes curvas para expositores comerciales, cúpulas de luz natural.
- Perfil del pedido: muestreo de prototipos, pequeño–lote y medio–producción en serie; a gran escala–tamaño de la carcasa, evita los altos–Inversión en moldes de acero para inyección.
❌Situaciones no recomendadas
- Es imprescindible que el espesor de la pared sea perfectamente uniforme en toda la carcasa: el adelgazamiento de la pared es inevitable en el termoformado, por lo que el moldeo por inyección es una mejor opción.
- Detalles finos con socavados complejos: no se pueden conseguir con un molde estándar de termoformado de una sola cara.
- Componentes minúsculos fabricados en serie en volúmenes de millones de unidades: el moldeo por inyección ofrece una mejor relación calidad-precio.
- Contacto prolongado con disolventes químicos fuertes: las piezas de policarbonato corren un elevado riesgo de agrietamiento por tensión, por lo que es obligatorio realizar una evaluación del material.
9. Posprocesamiento secundario de carcasas de policarbonato termoformadas: mecanizado CNC, impresión UV, serigrafía, recubrimiento duro y consejos de montaje
Las carcasas de policarbonato termoformadas son piezas en bruto semiacabadas. La mayoría de los proyectos requieren un procesamiento posterior.
- Aberturas, ranuras y recortes: Da prioridad al fresado CNC de 5 ejes. Evita el corte por láser; este proceso genera una gran tensión residual en los bordes de corte.
- Impresión: En el caso de las conchas curvas, Impresión curva con tinta UV es la opción recomendada. La serigrafía convencional solo es adecuada para curvaturas suaves; en superficies con curvaturas pronunciadas, la precisión de registro resulta deficiente. Elimina la electricidad estática y la grasa de la superficie antes de iniciar la impresión.
- Difícil–tratamiento de recubrimiento: Es difícil aplicar un recubrimiento duro tras el termoformado. Compra previa–duro–sólido recubierto policarbonato láminas antes del termoformado. Controla rigurosamente la temperatura de conformado para evitar que el recubrimiento se agriete o se blanquee.
- Instrucciones de montaje: Deja un espacio suficiente alrededor de los orificios para los tornillos e instala juntas de silicona. No aprietes demasiado los tornillos, ya que una compresión excesiva provoca grietas por tensión alrededor de los orificios. Limpia las carcasas acabadas únicamente con un detergente neutro a base de agua; evita los disolventes agresivos.
10. Yucheng Board Industry: servicio de moldeado de una sola pieza OEM/ODM para carcasas curvas de policarbonato
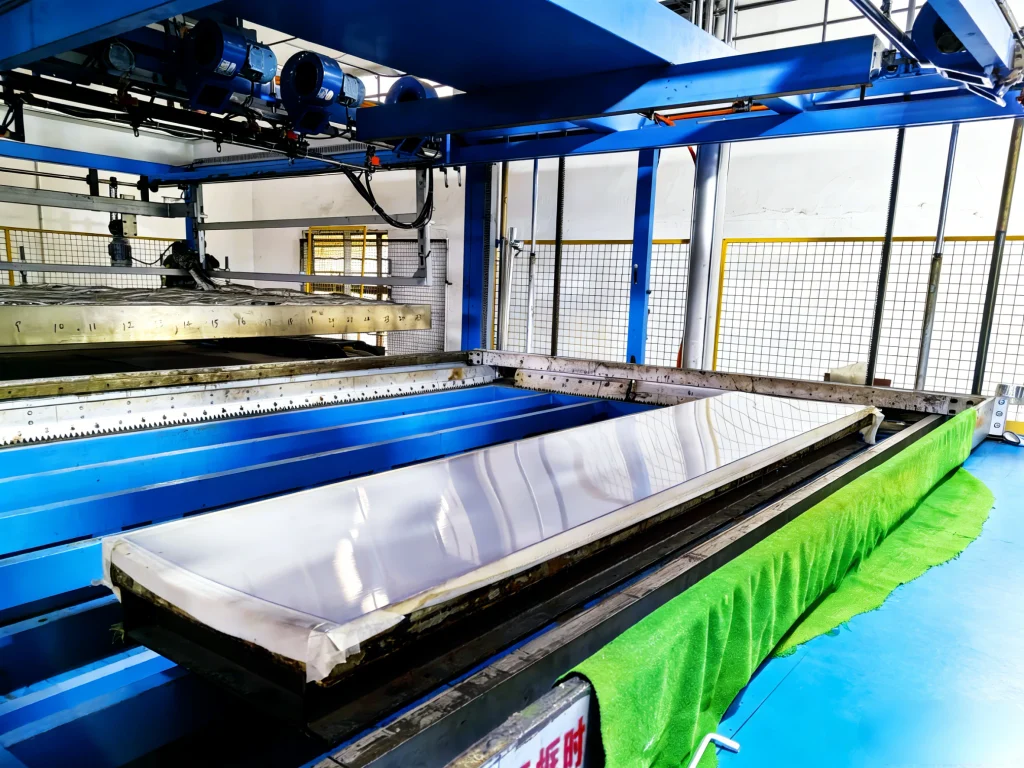
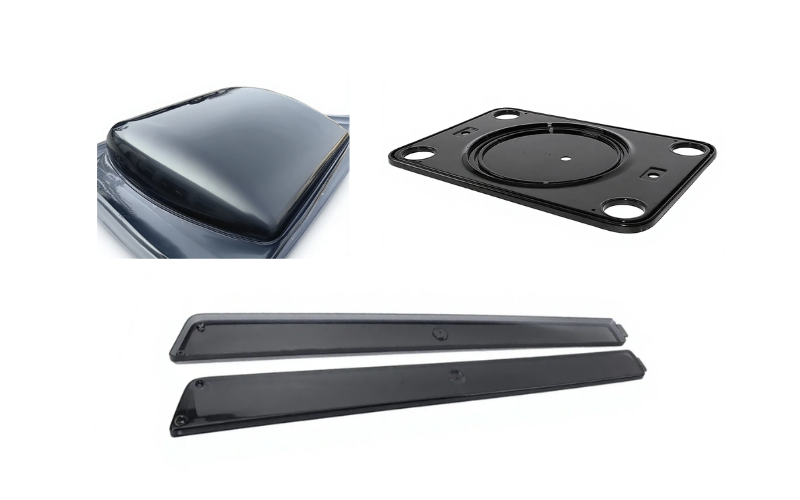
Nos constituimos en 2013. Llevamos más de 10 años especializándonos en la fabricación de placas de policarbonato macizo. Nuestra fábrica cuenta con máquinas de termoformado de gran capacidad, centros CNC de 5 ejes y hornos de secado independientes. Suministramos Servicio integral de OEM/ODM: suministro de láminas → termoformado de una sola pieza → posprocesado → impresión → embalaje del producto terminado.
Nuestro ámbito de servicios:
✅Fabricación de prototipos y producción en serie a partir de planos 3D o muestras físicas proporcionadas por el cliente para el moldeado de una sola pieza de carcasas curvas de policarbonato;
✅Hay disponibles láminas de varios tipos: policarbonato transparente, policarbonato ignífugo UL94 V-0, policarbonato antiestático y láminas de policarbonato macizo resistentes a los rayos UV y a la intemperie;
✅Procesos secundarios completos: fresado CNC, pulido de cantos, impresión UV, serigrafía;
✅Atiende tanto pedidos de prototipos de bajo volumen como pedidos de exportación de gran volumen;
✅Embalaje apto para la exportación: película protectora de polietileno, protectores de esquinas de espuma, palé fumigado; se admite el etiquetado privado OEM del cliente;
✅Revisión técnica gratuita de los planos de preproducción para identificar riesgos de diseño y evitar pérdidas por desechos de prototipos.
Muchos compradores extranjeros nos envían directamente archivos 3D. Nuestro equipo ofrece una solución integral que incluye la selección de láminas, recomendaciones sobre el proceso de conformado y sugerencias sobre los moldes. Los clientes reciben las carcasas de policarbonato ya terminadas sin necesidad de coordinar a varios proveedores distintos, lo que reduce el riesgo de problemas de comunicación y las irregularidades en la calidad.
Si trabajas en el sector de los equipos de automatización, los dispositivos médicos o las nuevas energías y necesitas conformado en una sola pieza de carcasas curvas de policarbonato, no dudes en ponerte en contacto con Yucheng Board Industry. Te ayudamos a convertir los planos de diseño en carcasas acabadas de calidad.
11. Preguntas frecuentes: desde la elaboración de prototipos hasta la producción en serie
P1: ¿Cuál es el típico plazo de entrega para ¿Un prototipo de carcasa curvada de policarbonato?
R: Una vez confirmado el plano, la fabricación del molde tarda entre 7 y 12 días, y la elaboración de la muestra prototipo, entre 3 y 5 días. El plazo total de entrega de la muestra es de 10 a 17 días, dependiendo de la complejidad de la carcasa.
Pregunta 2: ¿Es caro un molde de termoformado?
R: Los moldes de resina o de aluminio son mucho más económicos que los moldes de acero para moldeo por inyección, y resultan adecuados para lotes pequeños y medianos. Molde de aluminio de gran durabilidad para la producción a gran escala.
Pregunta 3: ¿El adelgazamiento de las paredes tras el moldeado significa que las piezas son defectuosas?
R: El adelgazamiento de la pared es un comportamiento físico del material. Si se respetan las normas relativas a la profundidad de embutición y al redondeo, se admite un adelgazamiento limitado de la pared y las piezas conservan su rendimiento funcional.
Pregunta 4: ¿Podemos utilizar material reciclado? ¿Láminas de policarbonato para el moldeado de carcasas de una sola pieza?
R: No es recomendable. Las láminas recicladas contienen impurezas y presentan un alto riesgo de burbujas y defectos. Para las carcasas industriales es preferible utilizar láminas de policarbonato sólido de calidad virgen.
Pregunta 5: ¿Cómo solucionar la deformación tras el termoformado?
R: Optimiza los parámetros de calentamiento y enfriamiento como prioridad. El tratamiento de recocido puede liberar tensiones residuales internas.
12. Resumen para diseñadores e ingenieros de compras
- No se deben reutilizar directamente los planos de moldeo por inyección para el termoformado de policarbonato; es obligatorio realizar una revisión técnica.
- Nunca te saltes el proceso de presecado, ya que es el primer paso para conseguir una buena calidad carcasas de policarbonato.
- Elimina las esquinas internas afiladas, establece un radio de redondeo suficiente; respeta una relación de profundidad de embutido segura; aplica un ángulo de desmoldeo adecuado.
- Utilizar el conformado con ayuda de tapón para las piezas embutidas.
- Desmolda solo una vez que se haya enfriado por completo; evita desmoldar antes de tiempo para acelerar el proceso.
- Opta por el fresado CNC para los recortes en lugar del corte por láser. Mantén el juego de montaje e instala juntas.
- Colaborar con un fabricante con capacidad integral que integre el suministro de chapas, el termoformado y el posprocesamiento, con el fin de evitar los riesgos que conlleva el control de calidad cuando se recurre a varios proveedores.