
1. Warum Ausbleichen und Dehnung bzw. Ausdünnung sind häufige Fehler bei der Verarbeitung von Polycarbonatplatten
Polycarbonat (PC)-Platten Sie finden dank ihrer hervorragenden Schlagfestigkeit, hohen Lichtdurchlässigkeit und breiten Temperaturtoleranz breite Anwendung bei Maschinenschutzvorrichtungen, Innenausstattungskomponenten für den Schienenverkehr, Gehäusen für medizinische Geräte, Gehäusen für Anlagen im Bereich der neuen Energien, Sicherheitssichtfenstern und Schutzabdeckungen für den Außenbereich.
Viele Einkäufer und Verarbeiter stoßen jedoch auf lästige Probleme. Selbst bei Verwendung derselben Charge von Rohblechen bleiben die Fertigteile aus einer Werkstatt kristallklar und einheitlich, während die in einem anderen Werk bearbeiteten Teile entlang der Biegelinien oder in gekrümmten Bereichen trübe, weißliche Flecken aufweisen. Bestimmte Bereiche gekrümmter Gehäuse werden überbeansprucht und zu dünn. Die Transparenz nimmt ab, die mechanischen Eigenschaften verschlechtern sich, und in schweren Fällen muss die gesamte Charge aussortiert werden.
Die meisten Menschen neigen dazu, zunächst die Qualität der Rohstoffe dafür verantwortlich zu machen. Die praktische Produktionserfahrung zeigt jedoch, dass Die meisten Aufhellungs- und Ausdünnungsfehler sind eher auf falsche Verarbeitungseinstellungen als auf minderwertige Rohplatten zurückzuführen.. Selbst brandneue, importierte Polycarbonatplatten können bei falschen Verarbeitungsparametern weißlich werden. Im Gegensatz dazu lassen sich bei gut verarbeiteten PC-Platten mit Recyclinganteil unter streng kontrollierten Verfahren akzeptable Oberflächenqualitäten erzielen.
Die Aufhellung der Zahnoberfläche ist nicht nur ein kosmetisches Problem. Stress-Whitening weist auf Mikrorisse und Mikroporen im Polycarbonatmaterial hin, was bedeutet, dass in den Bauteilen Restspannungen vorhanden sind.. Während des Transports, der Montage, beim Kontakt mit Lösungsmitteln oder bei Witterungseinflüssen sind die aufgehellten Bereiche besonders anfällig für Rissausbreitung und unerwartete Brüche. Dehnung und Ausdünnung schwächen die Festigkeit der Struktur unmittelbar.. An Stellen, an denen das Material zu dünn ist, kann es bei Stößen brechen. Die tatsächliche Dicke weicht von den Spezifikationen ab, was zu höheren Ausschussquoten und höheren Gesamtproduktionskosten führt.
Bei Exportaufträgen ins Ausland, medizinischen Projekten und Projekten im Schienenverkehr können bereits geringfügige Verfärbungen oder eine unzureichende lokale Dicke zur Rückweisung einer Charge führen. Um durchgehend qualifizierte Polycarbonat-Bauteile herzustellen, müssen Verarbeiter die physikalischen Mechanismen hinter diesen Fehlern verstehen und eine lückenlose Kontrolle über die gesamte Produktionskette hinweg umsetzen, die die Auswahl der Rohstoffe, die Vorbehandlung, die Maschinenparameter, die Werkzeuge und die Arbeitsgewohnheiten der Bediener umfasst.
Vielen kleinen Fertigungsbetrieben fehlt es an ausgereiften Fertigungsprozessen, was zu hohen Verlusten durch Versuch und Irrtum führt. Mit mehr als 13 Jahren praktischer Erfahrung in Herstellung von Polycarbonatplatten, Yucheng Board Industry hat zahlreiche Aufträge im Bereich Warmbiegen, Kaltbiegen, Vakuumformen von Dickblechen und CNC-Präzisionsbearbeitung abgewickelt. Wir haben zahlreiche fehlerhafte Muster mit Verfärbungen und Dünnstellen untersucht und dabei praktisches Know-how gesammelt. Dieser Artikel enthält umfassende, umsetzbare Tipps für die eigene Produktion oder ausgelagerte OEM-Projekte.
2. Grundprinzipien: Was ist Spannungsaufhellung und -dehnung?–Ausdünnung bei PC-Komponenten
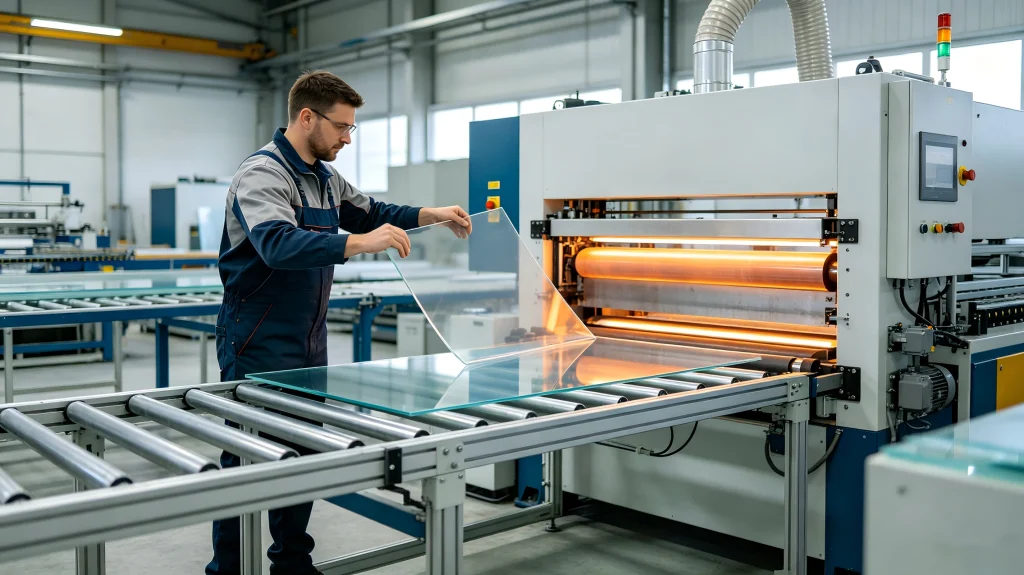
Viele Betreiber stellen Fehler fest, ohne deren physikalische Ursachen zu verstehen, und passen die Parameter rein nach dem Prinzip „Versuch und Irrtum“ an.
2.1 Spannungsweißung von Polycarbonat
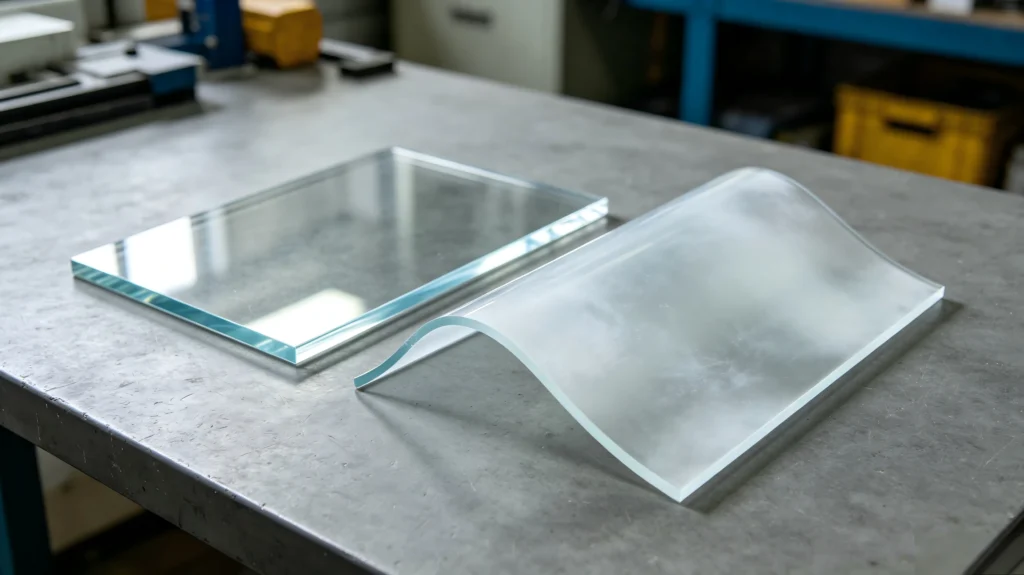
Polycarbonat besteht aus langen Polymermolekülketten. Wenn ein Bereich des Materials übermäßiger Zugkraft, Druck oder einem plötzlichen Aufprall ausgesetzt ist, werden die Molekülketten über die Elastizitätsgrenze hinaus gedehnt. Dabei entstehen im Inneren des Materials unzählige mikroskopisch kleine Hohlräume, die als Haarrissbildung. Das einfallende Licht wird an diesen winzigen Hohlräumen gestreut, und das ursprünglich transparente Polycarbonat nimmt eine trübe, milchig-weiße Färbung an, die wir als Stress-Bleichung.
⚠️ Wichtig: Eine Aufhellung bedeutet zwar keine vollständige Fraktur, doch sie beweist mikrostrukturell Schäden im Inneren des Materials. Selbst wenn sich Teile nicht von Hand zerbrechen lassen, bestehen weiterhin versteckte Risiken. Unter dem Einfluss von Vibrationen, Temperaturschwankungen oder beim Kontakt mit Alkohol bzw. Reinigungsmitteln können sich weißliche Stellen zu sichtbaren Rissen und schließlich zu einem Totalausfall entwickeln.
Zwei Hauptkategorien von Verfärbungen:
1)Mechanisches Spannungsweißwerden: Verursacht durch Kaltbiegen, CNC-Schneiden, heftiges Ziehen oder eine zu hohe Klemmkraft.
2)Aufhellung durch thermische Behandlung: Eine ungleichmäßige Erwärmung, eine falsche Temperatureinstellung oder eine unzureichende Vortrocknung führen nach dem Heißbiegen oder Thermoformen zu einem silbrigen Schleier und weißlichen Flecken.
2.2 Dehnen–Ausdünnungsfehler
Eine Dehnung und Ausdünnung tritt meist auf in Vakuumverformung sowie Tiefzieh- und Warmbiegeverfahren. Nachdem die Polycarbonatplatte durch Erwärmung weich geworden ist, wird das Material durch Unterdruck oder die Formgeometrie gedehnt und gestreckt. Stark gedehnte Bereiche werden dünner als die ursprüngliche Nenndicke.
Beispiel: Ursprüngliche Blechdicke 5 mm. Nach dem Vakuumformen kann die Wandstärke an abgerundeten Ecken und gewölbten Bereichen auf 2,5–3 mm abnehmen. Wenn in der Zeichnung eine Mindestwandstärke von 4 mm vorgeschrieben ist, gelten solche Bauteile als nicht konform.
Folgen einer zu starken Ausdünnung: Verminderte lokale Schlagfestigkeit, Bruchgefahr, ungleichmäßige Wandstärke, die zu Verformungen führt, oder sogar ein Durchreißen des Plattenmaterials, wenn die Dehnungsgrenze überschritten wird.
Hinweis: Spannungsbedingte Verfärbung und Dehnung–Ausdünnungen treten oft gemeinsam auf. Überdehnte Stellen werden dünner und nehmen gleichzeitig einen weißlichen Schleier an.
Eine einfache Analogie: Wenn man einen durchsichtigen Eisblock zusammendrückt und verbiegt, lassen winzige innere Risse das Eis milchig-weiß erscheinen – ähnlich wie beim Spannungsweißwerden von PC-Platten. Das Dehnen und Ausdünnen funktioniert wie das Ziehen an Frischhaltefolie: Je stärker man zieht, desto dünner wird das Material, bis es schließlich reißt.
Sobald wir den Mechanismus verstanden haben, zielen alle praktischen Verarbeitungstipps auf zwei Kernziele ab:
- Vermeiden Sie übermäßige lokale Zug- oder Druckkräfte, um Rissbildung und Ausbleichen zu verhindern;
- Verteilen Sie die Dehnung gleichmäßig über die gesamte Blechoberfläche und vermeiden Sie starkes Ziehen an kleinen Stellen, um die Dehnungsausdünnung zu kontrollieren.
3. Welche Verarbeitungsverfahren führen leicht zu Problemen mit dem Ausbleichen und der Ausdünnung?
Unterschiedliche Fertigungsverfahren bergen unterschiedliche Fehlerrisiken. Eine frühzeitige Risikoerkennung ermöglicht eine gezielte Vorbeugung.
- Heißbiegen: Eine punktuelle Erwärmung durch Heizdrähte führt zu einer ungleichmäßigen Temperaturverteilung und zu einer Weißfärbung entlang der Biegelinien; ein zu kleiner Biegeradius verursacht Spannungskonzentrationen und eine Weißfärbung.
- Kaltbiegen: Biegen bei Raumtemperatur ohne thermische Erweichung. Spannungsweißfärbung entlang der Biegelinie ist der häufigste Ausfallgrund.
- Dick–Vakuumformen von Blechen / Thermoformen von gewölbten Gehäusen: Das Hauptrisiko ist Dehnen–Ausdünnen, mit weißlichen Verfärbungen an den Ecken und im Kronenbereich. Häufig anzutreffen an großen Maschinenschutzvorrichtungen und Gerätegehäusen.
- CNC-Fräsen, Nutenfräsen und Bohren: Stumpfe Schneidwerkzeuge oder ein ungeeignetes Vorschub-Drehzahl-Verhältnis können dazu führen, dass das Polycarbonat zusammengedrückt und aufgerissen wird, was zu einer Weißfärbung an den Nutwänden und Schnittkanten führt, die bei transparenten Teilen deutlich sichtbar ist.
- Kompressions-Thermoformen: Ein zu hoher Spanndruck führt zu einer durch Quetschung verursachten Weißfärbung und zu einer lokalen Materialverdünnung im Bereich der Spannränder.
- Sekundäre Re–Verarbeitung: Das erneute Biegen oder Erwärmen von vorgeformten Halbzeugen führt zur Entstehung von Eigenspannungen und löst leicht eine Weißfärbung aus.
Bei der Annahme von ausgelagerten OEM-Aufträgen, Die Yucheng-Plattenindustrie oft überprüft vom Kunden eingereichte fehlerhafte Muster aus Werkstätten von Drittanbietern. In vielen Zeichnungen wird lediglich die ursprüngliche Blechdicke angegeben, ohne die Mindestwandstärke nach der Umformung zu erwähnen. Fehlerhafte dünnwandige Teile werden erst nach der Fertigung entdeckt. Bereits in der Vorphase des Projekts bewerten unsere Ingenieure die Umformrisiken und unterbreiten Vorschläge zur Optimierung der Rohblechdicke und des Rundungsradius, um solche Verluste zu vermeiden.
4. Auswahl der Rohstoffe: Risiken an der Quelle verringern
Die Qualität des Plattenmaterials hat direkten Einfluss auf die Beständigkeit gegen Ausbleichen und Dehnung. Bei gleichen Maschinenparametern führen verschiedene Polycarbonat-Typen zu völlig unterschiedlichen Ergebnissen.
4.1 Verwenden Sie vorzugsweise extrudierte Polycarbonatplatten aus Neuware; seien Sie vorsichtig bei hohen–Inhalt: wiederverwertete Blätter
Polycarbonat mit hohem Recyclinganteil weist kürzere Molekülketten und eine geringere Zähigkeit auf. Unter gleichen Verformungsbedingungen sind Platten mit Recyclinganteil deutlich anfälliger für Spannungsweißfärbung und Risse. Für Medizinprodukte, Komponenten für den Schienenverkehr, Gehäuse für neue Energiequellen und Exportaufträge, jungfräulich–Es wird dringend empfohlen, extrudierte PC-Platten zu verwenden. Man sollte nicht auf niedrige Kosten bei hoher–recycelte Platten.
4.2 Toleranz der Blechdicke
Große Dickenschwankungen der angelieferten Platten führen zu Problemen. Bei einer Platte mit einer Nennstärke von 5 mm, deren tatsächliche Dicke jedoch zwischen 4,4 und 5,6 mm liegt, kommt es nach dem Vakuumformen an den ursprünglich dünneren Stellen zu einer starken lokalen Ausdünnung. Wählen Sie für Vakuumform- und Tiefziehprojekte mit gekrümmten Schalen nach Möglichkeit Platten mit einer Dickentoleranz von ±0,15 mm.
4.3 Unterscheidung zwischen allgemeinem PC und Flammen-PC–flammhemmendes PC und Co.–extrudiert, UV-beständig–widerstandsfähiges PC
- Allgemeine transparente PC-Platte: Beste Zähigkeit, breiter Verarbeitungsbereich, relativ unempfindlich gegen Ausbleichen.
- Flammhemmendes PC gemäß UL94-V0: Flammschutzmittel verringern die Zähigkeit des Materials. Bei identischen Verarbeitungsparametern, FR-PC reagiert empfindlicher auf Spannungsweißung. Bei der Herstellung von FR-PC sollten ein größerer Biegeradius und ein geringeres Dehnungsverhältnis gewählt werden.
- Beidseitig coextrudiertes, UV-beständiges PC: Geeignet für den Einsatz im Außenbereich. Spritzbeschichtete UV-Platten sind NICHT für das Tiefziehen geeignet; die Beschichtung kann bei hohen Temperaturen Blasen bilden und sich ablösen. Wählen Sie koextrudierte, UV-geschützte Platten für Tiefziehprojekte.
4.4 Schwer–beschichteter Kratzer–beständige PC-Platten
Eine Hartbeschichtung verringert zwar die Gefahr von Kratzern, weist jedoch nur eine begrenzte Duktilität auf. Bei hartbeschichtetem Polycarbonat neigt die Beschichtung dazu, bei Biegungen mit kleinem Radius Ausbleichungen und Mikrorisse zu entwickeln. In den Konstruktionsunterlagen sind für hartbeschichtetes Polycarbonat großzügig dimensionierte Biegeradien vorzusehen.
4,5 Roh–Anforderungen an die Lagerung von Blechen
Polycarbonat ist stark hygroskopisch. In feuchter Werkstattluft nehmen die Platten Feuchtigkeit auf. Bei anschließender Verarbeitung unter hohen Temperaturen entstehen Blasen und silbrig-weißliche Risse. Lassen Sie die ursprüngliche Schutzfolie vor der Verarbeitung intakt. Vermeiden Sie die Lagerung ungeschützter Platten unter feuchten Bedingungen; beschränken Sie die Langzeitlagerung auf ein Minimum.
Yucheng Board Industry verfügt über umfangreiche Lagerbestände verschiedener Polycarbonat-Typen: allgemeines transparentes PC, flammhemmendes PC gemäß UL94-V0, beidseitig coextrudierte UV-beständige Platten sowie hartbeschichtetes PC. Nach Erhalt der Kundenzeichnungen empfiehlt unser Team die für die jeweiligen Anwendungsszenarien geeignete Materialgüte, um das Risiko von Chargenfehlern aufgrund einer falschen Auswahl der Rohbleche zu vermeiden.
5. Vor–Vorbereitung für die Weiterverarbeitung: Trocknen, Spannungsabbau und Kantenentgraten
Die Vorbehandlung kostet zwar Produktionszeit, verbessert aber die Endausbeute erheblich. Viele Verarbeiter verzichten auf die Vorbehandlung: Sie schneiden und biegen die Bleche direkt nach dem Auspacken, was später zu massiven Weißflecken führt.
5.1 Vor–Trocknungsvorgang (entscheidender Schritt)
Polycarbonat nimmt Feuchtigkeit aus der Umgebungsluft auf. Die in den Platten enthaltene Feuchtigkeit verdampft bei Erwärmung und bildet Mikrobläschen sowie silberfarbene Haarrisse, die als trübe, weißliche Oberflächenflecken erscheinen und häufig fälschlicherweise als Materialfehler interpretiert werden.
✅ Standard-Trocknungsparameter: Ofentemperatur 110–120 °C; 130 °C NICHT überschreiten um ein vorzeitiges Aufweichen und Verformen der Platten zu verhindern. Die Trocknungsdauer hängt von der Plattendicke ab: Platten mit einer Dicke von 2–3 mm benötigen 2–4 Stunden; Platten mit einer Dicke von 5–8 mm benötigen 4–8 Stunden; dickere Platten erfordern längere Trocknungszyklen. Vermeiden Sie nach Abschluss der Trocknung eine längere Einwirkung feuchter Umgebungsbedingungen und beginnen Sie umgehend mit der Weiterverarbeitung.
❌ Häufige Fehler: Wird die Ofentemperatur auf über 140 °C eingestellt, führt dies zu einer Erweichung der Platten; werden getrocknete Platten vor der Weiterverarbeitung stundenlang in einer feuchten Werkstatt gelagert, nehmen sie wieder Feuchtigkeit auf, und die Trocknungsarbeit war umsonst.
5.2 Abbau der in den angelieferten Blechen enthaltenen Eigenspannungen
Extrudierte Polycarbonatplatten weisen eine gewisse inhärente Extrusionsspannung auf. Bei Bauteilen mit hohen Anforderungen wird durch das Glühen vor der Weiterverarbeitung die innere Spannung abgebaut: Halten Sie die Platten 2–4 Stunden lang bei 120 °C und lassen Sie sie anschließend langsam im Ofen abkühlen. Durch das Glühen wird das Risiko einer Spannungsweißfärbung während der Umformung deutlich verringert.
Bei gewöhnlichen Maschinenschutzvorrichtungen und Sichtfenstern kann auf das Glühen verzichtet werden. Für transparente Bauteile für medizinische Anwendungen und hochwertige Exportteile wird eine Vorbehandlung durch Glühen dringend empfohlen.
5.3 Alle Schneidkanten entgraten, um Spannungen zu beseitigen–Konzentrationsursachen
Beim Sägen oder Schneiden entstehen Grate und winzige Mikrokerbungen an den Kanten der Bleche. Diese Mikrokerbungen wirken als Spannungskonzentrationsstellen. Beim Biegen oder Thermoformen entstehen Risse und Weißfärbungen an den Kerbstellen, die sich über die Materialoberfläche ausbreiten. Vor dem Biegen oder Thermoformen müssen alle Kanten glatt geschliffen und Grate sowie Mikrosplitter vollständig entfernt werden. Führen Sie niemals Platten mit scharfen Graten in Formmaschinen ein..
6. Praktische Tipps zum Warmbiegen: Vermeidung von Weißfärbung und lokaler Dickenverringerung in Biegezonen
Das Warmbiegen wird häufig für Sicherheitsscheiben und Trennwände aus Polycarbonat eingesetzt. Die Weißfärbung beim Warmbiegen ist meist auf ungleichmäßige Erwärmung, falsche Temperatureinstellung und einen zu kleinen Biegeradius zurückzuführen.
6.1 Eine ausgewogene beidseitige Beheizung anwenden; lokale Überhitzung vermeiden
Viele Warmbiegemaschinen mit Heizdraht erwärmen Bleche lediglich von einer Seite. Dabei erreicht eine Oberfläche hohe Temperaturen, während die Rückseite unterhitzt bleibt. Diese ungleichmäßigen thermischen Bedingungen führen zu einer unausgewogenen Spannungsverteilung und einem weißlichen Schleier genau entlang der Biegelinien.
👉 Praktischer Tipp: Verwenden Sie nach Möglichkeit eine beidseitige Beheizung. Wenn Ihnen nur ein einseitiger Heizdraht zur Verfügung steht, wenden Sie die Blätter nach der Hälfte des Heizzyklus, um eine gleichmäßige Wärmeverteilung auf beiden Seiten zu gewährleisten. Vermeiden Sie es, nur eine Seite kontinuierlich zu beheizen.
6.2 Das Temperaturfenster während der Verarbeitung streng kontrollieren
Optimaler Temperaturbereich für das Warmbiegen von Polycarbonatplatten: 175–195 °C.
– Zu niedrige Temperatur: Unzureichende Erweichung. Durch das erzwungene Biegen entstehen enorme innere Spannungen, was zu einer Weißfärbung entlang der Biegelinien führt.
– Zu hohe Temperatur: Es kommt zu thermischem Abbau, die Platten vergilben, bilden Blasen und weisen trübe, weißliche Fehler auf. Polycarbonat sollte nicht über längere Zeit bei Temperaturen über 245 °C gelagert werden.
⚠️ Polycarbonat hat einen engen thermischen Verarbeitungsbereich. Schon eine geringfügige Temperaturabweichung von mehr als 10 °C führt zu einer völlig anderen Oberflächenqualität. Führen Sie einen Vorbiegversuch mit identischen Eingangsblechen vor der Serienfertigung. Optimale Erwärmungsdauer und Temperatureinstellungen ermitteln, anstatt direkt mit der Fertigung der gesamten Charge zu beginnen..
6.3 Wählen Sie keinen zu kleinen Biegeradius
Viele Kunden erwarten in den Zeichnungen spitze Biegewinkel, doch bei Polycarbonat lassen sich keine spitzen Ecken bilden.
✅ Allgemeine Regel: Der innere Biegeradius beim Warmbiegen muss mindestens das Dreifache der Blechdicke betragen.. Beispiel: Bei einer 5 mm dicken PC-Platte ist ein Innenbiegeradius R ≥ 15 mm erforderlich. Ein kleinerer Biegeradius verstärkt die lokale Dehnung, wodurch die Wahrscheinlichkeit stark ansteigt.
Falls in der Kundenzeichnung ein zu kleiner Verrundungsradius angegeben ist, sollten Sie die Änderung der Zeichnung frühzeitig ansprechen; andernfalls treten nach dem Warmbiegen unweigerlich Weißfärbungsfehler auf.
6.4 Form- und Kühlvorgang
Halten Sie die Spannvorrichtung verriegelt, bis die Polycarbonatplatten nach dem Warmbiegen vollständig abgekühlt sind. Das Lösen der Klemmen, solange das Material noch heiß ist, führt zu einer Rückfederung und baut Restspannungen auf, die später zu einer verzögerten Weißfärbung führen können. Die Einsätze der Spannvorrichtung müssen über geeignete Verrundungen verfügen; scharfkantige Pressstangen hinterlassen Eindrücke und Quetschspuren, die zu einer Weißfärbung führen.
6.5 Wiederholte Wiederholungen verbieten–Erwärmung in identischer Biegeposition
Wiederholtes Erhitzen derselben Biegezone beeinträchtigt die Leistungsfähigkeit des Polymers und führt zu Weiß- und Gelbfärbung. Sollte der Heißbiegetest fehlschlagen, sollte die Rohplatte ausgetauscht werden, anstatt das defekte Bauteil zur Reparatur erneut zu erhitzen.
Yucheng Board Industry verfügt über mehrere professionelle Heißpressen–Biegemaschinen mit doppelter Unterstützung–gleichmäßige Beheizung von beiden Seiten. Testlauf–Zunächst werden Biegeproben hergestellt, um den Nullpunkt zu überprüfen–Aufhellungswirkung vor der Massenproduktion–Serienfertigung. Für den Export–Bei der Bestellung von Schutzvorrichtungen kontrollieren wir den Biegeradius streng und klären im Vorfeld die Machbarkeit der Zeichnung, um Ausschuss zu minimieren–Compliance-Risiko.
7. Bewährte Verfahren beim Kaltbiegen: Vermeiden Sie Spannungsweißfärbung und Über–Dehnen
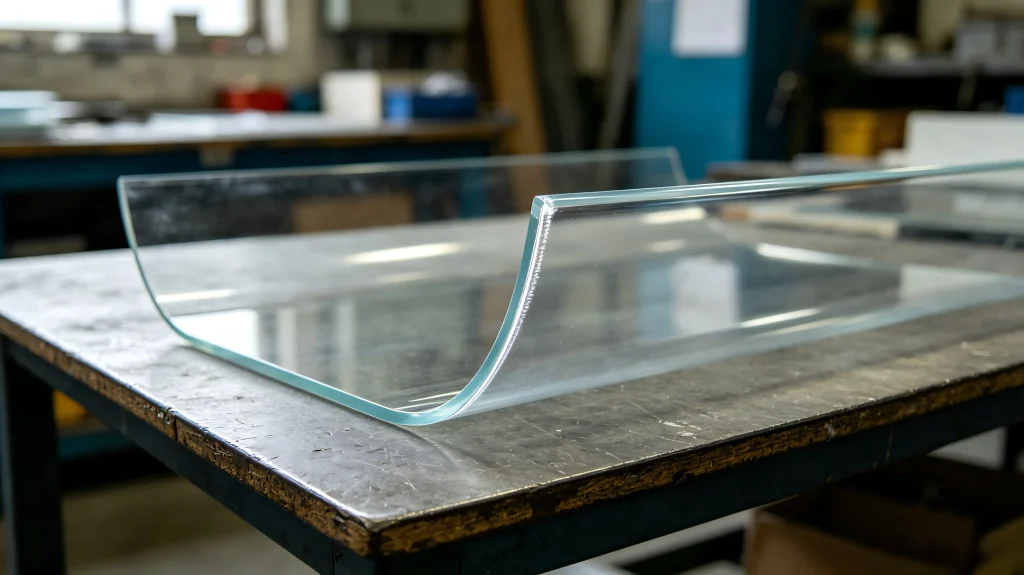
Kaltbiegen bedeutet das Biegen von Polycarbonatplatten bei Raumtemperatur ohne Erwärmung. Es bietet einen hohen Wirkungsgrad ohne Heizvorrichtungen, und dennoch Die Weißfärbung entlang der Biegelinie wird für die Hersteller zum häufigsten Problem..
⚠️ Wichtige Hintergrundinformationen: Beim Kaltbiegen von Polycarbonat lassen sich keine sehr engen Biegeradien erzielen. In der Branche anerkannte Sicherheitsrichtlinie: Der Mindestbiegeradius beim Kaltbiegen sollte das 100- bis 175-fache der Plattendicke betragen. Beispiel: Bei einer 2-mm-Platte liegt der minimale sichere Biegeradius zwischen 200 und 350 mm. Ein Biegen unterhalb dieses Schwellenwerts führt mit ziemlicher Sicherheit zu Spannungsweißfärbung. Viele Kunden erwarten kompakte Kaltbiegegeometrien, die jedoch die physikalischen Grenzen des Materials überschreiten und zu unvermeidbarer Weißfärbung führen.
7.1 Werkzeug- und Formenoptimierung
Der obere Stempel der Abkantmaschine muss eine großzügige Verrundung aufweisen. Verwenden Sie niemals einen Stanzer mit scharfer Kante. Eine scharfe Kante konzentriert die Druckkraft auf eine schmale Linie und hinterlässt einen deutlichen weißlichen Abdruck entlang der Biegelinie. Vergrößern Sie den Radius der Stanzrundung, um den Druck auf eine größere Kontaktfläche zu verteilen. Wählen Sie eine geeignete Öffnungsbreite für die untere Biegeform; vermeiden Sie eine zu enge Formöffnung.
7.2 Langsame und gleichmäßige Biegebewegung
Wenden Sie beim Kaltbiegen niemals schnelle Pressbewegungen an. Plötzliche Stöße führen dazu, dass sich die Polymerketten ohne ausreichende Entspannungszeit heftig verformen, was sofort zu einer Spannungsweißfärbung führt. Betreiben Sie die Presse mit einer langsamen, gleichmäßigen Absenkgeschwindigkeit, um eine allmähliche Verformung der Molekülketten zu ermöglichen und das Phänomen der Spannungsweißfärbung zu unterdrücken.
7.3 Vor–Bearbeitung von Blechkanten
Wie im Abschnitt zur Vorbearbeitung erwähnt, müssen bei Rohlingen für das Kaltbiegen alle beim Schneiden entstandenen Grate und Mikrokerbungen vollständig wegpoliert werden. Mikrodéfekte an den Kanten dienen als Spannungsausgangspunkte für Weißfärbung und Rissausbreitung.
7.4 Szenarien, in denen Kälte–Ein Verbiegen sollte vermieden werden
1) Flammhemmende PC-Platten nach UL94-V0: Aufgrund der geringeren Materialzähigkeit ist bei der Kaltverformung mit einer hohen Wahrscheinlichkeit von Weißfärbung zu rechnen. Die Warmverformung wird dringend empfohlen.
2) Dicke Bleche über 6 mm: Beim Kaltbiegen lassen sich Weißfärbungsfehler kaum vermeiden.
3) Hochtransparente Komponenten in Optikqualität, bei denen keine Weißfärbung zulässig ist: Verwenden Sie das Warmbiegeverfahren und verzichten Sie auf das Kaltbiegen.
Bei Projekten, die durch die mechanische Konstruktion eingeschränkt sind und bei denen das Kaltbiegen unvermeidbar ist, Yucheng Board Industry wird den Kunden die physikalischen Materialgrenzen offen und ehrlich mitteilen. Sollte der Biegeradius der Zeichnung zu klein sein, empfehlen wir, die Geometrie anzupassen oder auf Warmbiegen umzusteigen, anstatt technisch nicht realisierbare Aufträge anzunehmen und damit spätere Streitigkeiten zu verursachen.
8. Vakuumformen / dick–Thermoformen von Platten: Überlösen–Dehnen, Ausdünnen und Bleichen an gewölbten Gehäusen
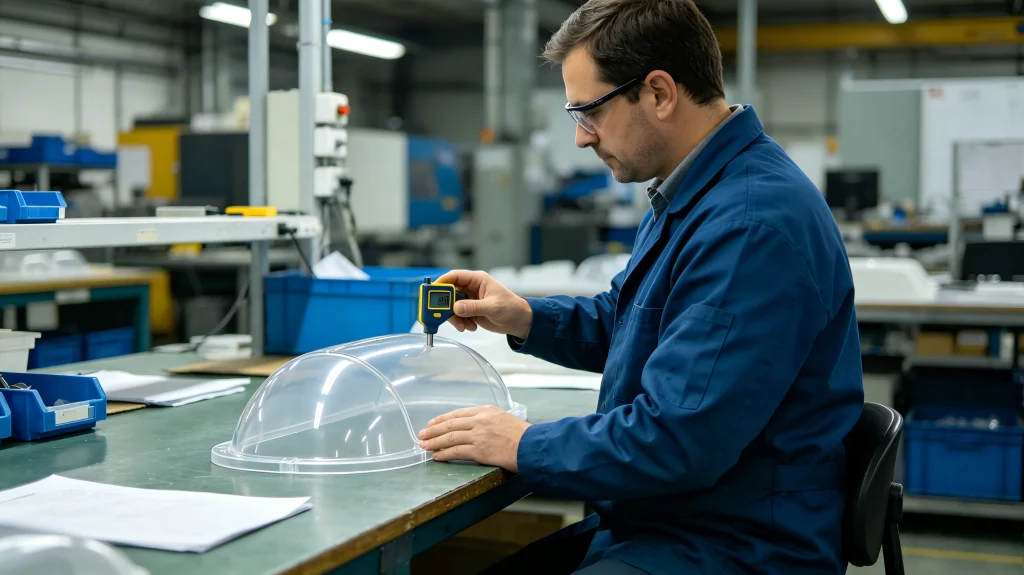
Beim Vakuumformen von dicken Platten entstehen gebogene PC-Gehäuse, Maschinenschutzvorrichtungen und Schutzhüllen für neue Energieträger. Zu den Hauptrisiken zählen Überdehnung, Ausdünnung, und weißliche Flecken an den abgerundeten Ecken. In vielen Zeichnungen wird lediglich die ursprüngliche Dicke des Ausgangsmaterials angegeben, ohne die Mindestwandstärke nach der Umformung festzulegen. Die Hersteller stellen fest, dass die Ecken nach der Fertigung zu dünn sind.
8.1 „Roh“ auswählen–Blechdicke unter Berücksichtigung der Dehnungszugabe
Die Wandstärke nimmt nach dem Thermoformen an den Wölbungen und in den Ecken zwangsläufig ab. Berechnen Sie den durch die Materialdehnung verursachten Dickenverlust bereits in der Konstruktions- und Materialauswahlphase. Beispiel: Wenn das fertige Gehäuse eine Mindestwandstärke von 3,5 mm erfordert, wählen Sie nicht einfach eine Rohplatte mit 3,5 mm Dicke, sondern verwenden Sie eine 5 mm dicke Ausgangsplatte, um die durch die Dehnung verursachte Wanddickenverringerung auszugleichen. Gehäuse, die einer Tiefziehverformung unterzogen werden, erfordern dickere Ausgangsplatten.
8.2 Optimierung der Formkonstruktion zur Verteilung der Dehnung und zur Vermeidung lokaler starker Ziehkräfte
1) Verwenden Sie an allen Formecken große Rundungsradien und vermeiden Sie scharfe Kanten. Scharfe Formecken konzentrieren die Dehnungskräfte beim Vakuumformen, was zu starker Ausdünnung und Weißfärbungsfehlern führt.
2) Gegebenenfalls eine Vorstreckkonstruktion verwenden, um die Materialverformung über die gesamte Blechoberfläche zu verteilen, anstatt die Ziehkraft auf einen kleinen lokalen Bereich zu konzentrieren.
3) Optimierung des Spannrahmendrucks: Ein zu hoher Spanndruck fixiert das Blech zu fest und verhindert den Materialfluss während der Umformung, was zu lokaler Überdehnung, Ausdünnung und Weißfärbung führt. Ein zu geringer Spanndruck führt zu einer Verschiebung des Blechs. Passen Sie den Spanndruck während der Testläufe schrittweise an und ermitteln Sie eine ausgewogene Einstellung.
8.3 Gleichmäßige Erwärmung über die gesamte Plattenoberfläche
Zahlreiche Fehler beim Vakuumformen sind auf eine ungleichmäßige Erwärmung zurückzuführen: Einige Bereiche werden überhitzt, während andere kalt bleiben. Überhitzte, weiche Stellen werden übermäßig gedehnt und werden dünn und weißlich.
✅ Achten Sie auf eine gleichmäßige Temperaturverteilung über die gesamte Platte und erwärmen Sie sowohl die Vorder- als auch die Rückseite. Vermeiden Sie einseitige Überhitzung. Vermeiden Sie zu lange Erwärmungszyklen, da diese zu einer thermischen Zersetzung des Polymers führen können. Die Vortrocknung muss vor dem Vakuumformen vollständig abgeschlossen sein; bei ungetrockneten Platten treten großflächige silbrige Schleierbildung auf.
8.4 Die volle Saugleistung darf NICHT sofort aktiviert werden
Viele Betreiber stellen die Vakuumpumpe auf maximale Leistung ein, um eine perfekte Formwiedergabe zu erzielen. Die sofort eintretende starke Vakuumkraft zieht die Folie heftig an und führt zu starker lokaler Dehnung, Ausdünnung und Weißfärbung. Praktischer Ansatz: Bauen Sie den Unterdruck schrittweise auf, um eine schonende Formgebung zu gewährleisten und plötzliche Zugspannungen zu vermeiden.
8.5 Obligatorischer Formversuch mit echten Rohplatten
Vor der Serienfertigung neuer Gehäuseformen sollten Sie Probemuster aus identischen Polycarbonatplatten herstellen. Messen Sie die tatsächliche Wandstärke an mehreren Schlüsselstellen, insbesondere in stark gedehnten Kronen- und Eckbereichen. Falls die gemessene Mindestwandstärke unter die in der Zeichnung angegebenen Spezifikationen fällt, optimieren Sie die Formgeometrie, die Dicke der eingehenden Platten oder die Heizparameter. Vergewissern Sie sich vor der Serienfertigung, dass die Muster den Anforderungen entsprechen.
Yucheng Board Industry verfügt über Großformat-Vakuumformanlagen für dicke Platten zur Herstellung maßgeschneiderter, gewölbter PC-Gehäuse sowie für OEM-Projekte im Bereich Schutzvorrichtungen.. Nach Erhalt der Gehäusezeichnungen bewerten unsere Ingenieure den Grad der Dehnung und unterbreiten Empfehlungen zur Dicke der Rohbleche. Die Wandstärke wird an mehreren Stellen von Testmustern gemessen, um die durch Dehnung bedingte Ausdünnung innerhalb des zulässigen Bereichs zu halten und gleichzeitig Rissbildung und Ausbleichen zu vermeiden. Wir bieten einen Komplettservice, der sowohl die Musterfertigung als auch die Serienproduktion umfasst.
9. So vermeiden Sie das Aufhellen der Schnittkanten beim CNC-Fräsen, Nuten und Bohren
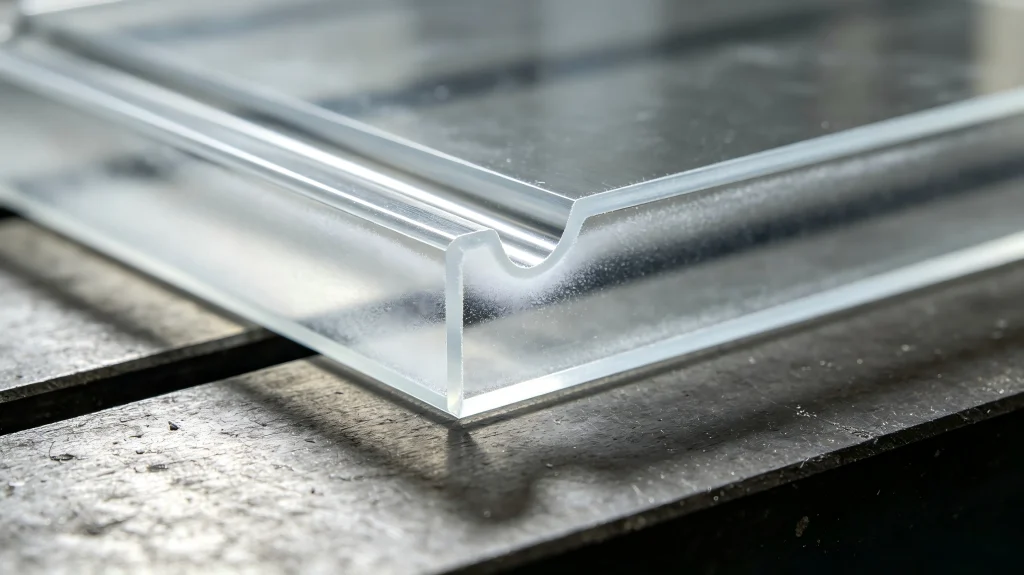
Auch bei der CNC-Bearbeitung treten häufig Weißfärbungen auf. Diese entstehen hauptsächlich durch stumpfe Schneidwerkzeuge oder falsch gewählte Einstellungen von Spindeldrehzahl und Vorschubgeschwindigkeit. Die Werkzeuge quetschen und zerreißen das Polycarbonatmaterial und verursachen innere Risse, was zu trüben Schnittflächen führt, die besonders bei transparenten Teilen sichtbar sind.
9.1 Werkzeugauswahl: Schneidkanten scharf halten; abgenutzte Werkzeuge regelmäßig austauschen
Bearbeiten Sie Polycarbonatplatten nicht mit stumpfen Schneidwerkzeugen. Stumpfe Werkzeuge reißen das Material auf und quetschen es, anstatt es sauber abzuscheren, was unmittelbar zu einer Weißfärbung an der Schnittkante führt. Wählen Sie spezielle Spiralfräser, die speziell für die Kunststoffbearbeitung entwickelt wurden. Ersetzen Sie die Schneidwerkzeuge sofort, sobald sich ein Verschleiß an den Schneiden zeigt.
9.2 Spindeldrehzahl und Vorschub aufeinander abstimmen–Tarifparameter
Wählen Sie eine relativ hohe Spindeldrehzahl und einen mäßig niedrigen Vorschub pro Zahn. Die Zerspanung dünner Späne bei hoher Drehzahl sorgt für einen sauberen Schnitt und minimiert den Quetscheffekt. Eine niedrige Spindeldrehzahl in Kombination mit einem aggressiven Vorschub verstärkt das Risiko von Materialquetschungen und Weißfärbung. Planen Sie eine geringe Schlichtzugabe ein und führen Sie einen leichten Schlichtdurchgang durch, um durch die Zerspanung verursachte weißliche Flecken zu beseitigen.
9.3 Spanabfuhr und Kühlstrategie
Sorgen Sie für einen effektiven Spanabtransport. Durch den Kontakt der Späne mit der Werkstückoberfläche entsteht eine durch Reibung bedingte Verfärbung. Verwenden Sie einen Druckluftstrahl, um die Späne wegzublasen und die Schnittwärme abzuleiten. Schneidflüssigkeiten auf Ölbasis sind verboten; Polycarbonat ist bei Kontakt mit bestimmten Ölen der Gefahr von Spannungsrissen ausgesetzt.. Eine Kühlung mit Druckluft wird bevorzugt; in besonderen Fällen ist die Verwendung einer winzigen Menge wasserlöslichen Kühlmittels zulässig.
9.4 Spannvorrichtung: Vermeiden Sie eine zu starke–hohe Spannkraft
Ein zu hoher Spanndruck drückt die Polycarbonatplatten zusammen und führt zu einer eingebauten Druckspannung, was eine Weißfärbung nach der Bearbeitung zur Folge hat. Legen Sie ein weiches Gummipolster zwischen die Spannvorrichtung und die Plattenoberfläche, um die Spannkraft zu verteilen und eine starre Punktbelastung zu vermeiden.
9.5 Tipps für Bohrarbeiten
Beim Bohren in Polycarbonat treten häufig eine Weißfärbung am Lochrand und Mikrorisse auf. Verwenden Sie eine hohe Spindeldrehzahl bei geringer Vorschubgeschwindigkeit. Wenden Sie eine Stufenbohrstrategie an: Bohren Sie zunächst ein Vorloch und vergrößern Sie dann schrittweise den Lochdurchmesser. Vermeiden Sie ein aggressives, plötzliches Eindringen des Bohrers, da dies zu einer durch Quetschung verursachten Weißfärbung und zu Mikrorissen am Lochrand führt.
10. Form- und Vorrichtungsauslegung: Minimierung der Zugkräfte auf Polycarbonatplatten
Viele Probleme mit der Weißfärbung und der Ausdünnung sind eher auf eine fehlerhafte Werkzeugkonstruktion als auf falsche Prozessparameter zurückzuführen.
- Alle Pressstangen und Formkanten, die mit Polycarbonat in Kontakt kommen, sollten mit großzügigen Verrundungsradien versehen werden. Scharfe Ecken führen unter dem Anpressdruck zu weißlichen Abdrücken durch Druckspannungen.
- Die Konstruktion der Spannvorrichtung sollte einen großflächigen, gleichmäßigen Kontakt gewährleisten, der die Spannkraft verteilt; eine konzentrierte Punktbelastung ist zu vermeiden.
- Die Entlüftungsöffnungen in Vakuumformwerkzeugen sollten nicht zu groß dimensioniert sein. Übermäßig große Entlüftungsöffnungen führen zu lokalen Einbeulungen sowie zu einer punktuellen Überdehnung. Die Abmessungen der Entlüftungsöffnungen sollten angemessen und gleichmäßig verteilt sein.
- Halten Sie die Formoberfläche trocken und sauber und vermeiden Sie Verunreinigungen durch Wasser oder Öl. Öl und Feuchtigkeit verdampfen bei hohen Temperaturen und verursachen silbrig-weißliche Flecken in den geformten Blechen.
11. Unerkannte Auswirkungen von Temperatur und Luftfeuchtigkeit in der Werkstatt
Die Umgebungsbedingungen im Labor beeinflussen die Endausbeute, werden jedoch häufig außer Acht gelassen.
- Hohe Luftfeuchtigkeit: Die Platten nehmen während der Wartezeit zwischen Vortrocknung und Formgebung wieder Feuchtigkeit auf, was nach dem Thermoformen zu silberfarbenen Rissen führt. Decken Sie die Platten nach dem Trocknen ab, um den Kontakt mit der Luft bei feuchtem Wetter so gering wie möglich zu halten.
- Niedrige Werkstatttemperatur im Winter: Die molekulare Mobilität von Polycarbonat nimmt bei kalten Umgebungsbedingungen ab. Bei identischen Biegeparametern besteht in kalten Winterwerkstätten ein erhöhtes Risiko der Weißfärbung. In Jahreszeiten mit niedrigen Temperaturen kann eine geeignete Vorwärmung der Platten vorgenommen werden.
- Verschmutzung durch Staub und Öl: Wischen Sie die Blechoberfläche vor dem Umformen sauber ab. Verunreinigungen auf der Oberfläche können bei hohen Temperaturen zu lokalen Umformfehlern führen.
12. Kann aufgehellt oder über–Können ausgedünnte Teile repariert werden? Wann sollten Teile verschrottet werden?
In der Praxis kommt es in Werkstätten unweigerlich zu defekten Bauteilen. Fabriken neigen dazu, defekte Teile zu reparieren, um Kosten zu sparen. Unterscheiden Sie den Schweregrad des Defekts und reparieren Sie Teile nicht blindlings, um keine versteckten Qualitätsrisiken zu schaffen.
12.1 Stress–Bewertung der Zahnaufhellung
1) Geringfügige Aufhellung der Oberfläche, lediglich mit oberflächlichen Rissen ohne sichtbare Mikrorisse: Durch Nassschleifen und anschließendes Polieren lässt sich das transparente Aussehen möglicherweise wiederherstellen. Wichtiger Hinweis: Auch nach dem Oberflächenpolieren sind im Material noch Mikrorisse vorhanden; es bleiben innere Restspannungen zurück. Schlagfestigkeit und die Lösungsmittelbeständigkeit nimmt ab. Reparierte Teile sind nur für nicht kritische interne Komponenten zulässig. Verwenden Sie niemals polierte, reparierte Teile für sicherheitsrelevante Schutzvorrichtungen, medizinische Produkte oder Produkte für den Export.
2) Aufhellung, begleitet von sichtbaren Mikrorissen: Komponente direkt verschrotten; Keine Reparatur möglich. Die Risse werden sich während der Nutzungsdauer ausbreiten..
12.2 Dehnen–Bewertung der Ausdünnung
– Leichte Verringerung der Wandstärke, jedoch erfüllt jeder gemessene Wandstärkepunkt weiterhin die in der Zeichnung festgelegte Mindestwandstärke; keine Weißfärbung oder Mikrorisse: Die Bauteile können beibehalten werden.
– Die Wandstärke an dieser Stelle unterschreitet das in der Zeichnung festgelegte zulässige Mindestmaß: Sofort aussortieren, auch wenn die Oberfläche einwandfrei aussieht. Zu dünne Bereiche verlieren an Festigkeit und bergen die Gefahr eines mechanischen Versagens. Niemals ausliefern–von–dünn–Wandteile an Kunden, um Folgendes zu vermeiden:–Vertriebshaftung.
Interner Qualitätsstandard der Yucheng-Plattenindustrie: Teile mit struktureller Verfärbung oder einer nicht spezifikationskonformen Dehnung bzw. Ausdünnung werden als fehlerhaft eingestuft und aussortiert. Reparierte Bauteile werden nicht in Serienlieferungen gemischt. Wenn von unseren Kunden eingereichte Testmuster Verfärbungen oder Ausdünnungsfehler aufweisen, analysiert unser Team die Ursachen und passt die Fertigungsparameter an, anstatt lediglich die Oberfläche zu polieren, um die Fehler zu verdecken.
13. Häufige Missverständnisse bei der Polycarbonat-Verarbeitung
❌ Missverständnis 1: Polycarbonat ist extrem widerstandsfähig, sodass man es beliebig biegen kann.
✅ Die Wahrheit: Eine hohe Zähigkeit bedeutet nicht, dass das Material unbegrenzt verformbar ist. Wird die Verformungsgrenze des Materials überschritten, kommt es zu einer Spannungsaufhellung. Flammgeschütztes PC reagiert hierauf noch empfindlicher.
❌ Missverständnis 2: Die Aufhellung ist rein kosmetischer Natur und hat keinen Einfluss auf die Festigkeit; liefern Sie die Teile trotzdem.
✅ Die Wahrheit: Das Bleichen führt zu inneren Mikrorissen und birgt das Risiko versteckter Restspannungen. Bei Kontakt mit Lösungsmitteln, durch Vibrationen oder in Umgebungen mit niedrigen Temperaturen können Risse entstehen, was zur Ablehnung von Exportaufträgen führen kann.
❌ Missverständnis 3: Eine höhere Verarbeitungstemperatur erleichtert stets die Formgebung.
✅ Die Wahrheit: Polycarbonat weist einen engen thermischen Verarbeitungsbereich auf. Zu hohe Temperaturen führen zu thermischer Zersetzung, Blasenbildung, Vergilbung und Ausbleichen.
❌ Missverständnis 4: Den Vortrocknungsschritt überspringen, um Produktionszeit zu sparen.
✅ Die Wahrheit: Die Herstellung feuchter Bahnen bei feuchtem Wetter führt zu silbrigem Netzriss und Ausbleichen in ganzen Chargen. Die Ausschussverluste übersteigen die Kosten für den Trocknungszyklus.
❌ Missverständnis 5: Kaltbiegen mit sehr kleinem Biegeradius ohne Änderung der Zeichnungen erzwingen.
✅ Die Wahrheit: Materialtechnische Einschränkungen. Beim erzwungenen Kaltbiegen kommt es zwangsläufig zu einer Weißfärbung. Vergrößern Sie entweder den Biegeradius oder wechseln Sie zur Warmbiegetechnik.
❌ Missverständnis 6: Maximieren Sie die Saugkraft für eine perfekte Formnachbildung beim Thermoformen.
✅ Die Wahrheit: Ein sofortiges vollständiges Vakuum führt zu einer starken Dehnung des Materials, zu lokaler Ausdünnung und zu einer Weißfärbung. Ein allmählicher Vakuumaufbau liefert bessere Ergebnisse.
❌ Missverständnis 7: Setzen Sie die Produktion mit stumpfen CNC-Fräsern fort, solange sich das Material noch zerteilen lässt.
✅ Die Wahrheit: Stumpfe Werkzeuge quetschen und zerreißen Polycarbonat und verursachen eine Weißfärbung an den Schnittkanten. Nach der Montage können sich Risse ausgehend von diesen weiß gefärbten Bereichen ausbreiten.
14. Yucheng-Plattenindustrie 1–Stopp OEM-Fertigungsservice für PC-Platten damit Sie Probleme mit dem Ausbleichen und Ausdünnen vermeiden können
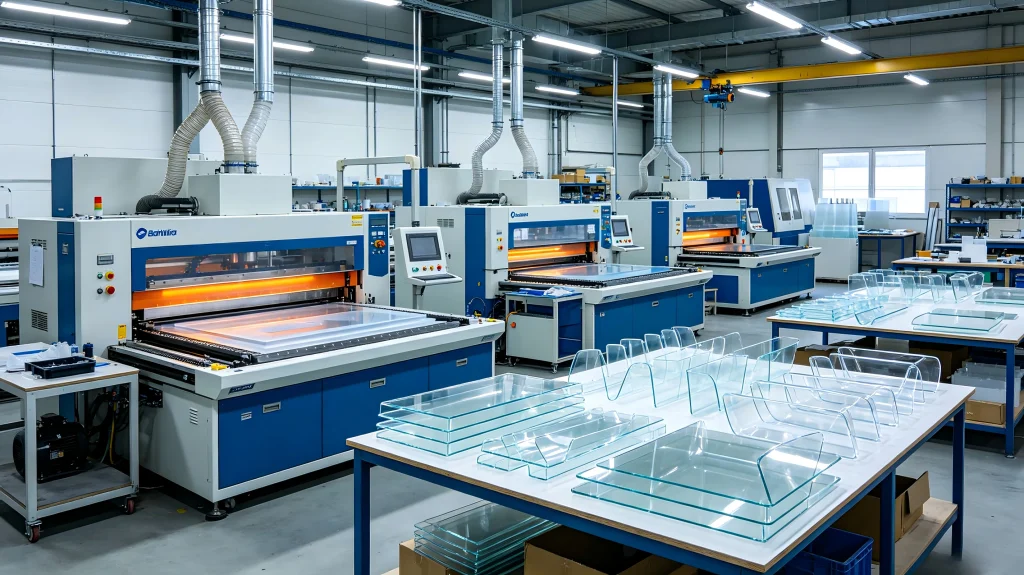
Einkaufsleiter und Maschinenbauingenieure stehen häufig vor Problemen: Den hauseigenen Werkstätten fehlt das fundierte Know-how zur Polycarbonat-Verarbeitung. Bei Testproduktionen treten immer wieder Mängel wie Ausbleichen und Dehnungsdünnung auf, was zu hohen Ausschussquoten und unbeständigen Lieferzeiten führt. Die Auslagerung an kleine Fertigungsbetriebe führt zu Qualitätsschwankungen zwischen Prototypen und Serienprodukten.
Die Suzhou Yucheng Board Industry Co., Ltd. wurde 2013 gegründet und verfügt über mehr als 13 Jahre praktische Erfahrung in der kompletten Herstellung von Polycarbonatplatten. Wir verfügen über eine vollständige Ausstattung an hauseigenen Werkstattausrüstungen: Warmbiegemaschinen, Kaltbiegepressen, 5-Achsen-CNC-Bearbeitungszentren, Vakuumformmaschinen für dickes Blech, Fräs- und Gravurmaschinen sowie Präzisionsbohr- und Polieranlagen. Wir bieten Eine Komplettlösung, die die Lieferung von Rohblechen, die kundenspezifische Fertigung, die Verpackung der Fertigprodukte und den Exportversand umfasst.
Um das branchenweite Problem des Ausbleichens und der Dehnung und Ausdünnung von PC-Platten anzugehen, führt Yucheng Board Industry einen standardisierten Arbeitsablauf mit internen Kontrollen ein:
- Bewertung der Zeichnungen in der Vorprojektphase: Unser Ingenieurteam bewertet anhand der Kundenzeichnungen den Biegeradius und das Dehnungsverhältnis und ermittelt potenzielle Risiken hinsichtlich Weißfärbung und Materialverdünnung. Wenn sich die Parameter der Zeichnung den physikalischen Grenzen des Materials nähern, unterbreiten wir aktiv Vorschläge zur Geometrieoptimierung, anstatt technisch nicht realisierbare Aufträge blindlings anzunehmen.
- Roh–Materialwirtschaft: Großes Lagerbestand an Polycarbonatplatten in Virgin-Qualität: allgemeine transparente PC-Platten, flammhemmende PC-Platten nach UL94-V0, beidseitig coextrudierte UV-beständige Platten und hartbeschichtete PC-Platten. Wir wählen die für die jeweiligen Anwendungsbereiche geeigneten Materialien aus und schützen die Platten während der Lagerung vor Feuchtigkeit.
- Standardisierter Vorverarbeitungs-Workflow: Bei Aufträgen mit hohen Anforderungen führen wir eine Vortrocknung der Bleche, ein Spannungsarmglühen und eine vollständige Kantenentgrätung durch, um die Ursachen für silbrige Rissbildung und Weißfärbung zu beseitigen.
- Probenvalidierung vor der Serienfertigung: Bei neuen Projekten werden zunächst Prototypen gefertigt. Es wird eine Sichtprüfung auf weißlichen Schleier durchgeführt. Die Wandstärke der vakuumgeformten Gehäuse wird an mehreren Stellen gemessen, um sicherzustellen, dass keine übermäßige Dehnung und Ausdünnung auftritt. Die Serienfertigung beginnt erst nach Freigabe der Muster durch den Kunden.
- Parameterdokumentation: Die Einstellungen für Temperatur, Erhitzungszeit, Anpressdruck und CNC-Vorschubgeschwindigkeit der validierten Proben werden vollständig protokolliert und während der Serienfertigung strikt reproduziert, um die Konsistenz zwischen Proben und Serienware zu gewährleisten.
- Fertigwarenprüfung vor dem Versand: Das Qualitätskontrollteam konzentriert sich bei der Prüfung auf Biegebereiche und stark gedehnte gekrümmte Oberflächen und achtet dabei auf silberfarbene Rissbildung. Bei thermogeformten Gehäusen wird die Wandstärke gemessen. Fehlerhafte Bauteile werden direkt aussortiert, ohne repariert oder in die Lieferung gemischt zu werden.
- Branchenübergreifende Projektkompetenz: Wir beliefern den Markt für Innenausstattungsteile im Schienenverkehr, Schutzgehäuse für medizinische Geräte, Gehäuse für Anlagen im Bereich neuer Energien sowie Exportprojekte ins Ausland. Wir sind mit den Zertifizierungsanforderungen nach CE, RoHS und REACH vertraut und können die entsprechenden Unterlagen für die Zollabfertigung und die Projektabnahme bereitstellen. Wir nehmen Kleinserien-Musteraufträge, die Serienfertigung in mittleren bis großen Stückzahlen sowie langfristige Kooperationsprojekte gleichermaßen entgegen, unabhängig von der Auftragsmenge.
Wenn Sie Probleme mit dem Ausbleichen von Polycarbonatplatten und Dehnungs- bzw. Ausdünnungsfehlern haben, Senden Sie uns Ihre Zeichnungen und Anwendungsanforderungen. Yucheng Board Industry prüft Ihr Projekt und bietet Ihnen einen zuverlässigen OEM-Fertigungsservice nach Maß.
15. Industrie–Konkrete Qualitätsvorschläge: Schienenverkehr, Medizinprodukte, neue–Energie-Schutzhüllen
- Medizinische–Gerätegehäuse für PCs und Sichtfenster: Höchste Qualitätsanforderungen. Die Verwendung von Blechen aus Neumaterial ist zwingend vorgeschrieben. Warmbiegen ist zu bevorzugen, Kaltbiegen ist auf ein Minimum zu beschränken. Vortrocknung sowie eine Glühbehandlung sind durchzuführen. Die Abnahmekriterien sehen eine spannungsfreie Weißfärbung vor. Nach der Umformung ist eine strenge Kontrolle der Wandstärke erforderlich. Reparierte Teile dürfen nicht in die Endmontage gelangen.
- Innenausstattungskomponenten für den Schienenverkehr: Verwenden Sie überwiegend flammhemmendes PC gemäß UL94-V0. FR-PC neigt stärker zur Weißfärbung. Vergrößern Sie den Biegeradius bereits in der Konstruktionsphase. Vermeiden Sie nach Möglichkeit das Kaltbiegen und setzen Sie stattdessen auf Thermoformen. Achten Sie streng auf die Dehnung und Ausdünnung, um die Stabilität der Bauteile unter langfristigen Vibrationsbedingungen zu gewährleisten.
- Schutzgehäuse für Anlagen im Bereich der neuen Energien: Meist großformatige, vakuumgeformte, gewölbte Schalen. Achten Sie besonders auf die Berechnung der Wanddickenzugabe bei den Rohplatten, um die Dehnungsausdünnung auszugleichen. Wählen Sie für im Außenbereich eingesetzte Geräte beidseitig coextrudierte, UV-beständige Platten. Verhindern Sie silbrige Rissbildung, die die Rissausbreitung bei Witterungseinflüssen im Freien beschleunigt.
- Allgemeine industrielle Schutzvorrichtungen und Sichtfenster: Finden Sie ein Gleichgewicht zwischen Leistung und Kosten gemäß den Zeichnungsvorgaben. Ermitteln Sie Risikopunkte bereits vor Produktionsbeginn.
16. Häufig gestellte Fragen
Frage 1: Ist eine Verfärbung bei verarbeiteten PC-Teilen immer ein Zeichen für minderwertige Rohplatten?
A: Nicht unbedingt. Zahlreiche Fälle aus der Praxis belegen, dass auch hochwertige Folien aus Neumaterial bei falschen Fertigungsparametern Weißflecken entwickeln. Folien mit Recyclinganteil können bei einem ordnungsgemäß kontrollierten Prozess eine akzeptable Oberflächenqualität erzielen. Weißflecken sind meist prozessbedingt. Die Fehlerbehebung sollte die Vorbehandlung, die Temperatureinstellung, den Biegeradius und das Dehnungsverhältnis umfassen.
Frage 2: Lässt sich bei kaltgebogenen Polycarbonatplatten eine Null-Weißung erzielen?
A: Bei einem ausreichend großen Biegeradius lässt sich eine nahezu vollständige Vermeidung der Weißfärbung erreichen. Wenn aufgrund mechanischer baulicher Einschränkungen ein kleiner Biegeradius erforderlich ist, ist es aufgrund der Materialeigenschaften von Polycarbonat schwierig, die Weißfärbung vollständig zu vermeiden. In diesem Fall wird empfohlen, auf die Warmbiegung umzustellen.
Frage 3: Wie lässt sich überprüfen, ob bei vakuumgeformten Gehäusen eine Dehnung oder Ausdünnung außerhalb der Spezifikationen auftritt?
A: Verlassen Sie sich nicht allein auf den ursprünglichen Messwert der Blechdicke bei Wareneingang. Messen Sie mit einem Dickenmessgerät die tatsächliche verbleibende Wandstärke an stark gedehnten Wölbungs- und Eckbereichen des fertigen Gehäuses und vergleichen Sie diese mit der in den Zeichnungen angegebenen Mindestwandstärke.
Frage 4: Können leicht aufgehellte und durch Polieren reparierte Bauteile im Außenbereich verwendet werden?
A: Nicht empfehlenswert. Durch das Polieren wird lediglich das äußere Erscheinungsbild kaschiert, während die Mikrorisse im Materialinneren weiterhin bestehen bleiben. Die aufgehellten Bereiche zersetzen sich unter UV-Strahlung und Witterungseinflüssen im Freien rasch und bilden Risse. Setzen Sie reparierte Teile nicht im Freien ein.
Frage 5: Was ist bei der Herstellung von flammhemmenden PC-Platten im Vergleich zu herkömmlichen transparenten PC-Platten besonders zu beachten?
A: Flammgeschütztes PC weist eine geringere Zähigkeit und eine stärkere Neigung zur Weißfärbung auf. Verwenden Sie einen größeren Biegeradius, ein geringeres Dehnungsverhältnis und konservativere Verarbeitungsparameter. Bevorzugen Sie die Warmumformung und beschränken Sie den Einsatz von Kaltbiegen auf ein Minimum.