
Dünya çapındaki endüstriyel satın alma mühendisleri, makine ve ekipman üreticileri, yeni enerji kabini üreticileri, otomotiv aksesuar fabrikaları, dış mekan aydınlatma tedarikçileri, kamu güvenliği izolasyon projesi yüklenicileri ve ekran ekipmanı OEM üreticileri için, vakumla şekillendirme (termoformlama) büyük boyutlu, karmaşık kavisli şeffaf plastik muhafazalar ve koruyucu kapaklar üretmenin en uygun maliyetli yöntemlerinden biridir. Isıyla şekillendirilebilen tüm plastik hammaddeler arasında, katı polikarbonat (PC) levha Ağır hizmet tipi endüstriyel uygulama senaryolarında, eşsiz darbe direnci, geniş sıcaklık uyumluluğu, uzun süreli dış mekan UV ışınlarına karşı sararmaya karşı dayanıklılığı ve yüksek şeffaflığıyla öne çıkmakta olup, ABS, PVC ve sıradan akrilik levhaları çok geride bırakmaktadır.
Bununla birlikte, birçok yurtdışı müşteri, polikarbonat levha vakum şekillendirmeyi ilk kez denediğinde seri üretim hataları, yüksek kusur oranı ve boyutsal deformasyon sorunlarıyla karşılaşmaktadır. Bunun ana nedeni, polikarbonat malzemenin diğer termoplastiklere kıyasla benzersiz fiziksel özelliklere sahip olmasıdır: güçlü nem emilimi, dar ısıtma sıcaklığı aralığı, şekillendirme sonrası yüksek kalıntı gerilimi, özel kalıp tasarım gereksinimleri ve birçok küçük işleme fabrikasının doğrudan atladığı zorunlu ön kurutma adımları. Bu kapsamlı endüstriyel kılavuz, hammadde seçimi, ön kurutma işlemi, ısıtma kontrolü, kalıp üretimi, vakum basıncı ayarı, soğutma ve kesme, kusur giderme ve bitmiş ürün uygulama sınıflandırmasına kadar katı polikarbonat levhanın tüm standart vakumla şekillendirme iş akışını ayrıntılı bir şekilde açıklamaktadır.
Her bir proses parametresi ve çözüm, fabrikamızın 15 yılı aşkın ihracat üretim tecrübesi boyunca tamamladığı binlerce toplu polikarbonat şekillendirme siparişinden elde edilmiştir. Ayrıca, katı şekillendirilebilir polikarbonat ile şekillendirilemeyen içi boş çok cidarlı polikarbonat güneş levhaları arasındaki farkı net bir şekilde açıklıyor, polikarbonatın ısıyla şekillendirme performansını akrilik ve ABS ile karşılaştırmalı olarak inceliyoruz ve polikarbonat levha hammadde tedariki, kalıp özelleştirme, tam vakumla şekillendirme üretimi, ikincil CNC kesim, tavlama ile gerilim giderme ve küresel ihracat teslimatını kapsayan fabrikamızın tek elden OEM ve ODM hizmetini tanıtan bağımsız bir bölüm ekliyoruz.
1. Bölüm: Polikarbonat Levha Vakum Şekillendirme Nedir ve Polikarbonat Malzeme Neden Öne Çıkmaktadır?
1.1 Polikarbonat Vakum Şekillendirmenin Basit Tanımı
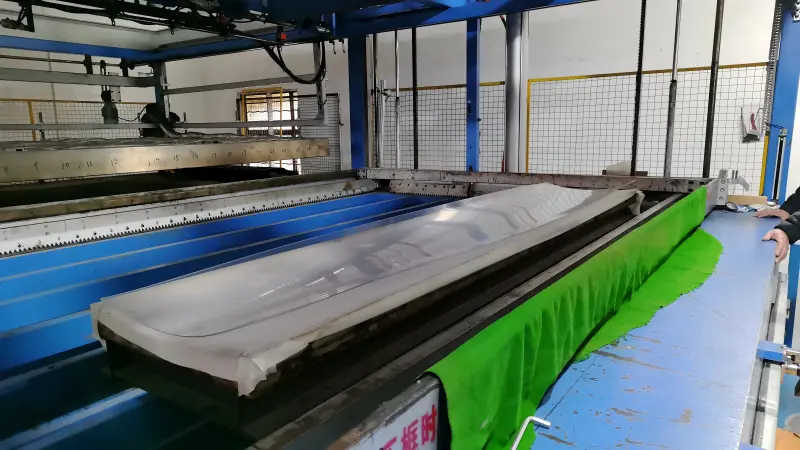
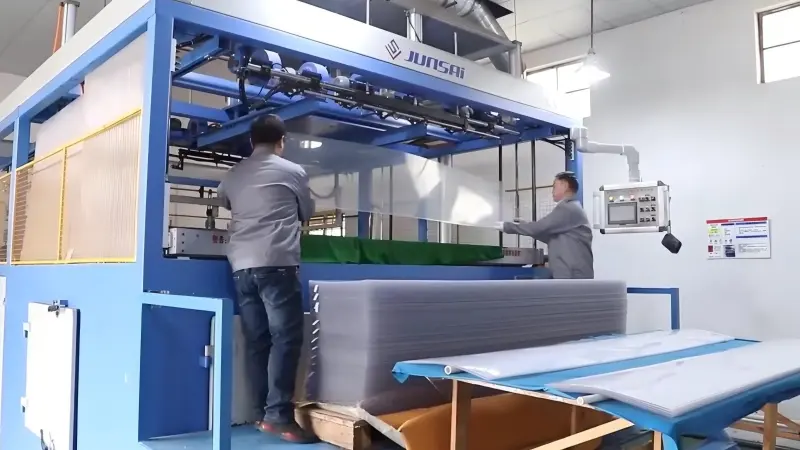
Polikarbonat levha vakumla şekillendirme, polikarbonat termoformlama olarak da adlandırılan bu yöntem, yüksek basınçlı enjeksiyon kalıbı yatırımı gerektirmeden düz ve katı polikarbonat levhaları 3 boyutlu kavisli içi boş parçalara dönüştüren, olgun bir termoplastik kalıplama üretim sürecidir. İşleyiş mantığı oldukça basittir: düz katı polikarbonat levhayı sabit bir makine çerçevesine sıkıca sıkıştırın, kızılötesi ısıtma tüpleri aracılığıyla levhayı yumuşak ve esnek şekillendirme sıcaklığına ulaşacak şekilde eşit bir şekilde ısıtın, önceden hazırlanmış kalıbı kaldırarak yumuşatılmış polikarbonat yüzeyine temas ettirin, yüksek güçlü vakum pompası aracılığıyla kalıp ile polikarbonat levha arasındaki tüm havayı hızla çekerek negatif basınç oluşturun, atmosferik basınç, sıcak polikarbonat levhayı kalıbın her yüzey detayına tam olarak yapışacak şekilde bastırır; polikarbonat levha soğuyup sertleşerek hedef şekli alana kadar vakum durumu korunur; son olarak vakum serbest bırakılır, yarı mamul parça çıkarılır ve fazla kenar malzemesi kesilerek bitmiş vakumla şekillendirilmiş polikarbonat bileşenler elde edilir.
Bu süreç, pahalı çift taraflı enjeksiyon kalıbı yerine yalnızca düşük maliyetli tek taraflı bir alüminyum kalıp gerektirdiğinden, büyük boyutlu plastik gövdeler, şeffaf koruyucu bölmeler ve lamba muhafazalarının küçük partili prototip deneme üretimi ile orta hacimli seri üretimi için idealdir. Enjeksiyon kalıplama ile karşılaştırıldığında, vakumla şekillendirme, enjeksiyon kalıplama makinelerinin ekipman tonajı ve kalıp boyutu sınırlamaları nedeniyle destekleyemediği, maksimum genişliği 3 metrenin üzerinde olan parçaları kolayca üretebilir.
1.2 Neden Katı Polikarbonat Levha, Endüstriyel Vakum Şekillendirme Projeleri İçin En İyi Tercihtir?
Piyasadaki en şeffaf termoform hammaddeleri arasında ABS levha, PETG, akrilik PMMA ve katı polikarbonat (PC) levha yer almaktadır. PC malzemesi, zorlu endüstriyel ve dış mekan ortamlarında uzun süreli kullanım için diğer plastik levhaların yerini alamayacağı benzersiz performans avantajlarına sahiptir:
- Son derece yüksek darbe dayanıklılığı: Vakumla şekillendirilmiş polikarbonat parçalar, şiddetli çarpışmalar, dolu darbeleri veya kazara düşme durumlarında keskin ve küçük parçalara ayrılmaz; akrilik levha ise küçük bir darbe kuvvetiyle kolayca çatlar; ABS ise tekrarlanan darbeler sonrasında kalıcı olarak deforme olur ve yapısal koruma işlevini yitirir. Makine güvenlik koruyucuları, yeni enerji şarj istasyonlarının şeffaf muhafazaları ve dış mekan sokak lambası kapakları için kırılmaya karşı güvenlik performansı, temel zorunlu standarttır.
- Geniş ve sabit sıcaklıkta çalışma aralığı: Kalıplanmış polikarbonat parçalar, -40 ℃’lik kış soğuğundan ısı üreten ekipmanların yakınındaki 120 ℃’lik sürekli yüksek sıcaklığa kadar şekil ve dayanıklılıklarını korur; ABS, 70 ℃’nin üzerinde yumuşar ve deforme olur; akrilik ise sıfırın altındaki sıcaklıklarda kırılganlaşır.
- Uzun ömürlü, dış mekan kullanımına uygun, UV ışınlarına karşı sararmayı önleyen ürün: Vakum şekillendirme için kullanılan çift taraflı UV ko-ekstrüzyonlu katı polikarbonat levha, açık havada tam güneş ışığına maruz kaldığında 10–15 yıl boyunca belirgin bir sararma olmaksızın berrak ve şeffaf görünümünü koruyabilir; özel UV koruyucu kaplaması olmayan sıradan akrilik levhalar, açık havada 2–3 yıl içinde buğulanır ve sararır; ABS ise güneşe maruz kaldıktan yarım yıl sonra hızla solur ve yüzey parlaklığını kaybeder.
- Gıda ile temas ve alev geciktirici özelliklere sahip özelleştirilebilir ürün çeşitleri: Gıda işleme ekipmanlarının şeffaf kapakları için gıda sınıfı katı polikarbonat levhalar ve kamu binalarındaki elektrik dolapları için UL94 V2 alev geciktirici özellikli modifiye polikarbonat levhalar tedarik edebiliyoruz. Bu iki işlevsel versiyon, şekillendirme performansında ciddi bir düşüşe yol açmadan standart vakum şekillendirme işlemiyle tam uyumludur.
- Yüksek ışık geçirgenliği: Şeffaf, işlenmemiş katı polikarbonat levha, vakumla şekillendirme işleminden sonra 88%–91% ışık geçirgenliğine ulaşır; bu değer, kontrol penceresi, ışık yayma kapağı ve şeffaf ekran kasası üretimi için yeterlidir; aynı zamanda şeffaf ABS’nin ulaşamadığı yüksek darbe direnci özelliğini de korur.
1.3 Polikarbonattan Vakumla Şekillendirme Yöntemiyle Üretilen Temel Uygulanabilir Ürün Türleri
Alıcıların bu işlemin proje ihtiyaçlarına uygun olup olmadığını hızlı bir şekilde değerlendirebilmelerine yardımcı olmak amacıyla, standart polikarbonat levha vakum şekillendirme yöntemiyle üretilen yaygın bitmiş ürünleri sınıflandırıyoruz:
- Endüstriyel makineler için şeffaf güvenlik koruyucuları, CNC ekipmanları için sıçramaya dayanıklı kapaklar, ekipman çalışmasını izleme pencereleri
- Yeni enerji şarj istasyonları için şeffaf dış gövdeler, enerji depolama dolapları için şeffaf panel kapakları, pil ekipmanı izolasyon kapakları
- Dış mekan sokak lambaları için büyük abajurlar, trafik ışıkları için şeffaf koruyucu kılıflar, bahçe peyzaj aydınlatması için kapaklar
- Tıbbi ekipmanlar için şeffaf alet muhafazaları, tıbbi cihazların çalışması için izolasyon bölmeleri
- Otomotiv iç mekanı şeffaf dekoratif parçaları, araç muayene aynası dış koruma kabukları
- Perakende satışa yönelik büyük boyutlu şeffaf teşhir standları, süpermarket gıda ürünleri için toz önleyici şeffaf kapaklar
- Kamuya açık oyun alanları için güvenlik amaçlı şeffaf bariyerler, istasyon güvenliği için izolasyon amaçlı kavisli paneller
- Tarımsal seralar için şeffaf yardımcı ekipman gövdeleri, çiftlik sulama cihazları için koruyucu kapaklar
2. Bölüm: Polikarbonat Vakum Şekillendirmenin Temel Avantajları ve Sınırlamaları
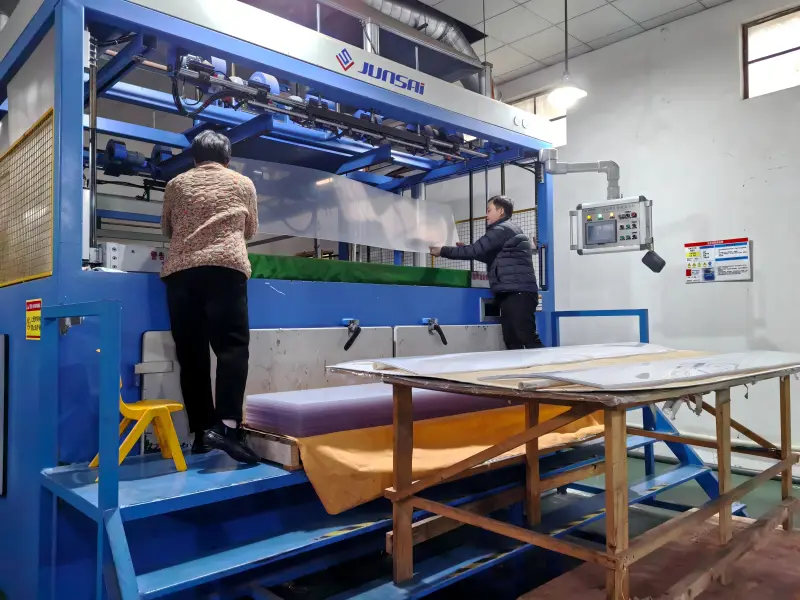
Seri üretime geçmeden önce, alıcıların hem ürünün güçlü yanlarını hem de doğası gereği var olan sınırlamalarını tam olarak anlamaları gerekir. poli̇karbonat levha vakumla şekillendirme teknolojisi, yüksek kusur oranına ve gereksiz üretim maliyeti israfına yol açan mantıksız ürün tasarımlarından kaçının.
2.1 Katı Polikarbonat Vakum Şekillendirmenin Başlıca Avantajları
- Düşük kalıp geliştirme maliyeti: Tek taraflı alüminyum vakum kalıbının maliyeti, çift boşluklu enjeksiyon kalıbının yalnızca 1/10 ila 1/20’si kadardır; yeni ürün doğrulaması için yüksek yatırım riski taşımayan küçük ölçekli numune denemelerinde prototip ahşap kalıp kullanılabilir.
- Son derece büyük parça boyutları için uygunluk: Maksimum şekillendirme boyutu 3200 mm × 2000 mm’ye ulaşabilir; bu da enjeksiyon kalıplama ile gerçekleştirilemeyen büyük boyutlu gövde ve bölme üretimine olanak tanır.
- Esnek sipariş hacmi eşiği: 1 adetlik prototip deneme siparişlerini, 50–500 adetlik küçük parti siparişlerini ve binlerce adetlik büyük hacimli toplu siparişleri destekler; katı ve yüksek minimum sipariş miktarı (MOQ) sınırı yoktur.
- Hızlı üretim döngüsü: Kalıp hazırlığı sadece 3–7 iş günü sürer; parça başına tek bir şekillendirme döngüsü, sac kalınlığına bağlı olarak 60–180 saniye sürer; çizim onayı alındıktan sonra 7–10 gün içinde deneme numunelerinin tamamı teslim edilir.
- Hafif bitmiş parçalar: Katı polikarbonatın yoğunluğu yalnızca 1,2 g/cm³’tür; vakumla şekillendirilmiş içi boş yapı, ürünün toplam ağırlığını önemli ölçüde azaltır, montaj çerçevesine binen yükü düşürür ve uzun mesafeli nakliye lojistik maliyetlerini azaltır.
- Zengin işlevselliğe sahip, özelleştirilebilir hammadde: UV korumalı, buzlu mat, ESD antistatik, UL94 V2 alev geciktirici, gıda sınıfı şeffaf katı polikarbonat levhaların tümü, ana üretim iş akışını değiştirmeden standart vakum şekillendirme işlemini destekler.
- Kolay son işlem modifikasyonu: Şekillendirilmiş polikarbonat ham parçalar, vakumla şekillendirme işleminden sonra yerel ikincil şekillendirme amacıyla CNC lazer kesimi yapılabilir, kenarları ayna parlatılabilir, çoklu delik açılabilir, serigrafi baskı uygulanabilir ve sıcak büküm işlemine tabi tutulabilir.
2.2 Polikarbonat Vakum Şekillendirme İşleminin Doğası Gereği Meydana Gelen Sınırlamalar (Tasarımda Kaçınılması Gerekenler)
- Derin çekme parçalarında kaçınılmaz olan dengesiz duvar kalınlığı: Kalıbın çekme derinliği ne kadar derin olursa, şekillendirilmiş polikarbonat parçaların köşe tabanı o kadar ince olur; katı polikarbonat levha için maksimum güvenli çekme derinliği oranı 1:1'dir (derinlik, açıklığın genişliğine eşittir); aşırı derin tasarım, vakum emme sırasında köşelerde yırtılmaya ve delinmeye neden olur.
- Karmaşık iç kesik iç yapılar üretilemez: Tek taraflı vakum kalıbı, ters kanca veya içbükey iç kesik geometrisi gibi yapıları oluşturamaz; bu tür karmaşık yapılar için ikincil montajlı bölünmüş tasarım kullanılmalıdır.
- Bitmiş polikarbonat parçaların içindeki kalıntı gerilim: Polikarbonat malzeme, ısıtma ve hızlı soğutma işlemlerinden sonra yüksek iç gerilim oluşturur. Şekillendirme sonrası tavlama ısıl işlemi uygulanmazsa, bitmiş parçalar daha sonra yüksek sıcaklıklı bir ortama maruz kaldıklarında eğrilebilir veya çatlayabilir.
- Hammadde için katı ön kurutma şartı: Polikarbonat levha havadaki nemi hızla emer; levhanın içindeki herhangi bir su kalıntısı, ısıtma ve yumuşatma sırasında yoğun kabarcık kusurlarına yol açar. Ön kurutma işlemi zorunludur ve ABS şekillendirmede olduğu gibi atlanamaz.
- Kalınlık şekillendirme sınırı: 0,8 mm'nin altındaki ultra ince katı polikarbonat kolayca aşırı gerilir ve yırtılır; 12 mm'nin üzerindeki ultra kalın katı polikarbonat ise uzun süreli çift taraflı ısıtma gerektirir, üretim verimliliği düşüktür ve kusur riski daha yüksektir; en istikrarlı şekillendirme kalınlığı aralığı 1,5 mm–8 mm arası katı polikarbonat levhadır.
- ABS’ye kıyasla daha yüksek ısıtma enerjisi tüketimi: Polikarbonat, daha uzun ısıtma bekletme süresi ve daha yüksek ısıtma sıcaklığı gerektirir; parça başına elektrik maliyeti, ABS vakum şekillendirmeyle yapılan seri üretime göre biraz daha yüksektir.
3. Bölüm: İçi Boş Polikarbonat Levhalar Vakum Şekillendirmede Kullanılabilir mi? Dolu ve İçi Boş Polikarbonat Karşılaştırması
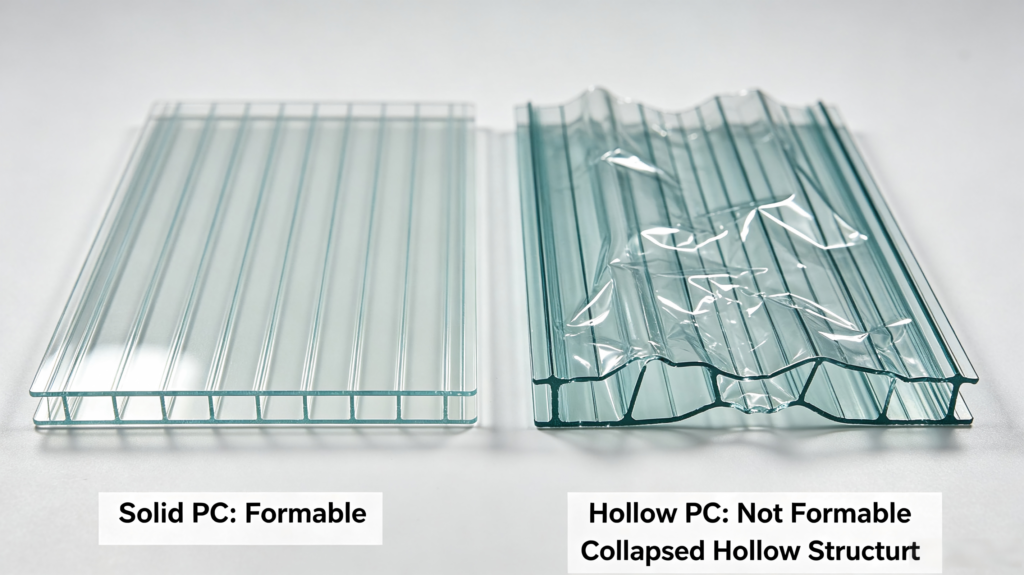
Yurtdışındaki müşterilerimizden sıkça gelen ve kafa karıştıran bir soru: Acaba çok cidarlı polikarbonat levha (araba garajı, sera çatı paneli) vakumla şekillendirme işleminden geçebilir mi? Sektördeki net sonuç şudur: Yalnızca tek katmanlı masif polikarbonat levhalar standart vakumla şekillendirmeyi destekler; içi boş çok katmanlı polikarbonat levhalar ise hiçbir şekilde ısıl şekillendirmeye uygun değildir. Şekillendirilebilir tek katmanlı polikarbonat ile şekillendirilemeyen içi boş polikarbonat levhalar arasındaki temel farkı açıklamak için ayrıntılı bir karşılaştırma hazırladık:
3.1 Yapısal Farklılık
Katı polikarbonat vakumla şekillendirme levhası: İçinde içi boş ızgara yapısı bulunmayan tek parça kompakt katı polikarbonat levha; tüm kesit boyunca homojen moleküler dağılım gösterir; ısıtma ve negatif basınç altında yapısal çökme olmadan eşit şekilde gerilebilir. İçi boş çok cidarlı polikarbonat güneş levhası: Çatı yükünü taşımak ve ısı yalıtımı sağlamak üzere tasarlanmış, iç kısımda dikey nervürlü içi boş ızgara sandviç yapısı; germe ve şekillendirme için kesintisiz katı plastik tabaka içermez; yumuşak bir sıcaklığa ısıtıldığında, içteki içi boş nervürler vakum emme basıncı altında rastgele çöker ve deforme olur; soğuduktan sonra pürüzsüz ve düzgün bir yüzeye geri dönemez.
3.2 Şekillendirme Performans Testi Sonuçları
Aynı ısıtma sıcaklığı ve vakum parametresiyle bir kontrast oluşturma testi yaptık:
- 3 mm kalınlığında masif şeffaf polikarbonat levha: Kalıp yüzeyine tam olarak yapışmış, homojen duvar kalınlığına sahip, çökme olmayan, pürüzsüz ve şeffaf bir son ürün; kalıp dokusunun net bir şekilde aktarıldığı.
- 6 mm çift cidarlı içi boş polikarbonat güneşlik levhası: Isıtılarak yumuşatıldıktan sonra, içteki içi boş ızgara vakumdaki negatif basınç altında tamamen çöktü; yüzeyde düzensiz içbükey çukurlar ve kalıcı kırışıklık deformasyonları ortaya çıktı; düz ve pürüzsüz görünümü onarılamadı veya geri kazanılamadı; nihai ürün tamamen hurdaya ayrıldı.
3.3 Uygulama Ayırma Kuralı
- Tüm vakumla şekillendirme üretimi için hammadde: Yalnızca tek katmanlı katı polikarbonat levha (1,5 mm–12 mm kalınlıkta; işlenmemiş hammadde; UV kaplamalı, alev geciktirici veya mat işlevsel sınıflar mevcuttur)
- İçi boş çok cidarlı polikarbonat güneş levhasının özel kullanım alanları: Sabit düz çatı, garaj tavan penceresi, seranın düz tavanı; yalnızca kavisli şekillendirme işlemi yapılmadan düz montaj için uygundur; vakumlu termoformlama veya derin sıcak bükme şekillendirme işlemleri yapılamaz.
4. Bölüm: Kritik Ön Şekillendirme Aşaması: Polikarbonat Levhanın Tam Kurutma İşlemi (Zorunlu İşlem)
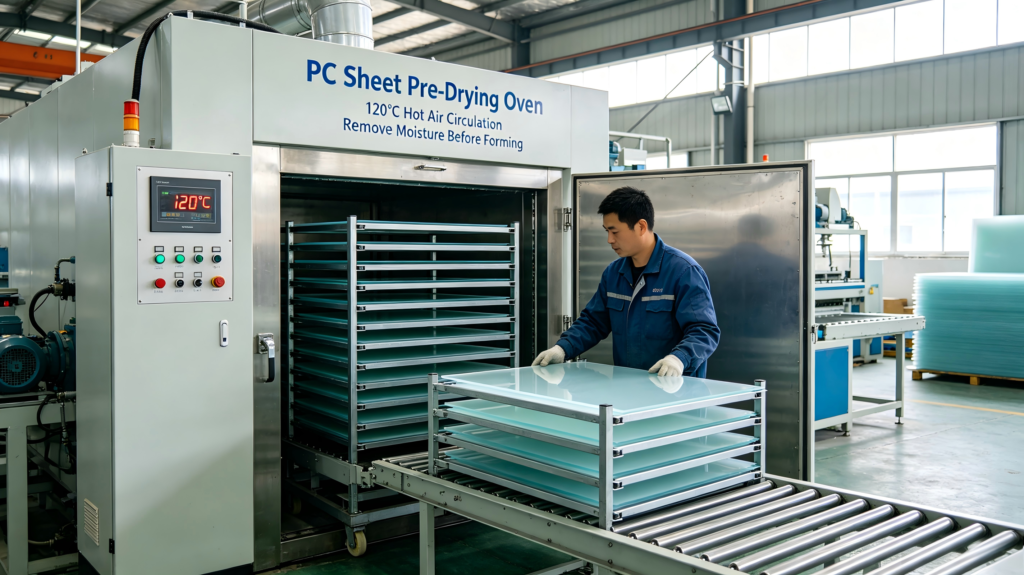
Bu, polikarbonat vakumla şekillendirmede kusur oranını belirleyen, en kolay göz ardı edilen ancak belirleyici süreçtir. Polikarbonat malzeme güçlü bir higroskopik özelliğe sahiptir; katı polikarbonat levhalar depolama, nakliye ve istifleme sırasında havadaki su buharını emer; polikarbonat moleküler tabakasının içinde hapsolmuş en küçük su molekülleri bile ısıtma ve yumuşatma aşamasında yüksek sıcaklıkta buhara dönüşür ve bitmiş parçaların içinde onarılamayacak veya giderilemeyecek sayısız beyaz kabarcık kusuru oluşturur. Birçok küçük işleme fabrikası, üretim süresinden tasarruf etmek için kurutma aşamasını doğrudan atlar; bu da, tüm parti polikarbonat şekillendirme siparişlerinde %–80% oranında kabarcık kaynaklı hurda oranına yol açar. Uzun vadeli seri üretim deneyiminden elde ettiğimiz eksiksiz standart kurutma işlem kurallarını aşağıda sıralıyoruz.
4.1 Polikarbonat Levha Kalınlığına Göre Standart Kurutma Sıcaklığı ve Süresi Parametreleri
Tüm katı polikarbonat vakum şekillendirme levhaları, 120 °C–130 °C aralığında sabit tutulan ve homojen bir sıcaklığa sahip kapalı, sabit sıcaklıklı sıcak hava sirkülasyonlu bir fırında kurutulmalıdır; farklı kalınlıklara uygun olarak belirlenen süre standartlarına sıkı bir şekilde uyulmalıdır:
- 1,5 mm–3 mm kalınlığında masif polikarbonat levha: 4–6 saat boyunca kesintisiz kurutma
- 4 mm–6 mm orta kalınlıkta masif polikarbonat levha: 8–10 saat boyunca kesintisiz kurutma
- 7 mm–12 mm kalınlığında masif polikarbonat levha: 12–16 saat boyunca kesintisiz kurutma
Önemli uyarı: Fırın sıcaklığı 135 °C’yi aşmamalıdır; aşırı yüksek sıcaklık, polikarbonat levhanın yüzeyinde hafif sararma ve malzemenin erken yaşlanmasına ve bozulmasına neden olur.
4.2 Kurutma Fırını İçinde Standart İstifleme ve Yükleme Kuralları
- Her bir polikarbonat levha katmanını temiz, tozsuz izolasyon kağıdıyla birbirinden ayırın; iki polikarbonat panelin yüzeylerinin doğrudan temas etmesini önleyin ve yüksek sıcaklıklı kurutma ortamında birbirine yapışmasını engelleyin.
- Her bir istiflenmiş polikarbonat levha demeti arasında 5–8 cm'lik bir boşluk bırakın, sıcak havanın tüm levha yüzeylerinde eşit şekilde dolaşmasını sağlayın ve hava akışının engellendiği bölgeler kalmayacak şekilde iç nemi eşit bir şekilde giderin.
- Polikarbonat levhaları fırın duvarına dikey olarak istiflemeyin; dikey yerleştirme, kenar bölgelerinde eşit olmayan ısınmaya ve nemin tam olarak giderilmemesine yol açacaktır.
- Tam kurutma döngüsü tamamlandıktan sonra, polikarbonat levha demetini çıkarın ve en geç 30 dakika içinde üretim için vakum şekillendirme makinesine gönderin; açık atölye havasında 1 saatten fazla kalırsa, polikarbonat levha havadaki nemi yeniden emecek ve ikinci bir tam kurutma işlemine tabi tutulması gerekecektir.
4.3 Bir polikarbonat levhanın kurumasının tamamlanıp tamamlanmadığını belirlemeye yönelik basit test yöntemi
Kurutulmuş levha demetinden küçük bir polikarbonat numune parçası alın, bunu 100 mm × 100 mm boyutlarında bir test numunesine kesin, numuneyi küçük bir test ısıtma plakası üzerinde 230 °C şekillendirme sıcaklığında 90 saniye boyunca ısıtın ve yüzey durumunu inceleyin:
- Nitelikli, tamamen kurutulmuş polikarbonat numune: Tamamen şeffaf, iç kabarcık içermeyen, beyaz sis lekeleri olmayan pürüzsüz yüzeyli
- Kurutulmamış, standartlara uygun olmayan polikarbonat numune: İç kesitin her yerine yayılmış yoğun, minik beyaz kabarcıklar ve belirgin bir sisli kusurlu tabaka mevcuttur; yeniden kurutulmadan önce seri üretim aşamasına geçilemez.
5. Bölüm: Katı Polikarbonat Levhanın Tam Standart Adım Adım Vakumla Şekillendirme Süreci
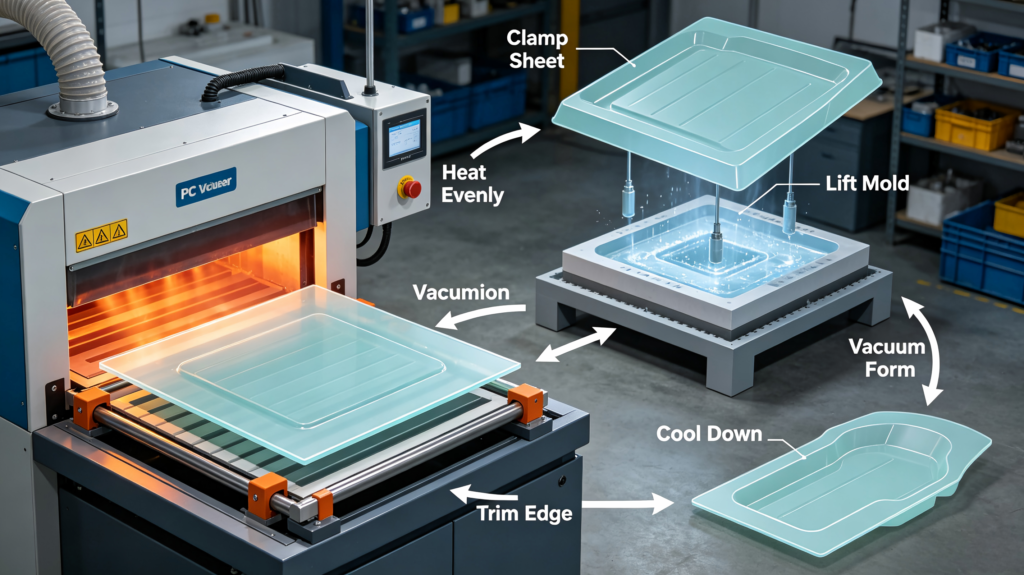
Endüstri standardına uygun polikarbonat vakumla şekillendirme iş akışının tamamını 8 ardışık adıma ayırdık; her bir işlemin ayrıntıları ve kontrol noktaları, tedarik mühendisleri ve üretim tesisi operatörlerinin harfiyen uygulayabilmesi için anlaşılır bir dille belirtilmiştir.
1. Adım: Ham Levhanın Sıkıştırılması ve Konumunun Sabitlenmesi
- Kurutulmuş katı polikarbonat levhayı, bitmiş parçanın dış hatlarından daha büyük bir kesim boyutunda kesin; makine çerçevesine sabitlemek için dört kenarda 80–120 mm’lik ekstra kenar sıkıştırma payı bırakın.
- Polikarbonat düz levhayı makinenin metal sıkıştırma çerçevesine yerleştirin, dört yan sıkıştırma çenesini eşit bir kuvvetle sıkıca kilitleyin ve ısıtma aşamasına geçmeden önce levha yüzeyinin yerel sarkma veya kırışıklık olmaksızın tamamen düz olduğundan emin olun; sıkıştırmanın gevşek olması, vakum emme sırasında düzensiz gerilmeye ve köşelerde yırtılmaya neden olur.
- Yumuşatma işleminden sonra kalınlığın dengesiz ısınmasına neden olan sac yüzeyindeki eğim sapmasını ortadan kaldırmak için sıkıştırma çerçevesinin yatay seviyesini ayarlayın.
2. Adım: Çift Taraflı Düzgün Kızılötesi Isıtma (Çekirdek Sıcaklık Kontrolü Adımı)
ABS levhalarda uygulanan tek taraflı ısıtmanın aksine, masif polikarbonat levhalar için bir çift üst + alt kızılötesi ısıtma sistemi her iki tarafı eşzamanlı olarak ısıtmak; yalnızca çift taraflı ısıtma, iç ve dış kısımlarda eşit bir yumuşama sağlar ve iç malzeme sert ve katı kalırken yüzeyin aşırı ısınmasını önler.
- Isıtma borusunun hedef sıcaklık aralığını ayarlayın: Polikarbonat levhanın kalınlığına göre 220 °C–245 °C; daha kalın levhalarda üst sınır sıcaklık ve daha uzun ısıtma bekletme süresi uygulanır.
- Standart ısıtma bekletme süresi referansı:
- 1,5–3 mm kalınlığında polikarbonat: 60–100 saniye ısıtma
- 4–6 mm kalınlığında orta kalınlıkta polikarbonat: 120–220 saniye ısıtma süresi
- 7–12 mm kalınlığında polikarbonat: 240–360 saniye ısıtma süresi
- Isıtma sırasında levhanın sarkma durumunun gerçek zamanlı gözlemi: Polikarbonat levha kendi ağırlığı altında doğal olarak 20–40 mm aşağıya sarkınca ısıtmayı durdurun; bu sarkma aralığı, polikarbonatın optimum esnek şekillendirme durumuna ulaştığını gösterir; yetersiz sarkma, ısıtma süresinin çok kısa olduğunu ve malzemenin kalıbın derin köşelerine tam olarak yapışamadığını gösterir; 60 mm'yi aşan aşırı sarkma ise vakum emişinden sonra ciddi incelmelere ve alt kısmın yırtılmasına neden olur.
- Yerel ısınma ölü bölgesini önleyin: Kızılötesi ısıtma tüplerindeki tozu ve karbon kalıntılarını düzenli olarak temizleyin; kirli tüpler, polikarbonat yüzeyde kısmi aşırı ısınmaya bağlı kabarcıklar ve renk solmasına neden olan düzensiz sıcak noktalar oluşturur.
3. Adım: Kalıbın Çıkarılması ve Temas Öncesi Yumuşatılmış Polikarbonat Levha
- Isıtma zamanlayıcısı sona erdikten sonra, ısıtma rafı otomatik olarak güvenli bir mesafeye geri çekilir ve hidrolik silindir, önceden imal edilmiş alüminyum vakum kalıbını sabit ve yavaş bir hızda yukarı doğru kaldırır (hızlı ve ani bir kaldırma darbesi olmaz).
- Kalıplama işlemi sırasında, sıcak polikarbonat levhanın üst yüzeyine önce ortadaki çöküntü bölgesine hafifçe dokunulmalı ve temas alanını merkezden dört kenara doğru genişletmek için kademeli olarak yukarı doğru itilmelidir; bu merkezi ön temas tasarımı, kenardan başlayan temaslı kalıp yapısına kıyasla köşelerdeki derin incelme kusur oranını %’nin üzerinde etkili bir şekilde azaltır.
- Tam temas sağlandıktan sonra kalıbın kaldırma yüksekliğini sabit tutun ve vakumla çekme aşamasında hava sızıntısını önlemek için kalıp yüzeyi ile sıcak polikarbonat levha arasında sıkı bir basınç sağlayın.
4. Adım: Hızlı Vakumlu Negatif Basınçlı Ekstraksiyon Şekillendirme
- Kalıp, polikarbonat levhaya tam olarak temas ettiğinde yüksek güçlü endüstriyel vakum pompasını derhal çalıştırın; kalıp yüzeyi ile yumuşamış polikarbonat levha arasında sıkışmış tüm havayı hızla boşaltarak kalıbın havalandırma deliklerinin içinde kararlı bir negatif basınç ortamı oluşturun.
- Katı polikarbonat şekillendirme için standart vakum basıncı parametresi: Negatif basıncı 0,8–1,0 bar aralığında sürekli ve sabit bir seviyede tutun; vakum emişini, levha kalınlığına uygun olarak 90–240 saniye boyunca koruyun (daha kalın polikarbonatlarda, soğuma ve sertleşme öncesinde şeklin sabitlenmesi için daha uzun vakum tutma süresi gerekir).
- Tüm küçük hava delikleri, kalıbın her bir içbükey yüzeyine eşit olarak dağıtılmıştır; bu sayede, polikarbonat ile kalıbın dokusu arasında, yüzey detaylarının tam olarak aktarılmamasına neden olacak hava kabarcıklarının sıkışması önlenir.
5. Adım: Zorunlu Hava Soğutma ve Kalıplı Katılaşma
- Vakum negatif basıncını korurken, makineyi çevreleyen soğutma havası üfleme sistemini açın ve ısı dağılımını ve malzemenin sertleşmesini hızlandırmak için şekillendirilmiş polikarbonat ham parçasının her iki tarafına oda sıcaklığında eşit bir hava akımı üfleyin.
- Polikarbonat levha 60 °C’nin altına tamamen soğuyana kadar vakum basıncını boşaltmayın; vakumun erken boşaltılması, sıcak ve yumuşak polikarbonat levhanın geri esnemesine ve deforme olmasına neden olarak kalıbın boyutlarını doğru bir şekilde kopyalayamamasına yol açar.
- Soğutma döngüsü süresi kuralı: İnce polikarbonat levhaların soğutulması 60–120 saniye, kalın polikarbonat levhaların soğutulması ise yüzey sıcaklığı güvenli bir oda sıcaklığı aralığına düşene kadar 180–360 saniye sürer.
6. Adım: Vakumın Boşaltılması ve Kalıbın Aşağı İndirilmesi
- Soğutma döngüsü tamamlandıktan sonra vakum pompasının güç kaynağını kesin, hava dengeleme vanasını açarak kalıp içindeki negatif basıncı boşaltın; böylece kalıp ile polikarbonat ham parça arasına normal atmosferik basınç geri girer ve levha, yapışmadan kalıp yüzeyinden sorunsuz bir şekilde ayrılır.
- Hidrolik silindir, kalıbı orijinal bekleme konumuna geri indirir; yarı mamul polikarbonat şekillendirme ham parçasını elle veya mekanik kol yardımıyla çıkarmak için yeterli alan bırakılır.
7. Adım: Yarı Mamul Ham Parçanın Çıkarılması ve Kenar Kesimi Hazırlığı
- Makine çerçevesinin dört yan sıkıştırma çenesinin kilidini açın, polikarbonat ham parçasını kenar sıkıştırma artıklarıyla birlikte şekillendirme istasyonundan kaldırın ve yüzeyde çizik oluşmasını önlemek için çizilmeye karşı dayanıklı yumuşak köpük bir çalışma masasının üzerine düz bir şekilde yerleştirin.
- Kesim işleminden önce tüm ham parçanın yüzeyini kabarcık, çatlak, incelmeler ve kırışıklık kusurları açısından kontrol edin; karışık işlenmeyi önlemek için uygun ve kusurlu ham parçaları farklı saklama tepsilerine ayırın.
8. Adım: CNC Hassas Kesim ve Bitmiş Ürün Denetimi
- Onaylanmış polikarbonat şekillendirme ham parçasını CNC kesim fikstürüne sabitleyin, kesim yolunu nihai ürünün 3B çizimine göre programlayın, fazla kenar malzemesini ürün dış hatları boyunca hassas bir şekilde kesin ve montaj deliklerinin konum toleransını doğru bir şekilde koruyun.
- Kesim işleminden sonra isteğe bağlı ikincil son işlemler: Kenar ayna parlatma, farklı boyutlarda montaj deliği delme, tek/çok renkli hava koşullarına dayanıklı UV serigrafi baskı, yerel küçük alanlarda sıcak bükme düzeltmesi.
- Tam bitmiş ürün denetim maddeleri listesi: Duvar kalınlığının homojenliği, kabarcık/çatlak içermeyen yüzey şeffaflığı, çizime uygun boyut toleransı, kalıp dokusunun eksiksiz aktarımı, kesme kenarlarında kalıntı keskin çapak bulunmaması, soyulma hasarı olmayan sağlam UV kaplama.
6. Bölüm: Endüstriyel Polikarbonat Vakumla Şekillendirme Üretim Hattı İçin Gerekli Temel Ekipmanlar
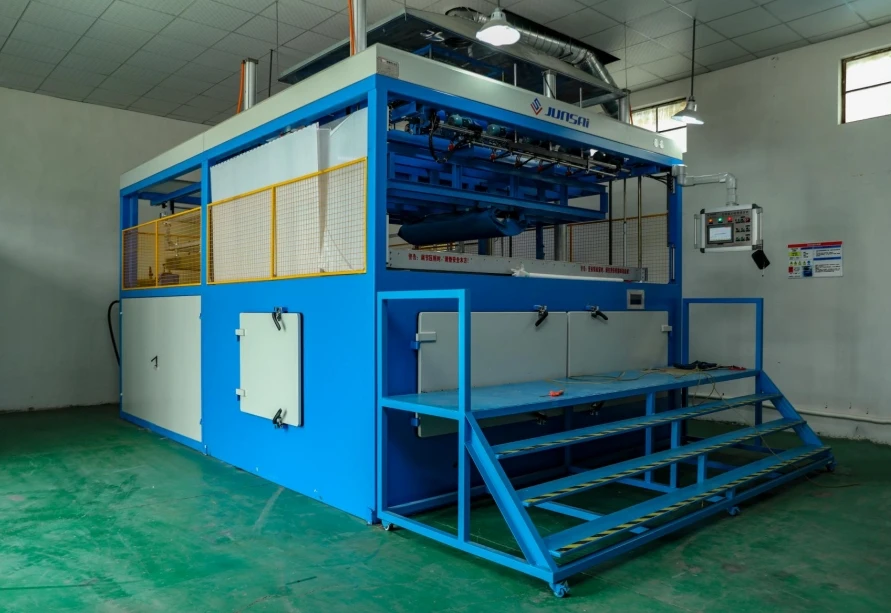
Yüksek kaliteli vakumla şekillendirilmiş polikarbonat bileşenlerin istikrarlı bir şekilde seri üretimi, birbiriyle uyumlu eksiksiz bir destek ekipman seti gerektirir. Basit, küçük, tek istasyonlu bir şekillendirme makinesi yalnızca çok küçük ve ince polikarbonat numune denemeleri için uygundur; orta ve büyük ölçekli endüstriyel siparişler ise aşağıda belirtildiği gibi tam ve standartlaştırılmış bir üretim hattı ekipman konfigürasyonu gerektirir:
- Kapalı sıcak hava sirkülasyonlu polikarbonat ön kurutma fırını: Levhaların iç nemini gidermek ve kabarcık kusurlarını önlemek için zorunlu temel ekipman olup, otomatik sabit sıcaklık kontrolü ve zamanlamalı istifleme rafı sistemine sahiptir.
- Çift taraflı kızılötesi ısıtmalı vakum kalıplama makinesi ana ünitesi: Üst ve alt kısımlarda bağımsız olarak sıcaklığı ayarlanabilen ısıtma tüp grupları, hidrolik kalıp kaldırma sistemi, yüksek debili ve istikrarlı vakum pompası ünitesi, otomatik soğutma hava sirkülasyon sistemi ve büyük boyutlu polikarbonat levhalar için dört taraflı eşit kuvvetli sıkıştırma çerçevesi ile donatılmıştır.
- Endüstriyel yüksek akışlı vakum pompası grubu: 0,7–1,0 bar arasında sabit bir negatif basınçta sürekli çalışma sağlar; uzun süreli seri üretim sırasında basınç dalgalanmalarını dengelemek için hava depolama tankı; tozun vakum boru hattına ve kalıp havalandırma deliklerine girmesini önleyen filtre sistemi.
- CNC 3 eksenli kenar kesme makinesi: Şekillendirilmiş polikarbonat ham parçalar için tamamen otomatik kenar artıkları temizleme ve montaj deliklerinin ön delme işlemlerini gerçekleştirir; bu sayede bitmiş parçalar için ±0,2 mm boyut toleransı garanti eder.
- Şekillendirme sonrası tavlama ısıl işlemi için küçük fırın: Kalın polikarbonat şekillendirilmiş parçalarda iç kalıntı gerilimi ortadan kaldırmak, ileride yüksek sıcaklıkta meydana gelebilecek deformasyonları ve çatlama hasarlarını önlemek amacıyla kullanılan özel ekipman.
- Yüzey parlatma ve serigrafi baskı yardımcı iş istasyonu: Ayna kenarı parlatma, hava koşullarına dayanıklı logo UV baskısı ve yüzeyde buzlu doku oluşturma gibi ikincil işleme ihtiyaçları için.
- Tozsuz hammadde depolama deposu: İşlenmemiş katı polikarbonat levha stokları için sabit sıcaklık ve nem koşullarına sahip kapalı depolama alanı; bu sayede kurutma işleminden önce levhaların nemi yeniden emme riski azaltılır.
Fabrikamız, yukarıda belirtilen tüm endüstriyel polikarbonat vakumla şekillendirme üretim hattı ekipmanlarıyla tam donanımlıdır. Herhangi bir çekirdek şekillendirme ve kesme işlemini üçüncü taraf dış atölyelere yaptırmıyoruz; küresel müşterilerimiz için ürün kalitesini, istikrarını ve teslimat süresini sıkı bir şekilde kontrol edebilmek amacıyla tüm üretim aşamaları tesisimizde gerçekleştirilmektedir.
7. Bölüm: Polikarbonat Vakum Şekillendirme için Kalıp Tasarım Standart Kuralları
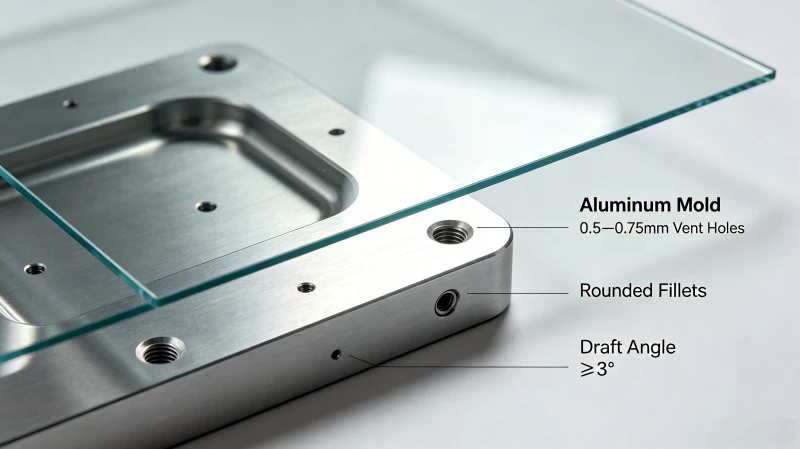
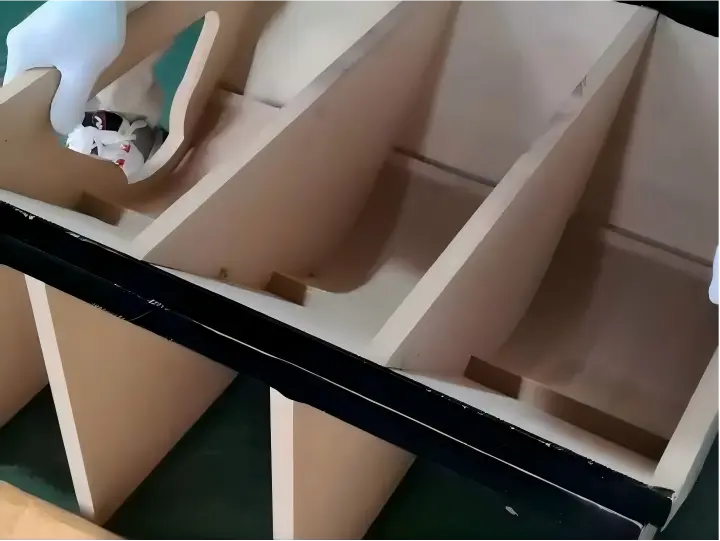
Kalıp tasarımı, bitmiş polikarbonat parçanın duvar kalınlığının homojenliğini, yüzey dokusunun netliğini ve kusur oranını doğrudan belirler; birçok müşteri, ilk deneme üretimi sırasında yüksek hurda oranına yol açan mantıksız kalıp yapı parametrelerine sahip ürün çizimleri sunmaktadır. Binlerce kalıp geliştirme projesine dayanarak, polikarbonat vakum şekillendirme kalıpları için genel tasarım standartlarını özetliyoruz.
7.1 Kalıp Malzemesi Seçim Kuralı
- Küçük ölçekli prototip denemesi (100 adetin altında): Sert ahşap kalıp, düşük geliştirme maliyeti, yüksek üretim hızı; yalnızca sığ çekme işlemine tabi tutulan ince polikarbonat numunelerin doğrulanması için uygundur; tekrarlanan şekillendirme döngülerinden sonra kolayca aşınır; uzun süreli seri üretime uygun değildir.
- Orta ve büyük ölçekli resmi seri üretim siparişleri (500 adetten fazla): CNC ile işlenmiş masif alüminyum kalıp, yüksek yüzey sertliği, iyi ısı iletimi, hassas ve küçük havalandırma delikleri delme, istikrarlı doku aktarım etkisi, on binlerce şekillendirme döngüsü boyunca uzun hizmet ömrü; endüstriyel polikarbonat vakum şekillendirme için en yaygın olarak kullanılan kalıp malzemesi.
- Özel yüksek parlaklıklı şeffaf polikarbonat ürün talebi: Parlatılmış ayna alüminyum kalıp yüzeyi, bitmiş polikarbonat parçalar üzerinde kalıp dokusu izi bırakmadan ultra pürüzsüz bir şeffaf yüzey elde edilmesini sağlar.
7.2 Zorunlu Taslak Açısı Şartı
Tüm kalıpların dikey yan duvarlarında, bitmiş parçanın çizilme veya yüzey yırtılması gibi hasarlar olmadan sorunsuz bir şekilde kalıptan çıkarılmasını sağlamak için asgari bir eğim açısı bulunmalıdır:
- Dış dışbükey kalıp yapısı: Her bir yan duvar için en az 3° çekme açısı
- İçbükey kalıp yapısı: Her bir yan duvar için en az 5° çekme açısı
Sıfır veya ters çekme açısı ile yapılan tasarım, soğuma sonrasında polikarbonat ham parçasının kalıp yüzeyine sıkıca yapışmasına neden olur ve bu da kalıptan zorla çıkarılmasını gerektirir; bu durum ise yüzey çiziklerine ve kalıcı deformasyona yol açarak malzemenin hurdaya çıkmasına neden olur.
7.3 Köşe Yuvarlama Yarıçapı Standardı (İnce Noktaların ve Yırtılmaların Önlenmesi Açısından Hayati Önem Taşır)
Kalıbın keskin 90 derecelik dik köşeleri, polikarbonat vakumla şekillendirme işlemi sırasında köşelerde duvar kalınlığının aşırı derecede azalmasına ve delme yırtılmalarına yol açan başlıca nedendir. Kalıbın her iç ve dış köşesine düzgün, dairesel bir yuvarlama yarıçapı eklenmelidir:
- Tüm ürünün işlevsel köşeleri için minimum yuvarlama yarıçapı: Şekillendirme için kullanılan ham polikarbonat levhanın kalınlığının 0,5 katına eşittir
- Önerilen optimum fileto yarıçapı: Ham sacın tam kalınlığına eşittir; malzemenin gerilme akışını büyük ölçüde dengeler ve yerel aşırı incelme riskini ortadan kaldırır
Örnek: Şekillendirme için 4 mm kalınlığında masif polikarbonat levha kullanıyorsanız, kalıbın tüm köşelerinde en az 2 mm’lik bir yuvarlama yarıçapı bulunmalıdır; istikrarlı bir seri üretim için en uygun tasarım, 4 mm tam kalınlıkta bir yuvarlama yarıçapıdır.
7.4 Kalıp Vakum Hava Tahliye Deliği Tasarım Şartnamesi
Kalıbın tüm içbükey yüzeyine eşit bir şekilde dağıtılmış minik havalandırma delikleri, sıcak polikarbonat levha ile kalıp yüzeyi arasında sıkışan havayı hızla tahliye ederek hava kabarcıklarının oluşmasını ve doku aktarımındaki eksikliklerden kaynaklanan kusurları önler:
- Standart havalandırma deliği çapı: 0,5 mm–0,75 mm. Deliğin çapı çok büyük olursa şeffaf polikarbonat kaplamalı yüzeyde belirgin dairesel çöküntüler oluşur; çok küçük olursa ise hava tahliyesi yavaşlar ve hava cepleri kalır.
- Havalandırma deliği yerleşim sıklığı: Düz kalıp yüzeyinde her 20–30 mm aralıkla bir havalandırma deliği açın; derin çekme köşelerinde ve alt bölgede, havanın hızlı bir şekilde tahliye edilmesi için havalandırma deliği sıklığını 10–15 mm aralığa çıkarın.
- Havalandırma deliği delme derinliği: Alüminyum kalıp plakasının tamamını delip geçmeli ve kalıp tabanının altındaki iç vakum hava boru hattı kanalına bağlanmalıdır; böylece tıkanma olmaksızın kesintisiz hava tahliyesi sağlanır.
7.5 Maksimum Güvenli Çekme Derinliği Sınırı
Katı polikarbonat levhaların vakumla şekillendirilmesinde, güvenli derinlik-açıklık genişliği oranı için maksimum değer 1:1’dir; yani kalıbın üst açıklık genişliği 300 mm ise, izin verilen maksimum çekme derinliği 300 mm’yi aşamaz. 1:1'in üzerindeki derin çekme oranları, kaçınılmaz olarak alt köşelerde aşırı ince duvar kalınlığına neden olur ve bitmiş parçalar, teslimattan sonra hafif bir darbeyle kolayca çatlar. Müşterinin ürünü 1:1 oranını aşan daha derin bir çekme derinliği gerektiriyorsa, malzeme akış dağılımını iyileştirmek için iki parçalı bir montaj yapısı tasarımı öneririz veya basınç destekli vakumla şekillendirme yükseltme ekipmanının kullanılmasını öneririz.
8. Bölüm: Standart Sıcaklık, Isıtma Süresi ve Vakum Basıncı Teknik Parametreleri
Farklı kalınlıklardaki katı polikarbonat vakum şekillendirme işlemleri için tek tip ve istikrarlı bir teknik parametre tablosu hazırlıyoruz; tüm veriler uzun süreli toplu seri üretim yoluyla doğrulanmıştır. Alıcılar, üretim kalitesi denetimi için referans olması amacıyla bu parametre standardını iş birliği yaptıkları işleme fabrikasına iletebilirler.
- Isıtma borusu yüzey sıcaklığı ayar aralığı: 220 °C–245 °C
- 1,5–3 mm kalınlığında katı polikarbonat: 220 °C–230 °C ısıtma sıcaklığı
- 4–6 mm kalınlığında orta sertlikte polikarbonat: 230 °C–240 °C ısıtma sıcaklığı
- 7–12 mm kalınlığında masif polikarbonat: 240 °C–245 °C ısıtma sıcaklığı
- Isıtma bekletme süresi referansı (çift taraflı kızılötesi ısıtma sistemi):
- 1,5–3 mm: 60–100 saniye
- 4–6 mm: 120–220 saniye
- 7–12 mm: 240–360 saniye
- Isıtma sonrası polikarbonat levha için hedef sarkma değeri: Kendi ağırlığı altında 20–40 mm doğal aşağı doğru sarkma; bu sarkma aralığına ulaşıldığında ısıtma derhal durdurulmalıdır
- Şekillendirme ve tutma aşaması boyunca sabit vakum negatif basıncı: 0,8–1,0 bar sürekli sabit basınç
- Soğutma sonlandırılmadan önceki vakum tutma süresi:
- 1,5–3 mm kalınlığında ince polikarbonat: 90–120 saniye vakumda bekletme
- Orta kalınlıkta polikarbonat 4–6 mm: 150–180 saniye vakumda bekletme
- 7–12 mm kalınlığında polikarbonat: 200–240 saniye vakumda tutma süresi
- Vakumın serbest bırakılmasından önceki soğutma hava sirkülasyon süresi:
- İnce polikarbonat: 60–120 saniyelik soğutma döngüsü
- Orta kalınlıkta polikarbonat: 120–240 saniyelik soğutma döngüsü
- Kalın polikarbonat: 240–360 saniyelik soğutma döngüsü
- Polikarbonat levhalar için zorunlu ön kurutma sıcaklığı: Sabit 120°C–130°C sıcak hava fırını
- Kalınlığa göre sürekli ön kurutma süresi:
- 1,5–3 mm: 4–6 saat
- 4–6 mm: 8–10 saat
- 7–12 mm: 12–16 saat
9. Bölüm: Malzeme Seçimi: Vakumla Şekillendirme Projeleri için Farklı İşlevsel Polikarbonat Levhalar
Tüm katı polikarbonat levhalar vakumla şekillendirme yoluyla seri üretime uygun değildir; geri dönüştürülmüş karışık hurda ile modifiye edilmiş polikarbonat levhalar, dengesiz eriyik akış performansı ve yüksek kusur oranına sahiptir. Şekillendirilebilir katı polikarbonat levhalar üretmek için yalnızca 100% saf PMMA içermeyen polikarbonat pelet hammaddesini kullanıyoruz ve bunları farklı proje uygulama taleplerine uygun 6 ana işlevsel sınıfa ayırıyoruz:
- Standart, berrak ve şeffaf vakumla şekillendirilebilir polikarbonat levha: 88%–91% ışık geçirgenliği, ilave işlevsel modifiye edici içermez, birim maliyeti düşüktür; iç mekan ekipmanlarının şeffaf kapakları ve uzun süreli dış ortam maruziyeti gerektirmeyen geçici sergileme muhafazaları için uygundur.
- Çift taraflı UV ko-ekstrüzyonlu, dış mekan kullanımına uygun sararmaya karşı dayanıklı polikarbonat levha: Levha ekstrüzyon üretimi sırasında her iki yüzeye entegre edilmiş UV koruyucu tabaka; dış mekan koşullarında 10–15 yıl boyunca kararlılık ve şeffaflık sağlayan hizmet ömrü; dış mekan lamba abajurları, şarj istasyonlarının şeffaf gövdeleri ve yol kenarı güvenlik bölmeleri için vakumla şekillendirme projelerinde kullanılan temel hammadde.
- Buzlu mat, parlama önleyici, tek parça polikarbonat levha: Ekstrüzyon işleminden sonra tek taraflı veya çift taraflı mat buzlu yüzey işleme uygulanarak güçlü ışık yansımaları ortadan kaldırılır; bu levhalar, alet gözetleme pencereleri, sınıf ışık dağılım kapakları ve ofis mahremiyetini sağlayan kavisli bölme parçaları olarak yaygın olarak kullanılır.
- UL94 V2 alev geciktirici ile modifiye edilmiş şekillendirilebilir polikarbonat levha: Üretim sırasında saf polikarbonat peletlerine halojen içermeyen fosforlu alev geciktirici eklenir; vakumla şekillendirme işleminden sonra istikrarlı V2 kendiliğinden sönme yangın sınıfına ulaşılır; alışveriş merkezi kamu ekipman dolapları, yer altı geçitleri için şeffaf yalıtım kabukları ve yüksek gerilim elektrikli ekipman koruyucu muhafazaları için zorunlu malzemedir. Hatırlatma: UL94 V0 yüksek alev geciktirici polikarbonat, istikrarlı kütleli vakumla şekillendirmeyi destekleyemez; ısıtma ve germe sırasında ciddi incelme ve çatlama kusurları ortaya çıkar. Müşterinin projesi V0 yangın sınıfı gerektiriyorsa, bunun yerine alev geciktirici ABS veya montaj sonrası bölünmüş yapısal tasarımı öneririz.
- ESD antistatik katı polikarbonat vakum şekillendirme levhası: Kalıcı antistatik moleküler modifikasyon sayesinde statik elektrik birikimini ve toz tutunmasını önler; elektronik yarı iletken ekipmanların şeffaf koruyucu kapakları ile hassas elektronik bileşenlerin korunması gereken atölye aletlerinin yalıtım muhafazaları için uygundur.
- Gıda ile temas sınıfı saf polikarbonat levha: Alev geciktirici içermez, ağır metal stabilizatör katkı maddesi içermez, uluslararası gıda güvenliği temas sertifikasını karşılar; vakumla şekillendirilerek, toksik madde birikme riski olmaksızın fırıncılıkta toz önleyici şeffaf kapak, gıda işleme ekipmanları gözetleme penceresi ve süpermarketlerde meyve sıçramasını önleyen bölme olarak kullanılabilir.
Fabrikamızdan önemli bir satın alma hatırlatması: Vakumla şekillendirme amaçlı polikarbonat levha hammaddesi siparişi verirken, tedarikçiye bitmiş ürününüzün kullanım ortamını (iç mekan/dış mekan, yangın güvenliği standardı, gıda ile temas gereksinimi) açıkça belirtiniz. Yanlış malzeme seçiminin, tüm parti bitmiş ürünün proje kabulü için uygun olmamasına yol açmasını önlemek amacıyla, ilgili işlevsel polikarbonat sınıfını size önereceğiz.
10. Bölüm: Polikarbonat Vakum Şekillendirmede En Sık Görülen 12 Hata, Temel Nedenleri ve Çözüm Yolları
15 yıllık ihracat sonrası satış sonrası kusur ayırma verilerimize dayanarak, katı polikarbonat vakum şekillendirme sürecinde en sık karşılaşılan 12 kusur sorununu listeliyor, bunların kesin kök nedenlerini tek tek analiz ediyor ve üretim operatörleri ile tedarik mühendislerinin seri üretimdeki arızaları hızla gidermeleri için uygulanabilir iyileştirme çözümleri sunuyoruz.
Kusur 1: Şekillendirilmiş polikarbonat parçaların her yerine yayılmış yoğun beyaz iç kabarcıklar
Temel Neden: Isıtma öncesinde polikarbonat levha tam olarak ön kurutulmamışsa, malzemenin içindeki kalıntı su, yüksek ısıtma sıcaklığında buhara dönüşür; ya da polikarbonat levha, kurutulduktan sonra uzun süre açık havada depolanması nedeniyle tekrar nem emer.
Çözüm: Kalınlığa uygun tam kuruma süresi standardına harfiyen uyulmalı; fırından çıktıktan sonra 30 dakika içinde üretime başlanamıyorsa, polikarbonat levhalar nem önleyici plastik filmle sızdırmaz şekilde sarılmalı; standartlara uymayan nemli polikarbonat levha demetleri ise üretime geçilmeden önce tamamen yeniden kurutulmalıdır.
Kusur 2: Köşe duvarının derin kısmında aşırı incelik, vakumla emilme sonrasında kısmi delinme ve yırtılma
Temel Neden: Kalıp yuvarlama yarıçapı çok küçük, ürün çekme derinliği güvenli 1:1 oranını aşıyor, ısıtma sarkması 60 mm'yi aşıyor, vakum basıncının yükselme hızı çok yüksek, kalıbın yukarı doğru kaldırılma hızı çok ani.
Çözüm: Tüm kalıp köşe yuvarlaklık yarıçaplarını en az 0,5×polikarbonat levha kalınlığına kadar artırın, aşırı derin çekme derinliğini azaltmak için ürün tasarımını optimize edin, ısıtma sarkmasını 20–40 mm aralığında tutun, şekillendirme döngüsü sırasında vakum pompasının basınç artış hızını ve hidrolik kalıp kaldırma hızını yavaşlatın.
Kusur 3: İşlenmiş polikarbonat ham parçasının düz yüzeyinde görülen yüzey kırışıklıkları ve kat izleri
Temel Neden: polikarbonat levha sıkıştırma çerçevesinin gevşek olması, ısıtmanın dengesiz olması nedeniyle malzemenin kısmen yumuşayarak birikmesi, kalıptaki havalandırma deliklerinin dağılımının çok seyrek olması ve levhayı eşit şekilde gerginleştirmek için vakum tahliye hızının çok yavaş olması.
Çözüm: Isıtma işleminden önce düz levhayı sabitlemek için dört kenarlı sıkıştırma çenelerini eşit kuvvetle yeniden kilitleyin, yerel sıcak nokta ölü bölgelerini ortadan kaldırmak için ısıtma borularını temizleyin ve hava tahliye akışını hızlandırmak amacıyla düz kalıp yüzeyine daha sık aralıklı havalandırma delikleri ekleyin.
Kusur 4: Kalıp dokusunun eksik aktarılması, polikarbonat yüzeyinde puslu hava kabarcığı
Temel Neden: Kalıp havalandırma deliğinin çapı çok küçük veya toz birikintileriyle tıkanmış, vakum pompasının akışı sıkışmış havayı hızla tahliye etmek için yetersiz, ısıtma sıcaklığı çok düşük ve polikarbonat malzemenin sertliği yüksek olduğundan kalıp yüzeyine tam olarak yapışamıyor.
Çözüm: Toz birikimini gidermek için tüm kalıp havalandırma deliklerini düzenli olarak temizleyin; vakum pompasını, 0,8–1,0 bar arasında sabit bir negatif basınç sağlayacak şekilde ayarlayın; polikarbonat levhayı yeterince yumuşatmak için ısıtma sıcaklığını artırın veya ısıtma bekletme süresini uygun şekilde uzatın.
Kusur 5: Şekillendirilmiş parçaların geniş düz yüzeyinde kalıcı çöküntü
Temel Neden: Isıtma bekleme süresi çok uzun; polikarbonat levha kalıpla temas etmeden önce aşırı sarkmış; soğutma döngüsü süresi yetersiz; polikarbonat tamamen sertleşmeden önce vakum erken boşaltılmış.
Çözüm: Isıtma süresini kısaltarak sarkmayı standart aralıkta tutun, zorlamalı hava soğutma döngüsü süresini uzatın ve basınç tahliye işlemi öncesinde polikarbonat yüzey sıcaklığı 60 °C’nin altına düşene kadar vakum negatif basıncını sabit tutun.
Kusur 6: Hazır polikarbonat parçalar, depolama sonrasında veya yüksek sıcaklıklı ortamlara maruz kaldıktan sonra bükülür ve deforme olur
Temel Neden: Hızlı ısıtma ve soğutma ile şekillendirme işlemi sırasında oluşan büyük miktarda kalıntı iç gerilim, şekillendirme sonrası gerilim giderme tavlama işleminin yapılmaması ve şekillendirme öncesinde ham polikarbonat levhanın kalınlığının düzensiz olması.
Çözüm: Kesme işleminden sonra kalın polikarbonat kalıplı ham parçalar için tavlama ısıl işlemi düzenleyin, güvenilir bir üreticiden kalınlığı homojen olan işlenmemiş katı polikarbonat levha stoğu kullanın ve ani, şiddetli soğuk hava şokunun yerine yavaş ve homojen bir ısı dağılımı sağlamak üzere soğutma havası akış hızını ayarlayın.
Kusur 7: Yerel polikarbonat şekillendirme alanında yüzeyde sarı renk değişikliği
Temel Neden: Isıtma borusunun sıcaklığının 250 °C'yi aşması, uzun süreli aşırı ısınma, polikarbonat levhanın yüksek sıcaklıklı ısıtma bölgesinde çok uzun süre kalması, sararma önleyici katkı maddesi formülünün dengesiz olduğu geri dönüştürülmüş karışık polikarbonat hurda hammaddesi.
Çözüm: Isıtma sıcaklığının üst sınırını kesinlikle en fazla 245 °C’de tutun, gereksiz ısıtma bekleme sürelerini kısaltın ve vakumla şekillendirme üretimi için yalnızca geri dönüştürülmüş hurda karışımı içermeyen 100% saf katı polikarbonat levha satın alın.
Kusur 8: Şeffaf polikarbonat kaplamalı yüzeyde, havalandırma deliğinin çevresinde gözle görülür çöküntü izleri
Temel Neden: Kalıp havalandırma deliklerinin çapı 0,75 mm'den büyük olmalı; havalandırma delikleri, kalıbın arka yüzünde gizli bir tasarım bulunmaksızın ürünün görünür yüzeyine dağıtılmış olmalıdır.
Çözüm: Havalandırma deliklerini standart 0,5–0,75 mm çapında yeniden açın, havalandırma deliklerinin çoğunu kalıbın görünmeyen arka yüzeyine taşıyın ve ürünün ön tarafındaki görünür alanda yalnızca gerekli olan çok küçük havalandırma deliklerini bırakın.
Kusur 9: Polikarbonat ham parça, soğuduktan sonra kalıp yüzeyine sıkıca yapışır; bu da kalıptan çıkarmanın zorlaşmasına ve çizilme hasarına yol açar
Temel Neden: Kalıp çekme açısı çok küçük (dış kalıpta 3°'nin altında / iç kalıpta 5°'nin altında), kalıp yüzeyinde düzgün bir parlatma işlemi yapılmamış, soğuma süresi yetersiz; vakumın kaldırılmasından sonra polikarbonat hâlâ yumuşak ve yapışkan.
Çözüm: Kalıbı, minimum çekme açısını standart spesifikasyona uygun hale getirecek şekilde değiştirin; alüminyum kalıp yüzeyini pürüzlü çapak kalıntıları kalmayacak şekilde pürüzsüz hale getirin ve kalıptan çıkarma işleminden önce polikarbonat levhanın tamamen sertleşmesi için soğutma süresini uzatın.
Kusur 10: Şekillendirilmiş polikarbonat yüzeyinde yatay çizgili dalga şekilli deformasyon
Temel Neden: Çift taraflı ısıtma borusunun sıcaklığı üst ve alt tarafta tutarsızdır; sıkıştırma çerçevesinin yatay eğimi, ısıtma ve yumuşatma sırasında sac gerginliğinin dengesiz olmasına neden olur.
Çözüm: Üst ve alt ısıtma borularının sıcaklıklarını, sıcaklık farkının en fazla ±5 °C olmasını sağlayacak şekilde ayarlayın; her parti üretimden önce sıkıştırma çerçevesinin yatay düzlüğünü ayarlayın ve dört sac kenarındaki sıkıştırma kuvvetini eşit olarak dengeleyin.
Kusur 11: Teslimattan sonra birkaç gün depolandıktan sonra, kalıplanmış polikarbonat parçaların üzerinde beyaz çatlak çizgileri belirir
Temel Neden: Tavlama işlemi uygulanmamış ham parçanın içindeki şiddetli kalıntı gerilme; temizlik ve paketleme sürecinde bitmiş ürünün alkol, asitli deterjan veya aşındırıcı çözücüyle temas etmesi.
Çözüm: İç gerilimi ortadan kaldırmak için bir post-forming tavlama fırını ısıl işlem adımı ekleyin; bitmiş polikarbonat parça yüzeyinin temizliğinde yalnızca nötr, su bazlı deterjan ve yumuşak mikrofiber bez kullanın; alkol ve güçlü asit/alkali çözücü içeren kimyasal ürünlerle temastan kaçının.
Kusur 12: Düzensiz ışık geçirgenliği ve şeffaf kaplamalı polikarbonatın içindeki puslu, bulanık tabaka
Temel Neden: İç moleküler homojenliği dengesiz olan düşük kaliteli geri dönüştürülmüş karışık polikarbonat levha hammaddesi; ısınma yoluyla yumuşatmanın yetersiz olması, moleküler dağılımın gerilme sırasında düzensizleşmesine yol açar ve aynı polikarbonat ham parçası üzerinde ısınma işlemiyle yeniden işleme birçok kez tekrarlanır.
Çözüm: Hammaddesini tamamen işlenmemiş şeffaf katı polikarbonat levha stoğuyla değiştirin; ısınmanın yetersiz veya aşırı olmamasına dikkat ederek standart ısıtma parametrelerine harfiyen uyun; bir kez yumuşatılmış polikarbonat ham levhaların yeniden ısıtılmasını ve yeniden şekillendirilmesini yasaklayın; her yeni polikarbonat levha ham parçası için yalnızca tek bir ısıtma döngüsü uygulayın.
11. Bölüm: Post-Forming Sonrası İkincil İşlemler ve Gerilim Giderme İşlemi
Vakumla şekillendirme işlemi, polikarbonat ham parçasının temel 3 boyutlu kavisli şeklini oluşturmakla sınırlıdır; endüstriyel bitmiş ürünlerin çoğunun resmi montaj ve teslimat standartlarına ulaşabilmesi için birden fazla ikincil işleme aşaması gereklidir; bunların arasında tavlama gerilim giderme işlemi kalın polikarbonat şekillendirme parçaları için, ABS gibi diğer plastik malzemelerde gerekmeyen, kendine özgü ve zorunlu bir işlemdir.
11.1 Artık Gerilimi Gidermek İçin Tav Isıl İşlemi (Polikarbonat İçin Özel Çekirdek İşlemi)
Hızlı ısıtma ve hızlı soğutma içeren vakumla şekillendirme iş akışı sırasında, polikarbonat moleküler zinciri, bitmiş ham parçanın içinde hapsolmuş büyük miktarda dengesiz iç kalıntı gerilimi oluşturur; tavlama işlemi yapılmazsa, bitmiş parçalar yaz aylarında yüksek sıcaklıklara maruz kaldığında, güneş ışığına maruz kaldığında veya daha sonra kimyasal temizlik çözücüleriyle temas ettiğinde, gerilimin serbest kalması rastgele çatlak çizgileri ve kalıcı çarpılma deformasyonlarına yol açarak, doğrudan proje ürününün arızalanmasına ve müşteri şikayetlerine neden olur.
Standart Polikarbonat Vakum Şekillendirme Tavlama İşlemi Parametreleri
- Kapalı sıcak hava tavlama fırını sabit sıcaklık aralığı: 110 °C–115 °C
- Şekillendirilmiş polikarbonat levhanın kalınlığına göre tavlama bekletme süresi:
- 1,5–3 mm kalınlığında şekillendirilmiş polikarbonat parçalar: 2 saat boyunca sabit bir sıcaklıkta tutulmalıdır
- 4–6 mm kalınlığında orta kalınlıkta şekillendirilmiş polikarbonat parçalar: 4 saat boyunca sabit bir sıcaklıkta tutulmalıdır
- 7–12 mm kalınlığındaki şekillendirilmiş polikarbonat parçalar: 6–8 saat boyunca sabit bir sıcaklıkta tutulmalıdır
- Tavlama sonrası ısı muhafazası için soğutma kuralı: Fırın ısıtma sistemini kapatın, şekillendirilmiş polikarbonat parçaların kapalı fırın içinde oda sıcaklığına kadar yavaşça doğal olarak soğumasını bekleyin (en az 4 saat doğal soğuma süresi) ve hızlı soğuma için sıcak parçaları doğrudan açık havaya çıkarmayın; ani sıcaklık farkı, polikarbonat malzeme içinde yeni kalıntı gerilime neden olur.
Uygun Ürünler Mutlaka Tavlama İşlemine Tabi Tutulmalıdır
4 mm'den kalın levhalardan vakumla şekillendirilmiş tüm polikarbonat parçalar, şeffaf ve parlak dış gövde ürünleri, dış mekanda uzun süreli kullanım amaçlı lamba kapakları ve şarj istasyonu muhafazaları, gıda sınıfı şeffaf vitrin kapakları ile yüksek hassasiyetli cihaz gözetleme penceresi bileşenleri, vakumla şekillendirme ve kesme işlemlerinden sonra tam bir tavlama ve gerilim giderme prosedüründen geçmelidir. Yüksek sıcaklığa maruz kalma gerektirmeyen 1,5–3 mm kalınlığındaki ince, iç mekan geçici polikarbonat muhafazalar, müşterinin proje tolerans standardına göre üretim döngüsü maliyetinden tasarruf etmek amacıyla tavlama aşamasını atlayabilir.
11.2 Vakumla Şekillendirme Sonrası Yaygın İkincil Son İşlemler: Kesme
- CNC hassas delme ve havşa delik işleme: Müşterinin 3B çizimindeki tolerans gereksinimlerine uygun olarak montaj vidaları için delikler, kablo geçiş delikleri ve konumlandırma sabitleme delikleri üretilir.
- Edge mirror polishing treatment: Remove CNC cutting rough burrs, process smooth transparent mirror edge for high-end transparent polycarbonate display and lamp cover finished products.
- Single & multi-color UV weather-resistant silk screen printing: Print brand logo, warning text, parameter marking and anti-slip texture on polycarbonate surface; outdoor UV printing ink can keep 8–10 years without peeling and fading under sun exposure.
- Local small range hot bending correction: Fix minor dimensional warp deviation on the blank edge with low-temperature local hot bending equipment after forming and trimming.
- Surface anti-scratch hard coating secondary treatment: An extra silicon hard coating layer is coated on polycarbonate surface to raise pencil hardness up to 3H for frequently touched retail counter and self-service equipment transparent covers.
- Component assembly auxiliary processing: Embedded metal nut hot pressing, rubber sealing strip bonding, plastic buckle assembly pre-mounting before finished product export packaging.
Chapter 12: Suitable Industrial Application Scenarios of Vacuum-Formed Polycarbonate Components (Completed Continuation)
12.1 Machinery Manufacturing & Automated Equipment Industry
CNC lathe transparent anti-splash safety guards, industrial robot operation isolation covers, automated production line equipment observation windows, hydraulic machine transparent protective housings, laser equipment dust-proof transparent outer shells. Core demand: high impact resistance, shatterproof safety, clear visibility, high and low temperature stability. Vacuum-formed polycarbonate parts will not crack or break under mechanical vibration and occasional tool impact, which is why most factory safety protection components choose thick polycarbonate thermoforming instead of acrylic or ABS.
12.2 New Energy Storage & EV Charging Pile Industry
Household and commercial EV charging pile transparent front covers, energy storage cabinet transparent door panels, battery pack safety isolation shields, new energy equipment waterproof transparent shells. These outdoor products require UV resistance, flame retardant performance, hail resistance and long service life. Only double-sided UV-coated vacuum-formed polycarbonate parts can maintain stable transparency for more than 10 years in outdoor open-air environments without yellowing and fogging.
12.3 Outdoor Lighting & Traffic Facilities
Large street lamp curved shades, landscape lamp transparent covers, traffic signal light protective shells, highway roadside warning light housings. Vacuum forming can make large-size, deep-draw curved transparent lamp covers that injection molding cannot produce. Polycarbonate material’s excellent cold resistance ensures no brittle cracking in winter snow and frost weather.
12.4 Medical Equipment & Laboratory Devices
Medical instrument transparent housings, laboratory isolation protective covers, disinfection equipment outer shells, inspection observation windows. Food-grade and high-purity virgin polycarbonate sheets can be used for thermoforming, featuring low precipitation, anti-aging and easy disinfection, meeting medical environment hygiene standards.
12.5 Commercial Display & Retail Equipment
Supermarket food dustproof covers, bakery transparent display hoods, exhibition curved display stands, vending machine transparent window panels. Frosted polycarbonate and high-transparent polycarbonate vacuum forming can achieve a beautiful curved appearance, effectively improve product display grade, and avoid fragile breakage during transportation and daily use.
12.6 Public Facilities & Safety Protection
Subway and station isolation curved baffles, playground safety anti-collision transparent guards, stadium observation barriers, public area noise reduction transparent wind shields. The shatter-resistant feature of vacuum-formed polycarbonate parts is the core safety advantage for public crowd scenarios.
Chapter 13: PC VS Acrylic VS ABS Thermoforming Full Performance Comparison
Many buyers cannot distinguish which thermoforming material is more suitable for their project. We make a detailed and practical comparison of polycarbonate PC, acrylic PMMA and ABS thermoforming performance, helping you avoid wrong material selection leading to project failure.
13.1 Impact Resistance & Safety Performance
PC vacuum forming parts: Extremely tough, no fragmentation after strong impact, anti-hail, anti-collision, the safest thermoforming transparent material for industrial and public safety use.
Acrylic thermoforming parts: Hard but brittle, easy to crack and produce sharp broken fragments after impact, only suitable for indoor static display, and cannot be used for safety protection scenarios.
ABS thermoforming parts: Good toughness but completely opaque, poor surface hardness, easy to scratch and deform, cannot meet transparent visual requirements.
13.2 Outdoor Weather Resistance & Anti-Yellowing
PC: With double-sided UV coating, 10–15 years outdoor service life, minimal yellowing.
Akrilik: Ordinary acrylic turns yellow and foggy in 2–3 years outdoors; high-grade weather-resistant acrylic is expensive and still less stable than polycarbonate.
ABS: Serious fading, powdering and aging within 1 year outdoors, completely not suitable for outdoor forming products.
13.3 Thermoforming Process Stability
PC: Strict pre-drying required, precise temperature control needed, stable mass production after standardized process, high finished product toughness.
Akrilik: Easy to form, no drying required, but easy to crack during deep drawing and demolding.
ABS: Easy forming, low defective rate, but poor high-temperature resistance and low surface grade.
13.4 Temperature Resistance Range
PC: -40℃ to 120℃, stable shape and performance.
Akrilik: Brittle at low temperatures, softens and deforms above 70℃.
ABS: Softens above 65℃, cannot be used for heat equipment protection.
Chapter 14: How to Optimize Deep Draw Forming & Avoid Thin Spots & Tearing
Deep draw vacuum forming is the most difficult process in polycarbonate thermoforming, easily causing corner thinning, bottom tearing and uneven wall thickness. Based on our long-term mass production experience, we summarize the most effective optimization methods:
1. Control reasonable draw depth ratio
The safest depth-to-width ratio for solid polycarbonate sheet is 1:1. Never design an ultra-deep cavity without process verification. For products requiring deeper depth, adopt segmented stretching or pressure-assisted vacuum forming technology.
2. Enlarge all corner fillets
Sharp right angles are the biggest cause of tearing. All inner corners must retain a fillet radius not less than 0.5 times the sheet thickness, which can evenly disperse the polycarbonate material stretching tension.
3. Optimize heating uniformity
Adopt upper and lower double-sided balanced heating, avoid local overheating or insufficient heating, and ensure the whole polycarbonate sheet stretches synchronously during vacuum suction.
4. Slow vacuum pressure rising speed
Rapid vacuum pumping will cause instantaneous tension concentration at the bottom corner. Gradually increasing negative pressure allows the polycarbonate material to flow slowly and evenly, greatly reducing thin spot defects.
5. Adopt center-first contact mold structure
The mold contacts the middle of the polycarbonate sheet first and then expands outward, which effectively reserves enough material flow for deep corners and avoids insufficient material supplement.
Chapter 15: Our Factory One-Stop Custom Polycarbonate Vacuum Forming Service
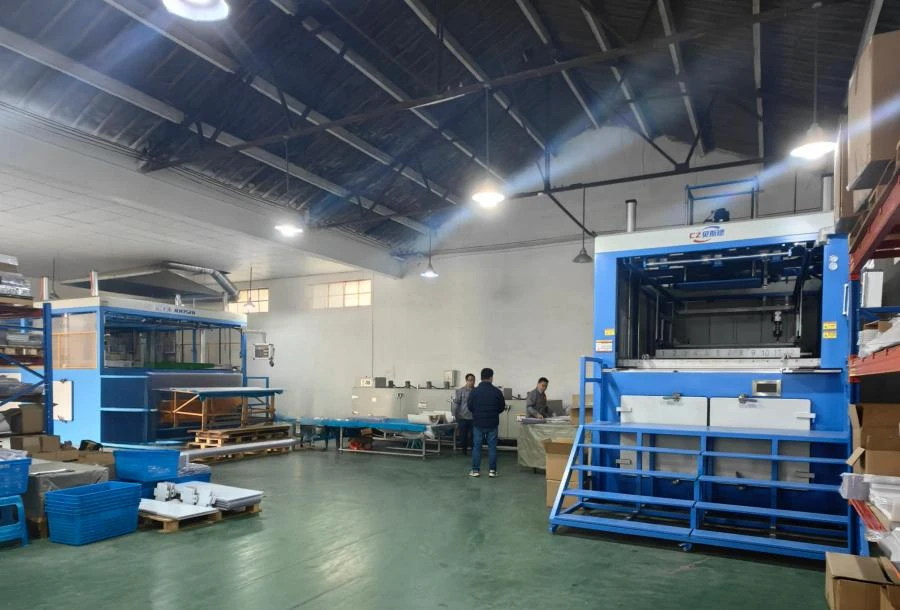
Many overseas customers face problems such as unstable quality of small processing factories, bubble defects, easy cracking, inaccurate dimensional tolerance and delayed delivery when customizing vacuum-formed polycarbonate parts. As a professional polycarbonate sheet manufacturer with 15 years of export experience, we integrate raw material production, mold development, vacuum forming, CNC trimming, annealing stress relief, surface printing and finished product export packaging into one-stop service, completely solving all your processing pain points.
1. High-quality virgin poli̇karbonat sheet raw material guarantee
We independently produce all solid polycarbonate sheets for vacuum forming, using 100% virgin imported polycarbonate raw materials, with no recycled materials mixed. We supply standard transparent, double-sided UV outdoor-grade, frosted matte, UL94 V2 flame retardant, anti-static and food-grade polycarbonate sheets. All materials have stable thermoforming performance, effectively avoiding bubbles, yellowing and brittle cracking problems.
2. Independent mold R&D and manufacturing
We have a professional mold workshop, supporting wooden prototype molds for small-batch trial production and high-precision CNC aluminum molds for mass production. According to customer drawings, we optimize draft angle, fillet radius and vent hole layout in advance to avoid forming defects from unreasonable design.
3. Strict standardized forming process
We strictly implement a full pre-drying process, constant temperature heating, stable vacuum pressure and slow cooling curing standards. All thick polycarbonate parts are equipped with post-forming annealing treatment to eliminate internal stress, ensuring finished products do not crack or deform during long-term use.
4. Full deep processing capability
Support CNC precise trimming, automatic drilling, edge mirror polishing, UV screen printing, local hot bending, hard coating surface treatment and parts assembly. Customers can get finished products that can be directly installed and used without secondary processing.
5. Flexible order quantity & fast delivery
Support 1-piece prototype sample, small-batch trial order and large-scale engineering bulk orders, with no high MOQ limit. With complete production line equipment and standardized process management, we ensure stable quality and punctual delivery for global customers.
6. Free technical support & solution optimization
Our professional technical team provides free product design optimization, material selection suggestions, forming process parameter configuration and defect prevention guidance. For customers with unclear process requirements, we can customize the most cost-effective polycarbonate thermoforming solution according to the actual application scenario.
Chapter 16: Final Summary & Buyer Practical Guide
Polycarbonate sheet vacuum thermoforming is the best manufacturing solution for large-size, high-toughness, transparent curved plastic parts. Different from ordinary ABS and acrylic forming, polycarbonate forming has strict process thresholds: mandatory pre-drying, precise double-sided heating control, standardized mold structure and necessary post-forming annealing treatment.
Only solid virgin polycarbonate sheets can be used for vacuum forming; hollow sun sheets cannot be thermoformed. Standardized process operation can completely avoid common defects such as bubbles, thin spots, tearing, warping and residual stress cracking. For outdoor, safety protection, new energy and medical equipment products, polycarbonate vacuum forming is irreplaceable by other plastic thermoforming processes.
If you are looking for a stable-quality, high-precision custom vacuum-formed polycarbonate parts supplier, our factory can provide one-stop service from raw material production, mold development, thermoforming processing, to finished product export. Welcome to send your drawings and project requirements to get free professional solutions and an accurate quotation.